แชร์ความรู้เกี่ยวกับการประมวลผลกราฟไฟต์ การเลือกวัสดุ การควบคุมความแม่นยำ
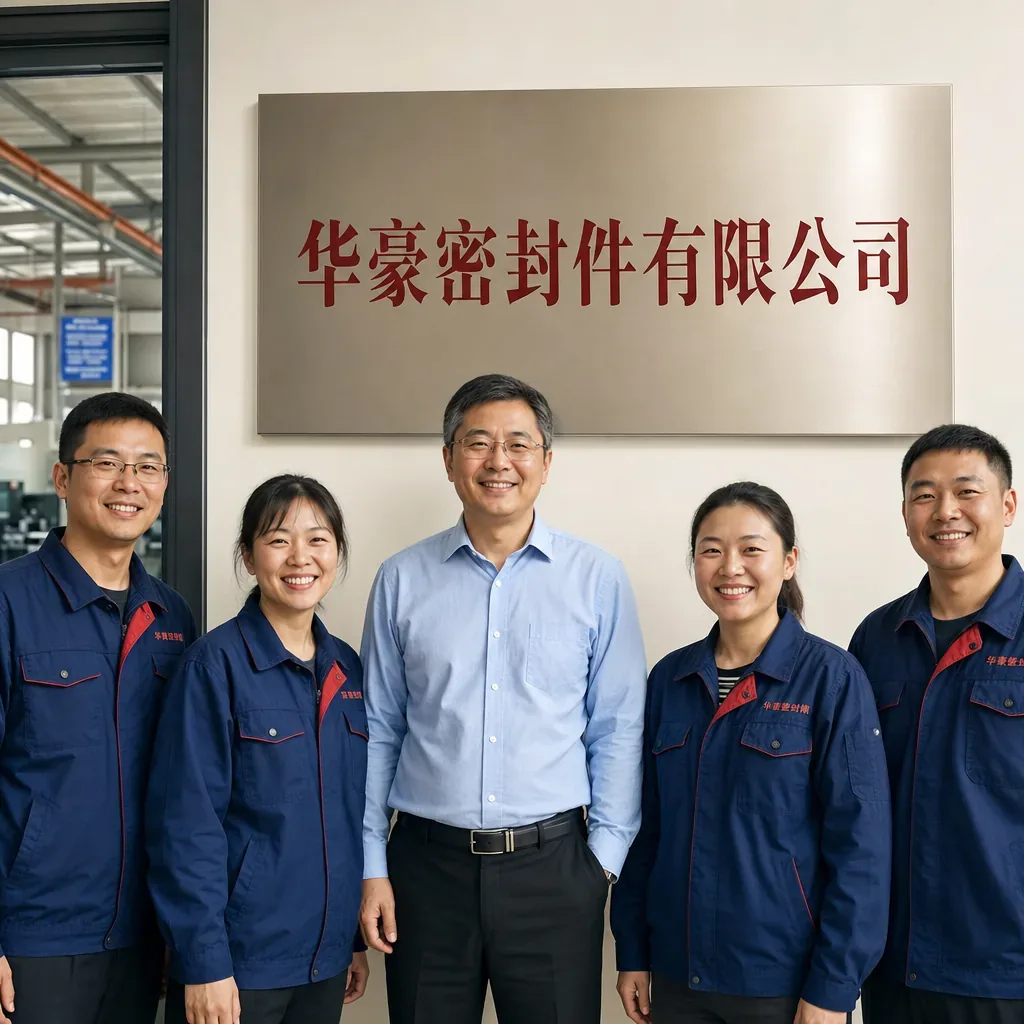
ในปี 2018 บริษัทได้ย้ายไปยังเมือง六安市 Lu'an มณฑล安徽省 Anhui และก่อตั้งบริษัท Huahao Carbon Graphite Sealing Co., Ltd. อย่างเป็นทางการในสวนอุตสาหกรรมเมือง龙潭镇 Longtan Town อำเภอ霍邱县 Huoqiu County ซึ่งเป็นรากฐานสำคัญสำหรับการขยายขนาดการผลิตชิ้นส่วนแหวนซีลคาร์บอนกราไฟต์ของเรา
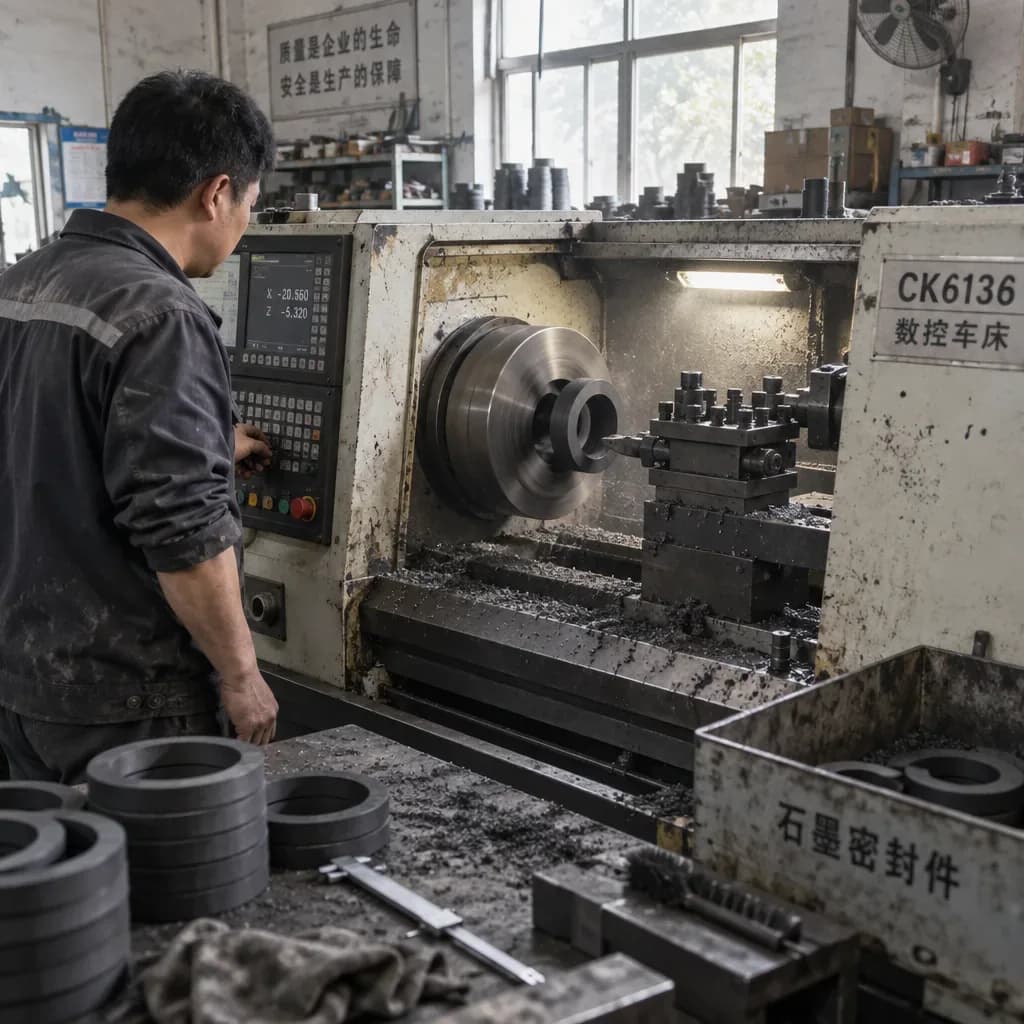
ในปี 2020 เราได้ลงทุนในเครื่องกลึง CNC และศูนย์การกลึง CNC โดยยกระดับกระบวนการสำคัญให้เป็นระบบดิจิทัลอัตโนมัติที่มีความแม่นยำสูง ซึ่งช่วยปรับปรุงความแม่นยำของขนาดแหวนซีลและความสม่ำเสมอระหว่างล็อตอย่างชัดเจน
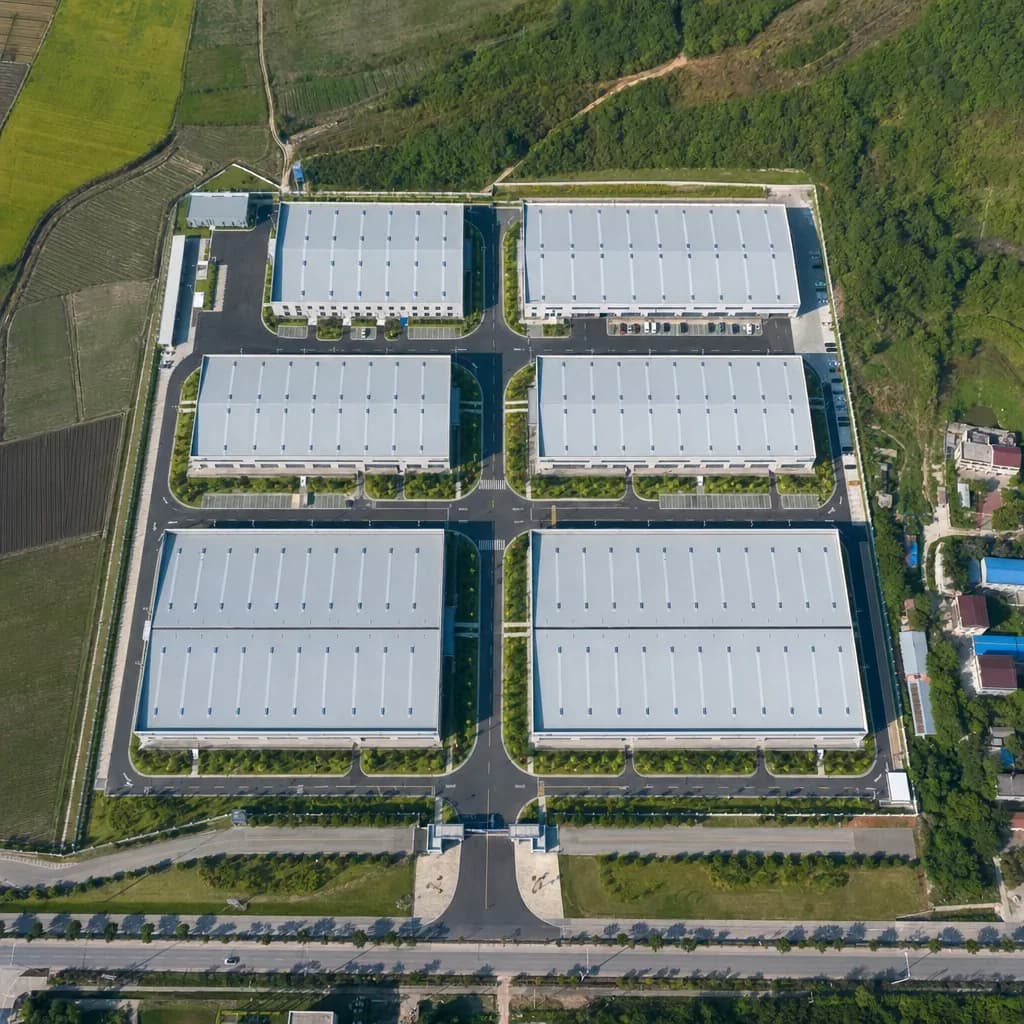
ในปี 2021 โรงงานขนาดใหญ่ที่สร้างขึ้นเองของเราใน 六安市 Lu'an เริ่มดำเนินการ โดยแบ่งโซนตามกระบวนการผลิตแหวนซีลอย่างมีเหตุผล พร้อมทั้งขยายสายการกลึง CNC และสถานีตรวจสอบ ซึ่งช่วยยกระดับทั้งกำลังการผลิตและคุณภาพขึ้น
การเลือกพารามิเตอร์ผิดเพียงหนึ่งข้อสำหรับแหวนซีลคาร์บอนกราไฟต์อาจทำให้อายุการใช้งานลดลงหลายเท่า บทความนี้ให้เกณฑ์ทีละข้อสำหรับความกัดกร่อนของสื่อ อุณหภูมิ (600℃ ในสื่อที่ไม่ทำปฏิกิริยาออกซิเดชัน 350℃ ในสื่อที่ทำปฏิกิริยาออกซิเดชัน) ความดัน และค่า PV ความเร็วและเส้นผ่านศูนย์กลางเพลา รวมถึงวิธีการจับคู่ประเภทการอัดซึม (เรซิน/แอนติโมนี/PTFE) กับสภาพการทำงาน
คาร์บอนกราไฟต์อัดซึมแอนติโมนี M106D มีความหนาแน่น 2.20 g/cm³ และความต้านทานแรงอัด 190 MPa ใช้งานได้ที่อุณหภูมิสูงกว่า 400°C — เป็นเกรดหลักสำหรับแหวนซีลปั๊มน้ำมันร้อน บทความนี้อธิบายความแตกต่างที่สำคัญระหว่างการอัดซึมด้วยโลหะและการอัดซึมด้วยเรซิน รวมถึงตำแหน่งการใช้งานของ M106D และข้อจำกัดในการใช้งาน
ล็อตโค้กเดียวกันสามารถให้รูพรุนและความหนาแน่นที่แตกต่างกันมากขึ้นอยู่กับเส้นโค้งอุณหภูมิของเตาเผา บทความนี้อธิบายการควบคุมอัตราการให้ความร้อนในการอบและการทำให้เป็นแกรไฟต์ (ประมาณ 10-30℃/ชม.) ผลกระทบของจุดสูงสุดที่ 2400-3000℃ ต่อความหนาแน่นและรูพรุน และวิธีที่เส้นโค้งนี้ควบคุมการนำความร้อนและความต้านทานการสึกหรอของแหวนซีลสำเร็จรูป
สาเหตุแปดประการที่ทำให้ซีลกลรั่วไหลส่วนใหญ่ ได้แก่ การติดตั้งที่ไม่ตรงแนว, สปริงเสียหาย, O-ring เสื่อมสภาพ, การสึกหรอของผิวหน้า, การเกิดโพรงอากาศ, การลอยตัวตามแกนมากเกินไป, การล้างไม่สำเร็จ และการเลือกวัสดุผิดประเภท บทความนี้ให้วิธีการตรวจสอบและเกณฑ์มาตรฐานสำหรับแต่ละสาเหตุ เพื่อให้การตรวจสอบอย่างเป็นระบบสามารถระบุข้อบกพร่องได้ภายในครึ่งวัน
ปัญหาหลักสองประการในซีลกลเครื่องปฏิกรณ์คือการสั่นของเพลาตัวกวนที่มีขนาดใหญ่และการเปลี่ยนแปลงอุณหภูมิในวงจร บทความนี้วิเคราะห์ว่าการสั่นทำลายฟิล์มผิวหน้าอย่างไร และนำเสนอวิธีแก้ไขด้วยวัสดุ (การอัดซึมด้วยฟูแรน/อีพ็อกซี่, M106D ที่อัดซึมด้วยแอนติโมนี) การออกแบบความกว้างผิวหน้าและอัตราสมดุล รวมถึงลักษณะความเสียหายที่เกิดขึ้นภายใต้การเปลี่ยนแปลงอุณหภูมิ
การตัดสินใจว่าแหวนซีลกราไฟต์จำเป็นต้องเปลี่ยนหรือไม่นั้นขึ้นอยู่กับความลึกของการสึกหรอ ไม่ใช่ตามปฏิทิน บทความนี้อธิบายเหตุผลของขีดจำกัดการสึกหรอ วิธีการใช้แผ่นเรียบแบบออปติคอลและไมโครมิเตอร์ การตรวจสอบลักษณะผิวหน้า (รอยขีดข่วน รอยแตกร้าวจากความร้อน การแตกหัก) และแนวปฏิบัติในการเปลี่ยนคู่แหวนพร้อมกับการบันทึกการสึกหรอ
ความเรียบแบน 0.0009 มม. เป็นมาตรฐานผ่านสำหรับผิวซีลกล — ประมาณหนึ่งแปดสิบของเส้นผ่านศูนย์กลางเส้นผม บทความนี้อธิบายการวัดด้วยแผ่นเรียบแบนแบบออปติคัล การอ่านแถบรบกวน (แถบรบกวนหนึ่งระดับประมาณ 0.0003 มม.) แหล่งกำเนิดแสงและจุดการทำงาน รวมถึงเหตุผลที่ความเรียบแบนเป็นตัวกำหนดว่าฟิล์มของเหลวจะสามารถปิดผนึกได้หรือไม่
ความดันของสื่อประมาณ 1.5 MPa เป็นจุดแบ่งตามประสบการณ์ระหว่างซีลแบบสมดุลและไม่สมดุล: เมื่อเกินกว่านี้ ความดันที่ผิวหน้าจะเพิ่มขึ้นอย่างรวดเร็วและการสึกหรอของแหวนกราไฟต์จะเร่งขึ้น บทความนี้อธิบายเกี่ยวกับปัจจัยโหลด B การคำนวณความดันที่ผิวหน้าและค่า PV รวมถึงข้อผิดพลาดทั่วไปในการออกแบบอัตราส่วนสมดุล
สำหรับกราไฟต์ที่ผ่านการอัดซึมด้วยเรซิน จุดอ่อนทางเคมีคือเรซิน: ฟูแรน (K) มีช่วงความต้านทานกรด-ด่างกว้างที่สุด อีพ็อกซี่ (H) มีความต้านทานโดยรวมและการยึดเกาะดีที่สุด ฟีนอลิก (F) มีความคุ้มค่าที่สุดแต่ทนต่อด่างได้ไม่ดี บทความนี้เปรียบเทียบการอัดซึมทั้งสามชนิดในแต่ละสื่อ โดยมีขีดจำกัดอุณหภูมิที่ 150-200℃
แหวนซีลปั๊มน้ำรถยนต์เป็นชิ้นงานที่มีต้นทุนต่ำ ผลิตจำนวนมาก และใช้งานหนัก: ให้บริการระยะยาวในน้ำหล่อเย็นไกลคอลที่อุณหภูมิ 90-120℃ ในโพรงขนาดกะทัดรัด และมีอายุการใช้งานที่สอดคล้องกับยานพาหนะ บทความนี้ครอบคลุมการเลือกวัสดุ การควบคุมความสม่ำเสมอในการกลึงชิ้นงานขนาดเล็ก และจุดตรวจรับวัตถุดิบ
แหวนคาร์บอนกราไฟต์ที่ผ่านการอบจะออกจากเตาพร้อมรูพรุน 10%-20% และจะรั่วซึมหากใช้งานโดยตรง บทความนี้อธิบายกระบวนการอัดซึมแบบสุญญากาศ-ความดันอย่างละเอียด: วิธีที่ระดับสุญญากาศ ความดันการอัดซึม เวลาในการคงที่ และเส้นโค้งการบ่มกำหนดความลึกของการแทรกซึมและควบคุมรูพรุนให้อยู่ต่ำกว่า 2%
แหวนคาร์บอนกราไฟต์สามารถทำงานแบบแห้งได้ในระยะเวลาจำกัด — ไม่ใช่ตลอดไป บทความนี้อธิบายกลไกการหล่อลื่นตัวเองของโครงสร้างผลึกแบบชั้น ที่มาของสัมประสิทธิ์แรงเสียดทานแบบแห้ง 0.04-0.15 วิธีที่ขีดจำกัด PV แปลงเป็นขอบเขตเวลา และเมื่อใดที่การทำงานแบบแห้งต้องหยุดลง
ความล้มเหลวของซีลปั๊มแรงเหวี่ยงส่วนใหญ่มักมีต้นเหตุจากแหวนคาร์บอนกราไฟต์ บทความนี้อธิบายถึงสามรูปแบบความล้มเหลว ได้แก่ การสึกหรอ การแตกร้าวจากความร้อน และการแตกหัก โดยมีสาเหตุหลัก เช่น การใช้งานแบบแห้ง สารแขวนลอย การเกิดโพรงอากาศ ความช็อกจากความร้อน และความเครียดจากการติดตั้ง พร้อมทั้งมาตรการทางวิศวกรรมสำหรับแต่ละกรณี
แหวนกราไฟต์ที่ผ่านการอัดซึมด้วยเรซินไม่ได้มีอายุยืนยาวตลอดไป บทความนี้อธิบายถึงสองเส้นทางการเสื่อมสภาพของเรซิน เงื่อนไขการเก็บรักษาที่แนะนำ (อุณหภูมิ ความชื้น ความมืด) หลักการของอายุการใช้งาน 2-3 ปี และแนวปฏิบัติการจัดการ FIFO พร้อมการตรวจสอบซ้ำเป็นระยะ
ช่องว่างควรมีขนาดเท่าใดเมื่อแหวนซีลติดตั้งในตัวเรือนบทความนี้ครอบคลุมหลักการความพอดีสำหรับแหวนและตัวเรือนที่อยู่นิ่ง, แหวนและปลอกที่หมุนได้, พื้นฐานของช่องว่างรัศมีทั่วไปที่ 0.1-0.3 มม., การแบ่งแยกระหว่างการรบกวนและการลอยตัว, และวิธีที่ความผิดพลาดในโซ่มิติกลายเป็นสาเหตุของการรั่วซึม
เมื่อค่า PV เพิ่มสูงขึ้น คุณจะจับคู่ผิวหน้าอย่างไร? บทความนี้อธิบายหลักการจับคู่คาร์บอนกราไฟต์กับซิลิคอนคาร์ไบด์ ความแตกต่างของความสามารถ PV ในเกรดกราไฟต์ที่ผ่านการอัดซึม วิธีการใช้ปัจจัยความปลอดภัย 2-3 เท่าในการจำกัดค่า PV และมาตรการระบายความร้อนที่จำเป็นสำหรับงานที่มีค่า PV สูง
ความสามารถของกราไฟต์ที่ '600℃' มาพร้อมกับเงื่อนไข: ในอากาศ การสูญเสียมวลจากการเกิดออกซิเดชันที่สังเกตได้จะเริ่มต้นที่ประมาณ 450℃ บทความนี้อธิบายกลไกการเกิดออกซิเดชัน ข้อจำกัดด้านอุณหภูมิ-สภาพแวดล้อม-อายุการใช้งาน และสองแนวทางทางวิศวกรรม ได้แก่ การอัดซึมที่ต้านทานการเกิดออกซิเดชันและการปกป้องด้วยบรรยากาศ
ความเรียบแบนหน้าแหวนซีลที่ 0.0009 มม. (3 แถบแสง) ทำได้อย่างไร? บทความนี้ครอบคลุมถึงกระบวนการขัดหยาบ-ขัดละเอียด-ขัดเงา การเลือกแผ่นขัดละเอียด สารขัด และพารามิเตอร์ความดัน/ความเร็ว รวมถึงการตรวจสอบความเรียบแบนด้วยแสงโมโนโครเมติก
คาร์บอนกราไฟต์ทนต่อแรงอัดได้ 150-300 MPa แต่กลับแตกร้าวได้จากแรงกระแทกเพียงครั้งเดียว บทความนี้วิเคราะห์สาเหตุการแตกร้าวสามประการ — ความเครียดจากการติดตั้ง, ความร้อนช็อก และการประกอบด้วยค้อน — พร้อมแนวทางปฏิบัติการประกอบที่ป้องกันการแตกร้าวและจุดตรวจรับวัตถุดิบที่สำคัญ
ความขัดแย้งหลักในการซีลสำหรับอาหารและยา: การปลดปล่อยสารต่ำแต่ต้องทนต่อการทำความสะอาด CIP ด้วยสารละลายด่างร้อน บทความนี้อธิบายเหตุผลที่คาร์บอนกราไฟต์ที่อัดซึมด้วย PTFE เหมาะสม กรอบการปฏิบัติตาม FDA 21 CFR หน้าที่การทำความสะอาด CIP/SIP และรายการตรวจสอบสำหรับการเลือกใช้
การสูญเสียการควบคุมอุณหภูมิที่ผิวสัมผัสแต่ละครั้งจะทำให้อายุการใช้งานของแหวนกราไฟต์สั้นลง บทความนี้อิงตามกรอบแผนการล้าง API 682 เปรียบเทียบแผนการล้างตัวเอง การล้างภายนอก และการล้างหมุนเวียน — รวมถึงสถานการณ์การใช้งาน หลักการควบคุมอุณหภูมิ และจุดวางแผนผัง พร้อมคำแนะนำการจับคู่การล้างสำหรับแหวนกราไฟต์ที่มีค่าการนำความร้อน 70–150 W/(m·K)
น้ำร้อนและไอน้ำมีความเสี่ยงต่อการเกิดฟลาชซิ่ง บทความนี้เริ่มต้นจากเหตุผลที่ฟลาชซิ่งของน้ำร้อนไม่มีสัญญาณเตือน และอธิบายเส้นทางการเลือกอย่างครบถ้วน: ความได้เปรียบด้านการนำความร้อนของคาร์บอนกราไฟต์ที่ 70–150 W/(m·K), ความสามารถทนความร้อนที่ไม่เกิดการออกซิไดซ์ได้ถึง 600 ℃, การจับคู่ผิวแข็ง และการจับคู่การล้างหน้า
การอัดซึมด้วยบาบบิทช่วยลดรูพรุนให้ต่ำกว่า 2% ในขณะที่ชั้นเฉือนของโลหะอ่อนช่วยผลักดันแรงเสียดทานให้อยู่ในช่วงต่ำสุดของ 0.04–0.15 บทความนี้อธิบายกลไก ขีดจำกัดอุณหภูมิประมาณ 120–150 ℃ และเหตุผลที่สื่อน้ำไม่เหมาะสมสำหรับการใช้งานนี้
การเพิ่มความเร็วรอบนอกจาก 20 m/s เป็น 60 m/s ทำให้การวิ่งออกนอกศูนย์ต่อรอบซึ่งเดิมเป็นเพียงปัญหาการสึกหรอ กลายเป็นสาเหตุหลักของความล้มเหลว บทความนี้วัดปริมาณการเพิ่มขึ้นของการสึกหรอผิวหน้าโดยความเร็วและอธิบายลำดับการควบคุม ได้แก่ เกรดความสมดุล ความร่วมแกน และการกลึงผิวเรียบที่พิกัดความเผื่อ 0.0009 mm
ซีลแก๊สแห้งทำงานโดยไม่สัมผัสบนฟิล์มแก๊สขนาด 3–10 μm และแหวนกราไฟต์ทำหน้าที่รับฟิล์มนั้น บทความนี้อธิบายว่าร่องเกลียวช่วยปั๊มแก๊สอย่างไร ทำไมความเรียบแบน 0.0009 มม. และรูพรุนต่ำกว่า 2% จึงเป็นเกณฑ์พื้นฐานสำหรับความเสถียรของฟิล์ม และวิธีการกำหนดค่าการป้องกันอนุภาค
แหวนกราไฟต์ต้องผ่านการตรวจสอบหลายขั้นตอน: ปริมาณเถ้าวัตถุดิบ ความหนาแน่นของชิ้นงานดิบ รูพรุนหลังการเผาที่ 10%–20% ลดลงต่ำกว่า 2% หลังการอัดซึม ความแข็งแรงอัด 150–300 MPa และความเรียบแบนที่ 0.0009 มม. บทความนี้จะอธิบายขั้นตอนการตรวจสอบตามลำดับกระบวนการ: วัดอะไรและตัดสินอย่างไร
หัวใจของการเลือกคู่ผิวหน้าคือหลักการนุ่มกับแข็ง: กราไฟต์ (สัมประสิทธิ์แรงเสียดทาน 0.04–0.15) กับซิลิคอนคาร์ไบด์หรือทังสเตนคาร์ไบด์เป็นคู่หลักที่ใช้กันทั่วไป ขณะที่การจับคู่แข็งกับแข็งนั้นมีความเสี่ยงในน้ำสะอาดและไฮโดรคาร์บอนเบา บทความนี้นำเสนอการจับคู่ที่พบบ่อยและข้อห้ามสี่ประการ
แหวนที่ผิดปกติบนปั๊มหนึ่งเครื่องมักเป็นสัญญาณเตือนของทั้งล็อต บทความนี้ครอบคลุมการเก็บตัวอย่างล็อตเก็บไว้ เกณฑ์การทดสอบซ้ำ (รูพรุนต่ำกว่า 2%, ความแข็งแรงอัด 150–300 MPa) ช่วงเวลาการตรวจสอบซ้ำหลังเก็บรักษา 6–12 เดือน และข้อมูลที่บันทึกในระเบียนการติดตามย้อนกลับควรมี
การใช้งานกับสารละลายด่างเพิ่มความท้าทายเป็นสองเท่า: ความเข้มข้น NaOH ที่เพิ่มขึ้นพร้อมกับอุณหภูมิ กราไฟต์ที่ผ่านการอัดซึมด้วยฟูรานมีความคงตัวในสารด่างถึงประมาณ 200 ℃ ขณะที่ช่วงอุณหภูมิและความเข้มข้นสูงจำเป็นต้องประเมินการอัดซึมด้วยโลหะ บทความนี้นำเสนอแนวทางการแบ่งโซนความเข้มข้น-อุณหภูมิสำหรับการเลือกวัสดุ
สามประเด็นหลักสำหรับครึ่งปีหลัง 2026: การขยายการทดแทนภายในประเทศในคาร์บอนกราไฟต์อัดซึมคุณภาพสูง ความต้องการอุณหภูมิสูงและความดันสูงที่ขับเคลื่อนโดยโครงการปิโตรเคมีและเคมีถ่านหิน และการแพร่หลายของเครื่องมือเลือกแบบดิจิทัล เช่น ระบบออนไลน์ CTE บทความนี้วิเคราะห์ปัจจัยทางวิศวกรรมที่อยู่เบื้องหลังแต่ละแนวโน้ม
กราไฟต์ที่อัดซึมด้วยทองแดงและทองแดงผสมเสริมความแข็งแรงของโครงข่ายรูพรุนด้วยโลหะ: เกรดที่อัดซึมด้วยบรอนซ์ทดสอบความแข็งแรงแรงอัดที่ 260 MPa ความแข็ง Shore HS 80 การนำความร้อน 85 W/(m·K) โดยมีรูพรุนตกค้างต่ำกว่า 1% บทความนี้อธิบายเหตุผลที่เหมาะกับงานที่เกี่ยวข้องกับน้ำ งานที่มีการหล่อลื่นต่ำ และงานที่มีแนวโน้มการวิ่งแบบแห้ง รวมถึงขอบเขตการเลือกใช้เมื่อเทียบกับเกรดที่อัดซึมด้วยแอนติโมนีและเรซิน
เกรดคาร์บอนกราไฟต์ประกอบด้วยกราไฟต์ฐานผสมกับรหัสการอัดซึม: F = ฟีนอลิก, H = อีพ็อกซี่, K = ฟูราน, D = แอนติโมนี บทความนี้อธิบายระบบเกรด รวบรวมข้อมูลจริง (ความหนาแน่น, ความต้านทานแรงอัด, ความแข็ง) สำหรับเกรดต่างๆ เช่น M106H, M106D, M106K, M191T และ 204B พร้อมแสดงขั้นตอนการเลือกสี่ขั้นตอนตามตัวกลาง, อุณหภูมิ, ความดัน และค่าพี-วี
คาร์บอนกราไฟต์ไม่ใช่แร่ธรรมชาติ แต่เป็นวัสดุวิศวกรรมที่ผลิตจากน้ำมันปิโตรเลียมโค้ก, พิทช์โค้ก และแผ่นกราไฟต์ ผ่านกระบวนการทำให้เป็นแกรไฟต์ที่อุณหภูมิสูง คู่มือฉบับนี้ครอบคลุมการกำหนดวัสดุ โครงสร้างจุลภาค กระบวนการผลิต การดัดแปลงด้วยการอัดซึม และการใช้งานในอุตสาหกรรมสำหรับวิศวกรและทีมจัดซื้อ
ในอุตสาหกรรมซีล คำว่า "กราไฟต์" และ "คาร์บอน" มักถูกใช้แทนกันได้ แต่จริงๆ แล้วมีความแตกต่างอย่างชัดเจนในกระบวนการผลิต โครงสร้างผลึก ความแข็ง และคุณสมบัติการหล่อลื่น บทความนี้จึงแยกความแตกต่างระหว่างกราไฟต์กับคาร์บอนอย่างชัดเจน พร้อมทั้งให้คำแนะนำในการเลือกแหวนซีลอย่างเหมาะสมในทางปฏิบัติ
แหวนซีลคาร์บอนกราไฟต์ไม่ได้อาศัยการสัมผัสแบบ "แข็งกับแข็ง" แต่ใช้ฟิล์มของเหลวขนาดเล็ก 0.5-3μm ระหว่างผิวสัมผัส ร่วมกับแรงสปริงและความดันจากสื่อ รวมถึงคุณสมบัติหล่อลื่นตัวเองของกราไฟต์ บทความนี้อธิบายกลไกหลักสามประการของแหวนซีลคาร์บอนกราไฟต์
คาร์บอนกราไฟต์และซิลิคอนคาร์ไบด์เป็นวัสดุหน้าซีลที่ใช้กันมากที่สุดสองชนิด แต่ไม่ได้เป็นคู่แข่งกันโดยตรง — พวกมันเป็นวัสดุที่เสริมกัน บทความนี้เปรียบเทียบคุณสมบัติทางกายภาพ ความต้านทานทางเคมี ต้นทุน และการใช้งานทั่วไป พร้อมอธิบายเหตุผลที่ทำให้ "คาร์บอนกราไฟต์ + ซิลิคอนคาร์ไบด์" กลายเป็นคู่วัสดุมาตรฐานในอุตสาหกรรม
เกรดเช่น M106D, M106K และ M120K เป็นวัสดุคาร์บอนกราไฟต์สำหรับแหวนซีลที่ใช้กันอย่างแพร่หลายมากที่สุด แต่ประเภทการอัดซึม สมรรถนะ และสภาพการใช้งานที่เหมาะสมของแต่ละเกรดจะแตกต่างกัน บทความนี้นำเสนอขั้นตอนการเลือกวัสดุโดยพิจารณาจากสื่อ อุณหภูมิ และความดัน
ในงานบริการกรดซัลฟิวริกเข้มข้น 98% อายุการใช้งานเฉลี่ยของแหวนซีลคาร์บอนกราไฟต์จะอยู่ที่เพียง 35% ของอายุการใช้งานในสภาพกรดเจือจาง บทความนี้สรุปสัญญาณเตือนความล้มเหลวที่มักถูกมองข้ามสามประการจากมุมมองของวิศวกรซีล ได้แก่ การเปลี่ยนสีของผิวหน้าแหวนซีล การเพิ่มขึ้นผิดปกติของความหนืดของสื่อน้ำยา และการกระโดดขึ้นอย่างฉับพลันของแรงบิดเสียดทาน พร้อมทั้งเกณฑ์อุณหภูมิ ความดัน และการรั่วไหลสำหรับแต่ละขั้นตอนการแก้ไขปัญหา
กรดไฮโดรฟลูออริกเป็นสื่อกัดกร่อนที่รุนแรงที่สุดชนิดหนึ่งในวิศวกรรมการซีล บทความนี้อ้างอิงข้อมูลภาคสนามจากปั๊มเคมี 17 เครื่องที่ได้รับการยืนยันโดย Huahao Sealing เพื่อวิเคราะห์กระบวนการเลือกแหวนซีลคาร์บอนกราไฟต์เกรด HF เป็นห้าขั้นตอน ได้แก่ การจำแนกความเข้มข้น → การกำหนดช่วงอุณหภูมิ → การแนะนำการอัดซึม → การใช้แหวนคู่ SSIC ที่บังคับใช้ → การตรวจสอบค่าพีวี เมื่อนำไปใช้ร่วมกับแหวนกราไฟต์ที่ผ่านการอัดซึมด้วย PTFE ของ Huahao โซลูชันนี้สามารถใช้งานได้ยาวนานถึง 24 เดือน รั่วไหลน้อยกว่า 0.1 มิลลิลิตรต่อชั่วโมง และลดต้นทุนการบำรุงรักษาได้ถึง 62%
เมื่อปั๊มแม่เหล็กเริ่มทำงานโดยไม่มีของเหลว แหวนซีลคาร์บอนกราไฟต์และแหวนจับคู่ SiC จะเข้าสู่การเสียดสีแบบแห้งเต็มที่ภายใน 0.3 วินาที ทำให้อุณหภูมิของผิวสัมผัสเพิ่มจากอุณหภูมิห้องถึง 250℃ ภายใน 8 วินาที ซึ่งเกินกว่าอุณหภูมิการเปลี่ยนผ่านแก้วของการอัดซึมด้วยเรซินฟีนอลิกที่ Tg=180℃ บทความนี้วิเคราะห์สามขั้นตอนความล้มเหลวทางความร้อนและนำเสนอการตรวจสอบก่อนเริ่มต้น 4 ประการพร้อมแนวทางป้องกันอุณหภูมิ
ความล้มเหลวของแหวนซีลในปั๊มน้ำมันความร้อนที่อุณหภูมิ 300–350℃ เป็นปัญหาสำคัญในอุตสาหกรรมปิโตรเคมีและเส้นใยบทความนี้เปรียบเทียบการอัดซึม 4 ประเภท ได้แก่ ฟีนอลิก ฟูแรน PTFE และโลหะแอนติโมนี ภายใต้สภาวะน้ำมันความร้อนอุณหภูมิสูง แหวนซีลคาร์บอนกราไฟต์ที่อัดซึมด้วยแอนติโมนีของ Huahao Sealing รุ่น M106D มีอัตราการสึกหรอประจำปีเพียง 0.015 มม. ที่ 320℃ ซึ่งน้อยกว่าการอัดซึมฟีนอลิกถึง 1/12 หลังจากอัปเกรดปั๊มน้ำมันร้อน 22 เครื่อง โรงงานเส้นใยเคมีในเจ้อเจียงสามารถยืดอายุการใช้งานแหวนซีลจาก 3 เดือนเป็น 18 เดือนต่อปั๊ม ช่วยประหยัดค่าใช้จ่ายในการบำรุงรักษาและการหยุดทำงานรวม 1.283 ล้านหยวนต่อปี
ปั๊มแรงดันสูงสำหรับการผลิตน้ำจืดจากน้ำทะเลด้วยระบบ RO ทำงานที่ความดันปล่อย 5.0-6.5 MPa ซึ่งบุชชิ่งทองแดงอัลลอยเดิมมีอายุการใช้งานเพียงประมาณ 3 เดือนในน้ำทะเลที่มีคลอไรด์และทราย บทความนี้นำเสนอการใช้บุชชิ่งคาร์บอนกราไฟต์ที่ผ่านการอัดซึมด้วย PTFE ร่วมกับปลอกบุชชิ่งสแตนเลส duplex 2205 ซึ่งมีอัตราการสึกหรอต่ำกว่าบรอนซ์อลูมิเนียมถึงหนึ่งลำดับความสำคัญ พร้อมทั้งควบคุมการรั่วไหลให้น้อยกว่า 0.1 มิลลิลิตรต่อชั่วโมงได้อย่างมีประสิทธิภาพ
ปั๊มจ่ายน้ำป้อนหม้อน้ำไอน้ำอิ่มตัวที่ 220°C และปั๊มหมุนเวียนไอน้ำโดยทั่วไปประสบปัญหาการเกิดตุ่มพองและการรั่วซึมของผิวแหวนซีลคาร์บอนกราไฟต์ที่ผ่านการอัดซึมด้วยเรซิน ฐานข้อมูลวิเคราะห์ความล้มเหลวของ Huahao Sealing ในปี 2024 แสดงให้เห็นว่าวัสดุที่อัดซึมด้วยฟีนอลิกมีอัตราการเกิดตุ่มพอง 38% ในไอน้ำอิ่มตัวที่ 220°C โดยเฉลี่ยเกิดตุ่มพองขนาดเส้นผ่านศูนย์กลาง 0.5–2 มม. ภายใน 1,470 ชั่วโมง และการหลุดลอกของตุ่มพองส่งผลให้การรั่วซึมเกิน 5.6 มล./ชม. บทความนี้อธิบายกลไกการเกิดตุ่มพองสามขั้นตอนอย่างเป็นระบบ (การพองตัวของน้ำ → การขยายตัวจากการเปลี่ยนสถานะของไอน้ำ → การหลุดลอกจากความเครียดทางความร้อน) เปรียบเทียบการอัดซึมสามชนิด ได้แก่ ฟูราน M140K ที่ลดอัตราการเกิดตุ่มพองลงเหลือ 4% และแอนติโมนี M106D ที่บันทึกอัตรา 0% พร้อมนำเสนอเมทริกซ์การเลือกวัสดุอัดซึมตามความดัน-อุณหภูมิไอน้ำ และวิธีการคำนวณต้นทุนสำหรับการอัปเกรดวัสดุ
ความล้มเหลวของแหวนซีลปั๊มในสารละลายด่างเข้มข้นที่อุณหภูมิสูงเป็นปัญหาสำคัญในอุตสาหกรรมอลูมินา คลอรีน-อัลคาไล และเส้นใยวิสโคส ข้อมูลความล้มเหลวในอุตสาหกรรมแสดงให้เห็นว่าในสารละลาย NaOH 50% ที่อุณหภูมิ 120℃ มีสาเหตุความล้มเหลวของคาร์บอนกราไฟต์ผสม SiC ถึง 73% เกิดจาก "การแตกร้าวจากการเปราะของด่าง" เนื่องจาก NaOH ทำปฏิกิริยากับ SiC/SiO₂ ก่อให้เกิดโซเดียมซิลิเกตที่มีการขยายตัว 3 เท่าของปริมาตร ทำให้เกิดรอยแตกร้าวระหว่างเม็ดในโครงสร้างคาร์บอนกราไฟต์ บทความนี้เปรียบเทียบอัตราความล้มเหลวระหว่าง NaOH 32% ที่ 80℃ กับ NaOH 50% ที่ 120℃ พร้อมนำเสนอแผนที่ขอบเขตการใช้งานที่ปลอดภัยตามความเข้มข้นของด่างและอุณหภูมิ รวมถึงแนะนำการใช้กราไฟต์ M106D ที่อัดซึมด้วยแอนติโมนี ร่วมกับแหวนแข็ง SSIC และสปริง Hastelloy C-276 หลังจากปรับปรุงปั๊มระเหยหมุนเวียนจำนวน 28 เครื่องที่โรงงานอลูมินาในมณฑลซานตง อายุการใช้งานของแหวนซีลเพิ่มขึ้นจาก 1.6 เดือนเป็น 14 เดือน ช่วยประหยัดค่าใช้จ่ายได้ถึง 2.156 ล้านหยวนต่อปี
ในระหว่างการสตาร์ทปั๊มแรงเหวี่ยง แรงปิดของซีลกลจะเพิ่มขึ้นจาก 0 ถึง 0.7 MPa ในเวลาเพียง 0.2 วินาที ส่งผลให้เกิดค่า PV ทันทีที่ 6–8 MPa·m/s ซึ่งสูงกว่าขีดจำกัดการใช้งานต่อเนื่องที่ 4–5 MPa·m/s สถิติขนาดใหญ่ของ Huahao Sealing ในปี 2024 แสดงให้เห็นว่า 29% ของความล้มเหลวของแหวนซีลคาร์บอนกราไฟต์ที่เกิดจากการสึกหรอก่อนเวลา เกิดขึ้นภายใน 30 วินาทีหลังการสตาร์ท และปั๊มป้อนน้ำในหอคลอรีน-อัลคาไลมีความล้มเหลวเฉลี่ยสูงถึง 2.1 ครั้งต่อปั๊มต่อเดือน งานวิจัยนี้ได้สรุปสูตร PV สำหรับการสตาร์ทจากพลศาสตร์ของไหลชั่วคราว และเปรียบเทียบสามระบบบัฟเฟอร์ ได้แก่ วาล์วเพิ่มความดันล่าช้า, การสตาร์ทนุ่มด้วย VFD และการออกแบบหน้าสัมผัสแรงดันแบบขั้นบันไดของ Huahao ซึ่งการออกแบบหน้าสัมผัสกรวยสามขั้นของ Huahao สามารถลดแรงกระแทกขณะสตาร์ทได้ถึง 48% หลังจากอัปเกรดปั๊มป้อน 8 เครื่องที่โรงงานเคมีคลอรีน-อัลคาไลในเซี่ยงไฮ้ ความล้มเหลวขณะสตาร์ทลดลงจาก 2.1 ครั้งเป็น 0.2 ครั้งต่อปั๊มต่อเดือน ช่วยประหยัดค่าใช้จ่ายได้ ¥183,000 ต่อปั๊มต่อปี หรือ ¥1.464 ล้านต่อโรงงานต่อปี
ปั๊มปิโตรเลียมร้อนที่มีสารตกค้างสุญญากาศที่ 350°C รวมความร้อนสูง ฝุ่นตัวเร่งปฏิกิริยา และแนวโน้มการเกิดค็อกกิ้ง แหวนที่อัดซึมด้วยฟีนอลิกมีอายุเฉลี่ยประมาณ 2 เดือน โดยมักเสียหายจากการแตกร้าวที่ผิวหน้าและการสึกหรอแบบขัดถู การอัปเกรดเป็นแหวน M106D ที่อัดซึมด้วยแอนติโมนี มีผิวหน้าสัมผัส WC และสปริงโลหะผสมทนความร้อนสูง ช่วยยืดอายุการใช้งานเกินหนึ่งปี พร้อมแรงเสียดทานคงที่ (0.04-0.045) และการสึกหรอประมาณ 0.013 มม./1,000 ชม. ควรพิจารณาต้นทุนรวมประจำปีของแหวนซีล งานแรงงาน และเวลาหยุดทำงานด้วย
บริการสลับสื่อหลายชนิดในการชุบด้วยไฟฟ้า (200 g/L CrO₃ + 300 g/L NiSO₄ + Au(CN)₄⁻ โดยสลับ pH 1–5 ทุก 8 ชั่วโมง) มีความกัดกร่อนสูงมาก แหวนซีลคาร์บอนกราไฟต์ที่ผ่านการอัดซึมด้วยเรซินมาตรฐานมีอายุการใช้งานเฉลี่ยเพียง 3 เดือนก่อนเกิดการบวมของเรซินและการรั่วซึมจากการกัดกร่อนที่ผิวสัมผัส Huahao Sealing ใช้แหวนซีลคาร์บอนกราไฟต์ที่อัดซึมด้วย PTFE ร่วมกับแหวนแข็ง SSIC-B ซิลิกอนคาร์ไบด์ และโอริง FFKM เคลือบ PTFE ซึ่งเป็นตัวเลือกที่ได้รับการยอมรับสำหรับปั๊มกรองน้ำชุบหลายถัง โดยมีอายุการใช้งานเกินหนึ่งปี รั่วซึมน้อยกว่า 0.1 มิลลิลิตรต่อชั่วโมง และลดข้อบกพร่องในการชุบผลิตภัณฑ์อย่างชัดเจน
วัสดุคาร์บอนกราไฟต์มีค่าค่าสัมประสิทธิ์การขยายตัวทางความร้อน (CTE) อยู่ในช่วง (1–5)×10⁻⁶ /°C เมื่อความแตกต่างของ CTE กับแหวนแข็งเกิน 3×10⁻⁶ /°C อัตราการรั่วของซีลจะเพิ่มขึ้นจาก <0.1 mL/h เป็น >12.4 mL/h หลังจากผ่านการทำความร้อนเป็นรอบจำนวน 300 รอบ (ΔT = 250°C) และความเครียดทางความร้อนเป็นรอบทำให้เกิดรอยแตกแนวรัศมีในแหวนแข็งถึง 67% Huahao Sealing เสนอ "วิธีการเลือกพารามิเตอร์ห้าอย่างสำหรับการจับคู่ CTE": ① graphite CTE ±0.3; ② hard-ring CTE ±0.3; ③ |ΔCTE| ≤ 2.0×10⁻⁶ /°C; ④ อุณหภูมิเฉลี่ยที่ผิวหน้า ΔT ≤ 35°C; ⑤ อัตราการเปลี่ยนแปลงอุณหภูมิในรอบ ≤ 2°C/นาที โดยมีเมทริกซ์การเลือกตัวอย่างเช่น M106K Sb (CTE 2.3) + SSIC (4.0) = ผ่าน; M106F phenolic (4.5) + WC (5.2) = ผ่าน; M120K + RBSiC (3.2) = ไม่ผ่าน (เสี่ยงต่อการเกิดรอยแตกทางความร้อนสูงถึง 18.5 เท่า) Huahao ยังมีระบบคำนวณการจับคู่ CTE ให้ใช้ฟรี ที่โรงงานปิโตรเคมีแห่งหนึ่ง การอัปเกรดปั๊ม 216 ตัวตามวิธีนี้ช่วยลดอัตราความล้มเหลวจากการรั่วในรอบจาก 28% เหลือ 3%
อุปกรณ์ที่เริ่ม-หยุดเป็นช่วง เช่น ปั๊ม CIP ในอุตสาหกรรมอาหาร/ยา และปั๊มถ่ายเคมี มักประสบปัญหาการสตาร์ทแบบเสียดสีแห้งเป็นเวลา 20–60 วินาที (ไม่มีของเหลว) แบริ่งแรงดันแบบแหวนคาร์บอนกราไฟต์แบบชิ้นเดียวทั่วไปมีขีดจำกัด PV เพียง 1.8 MPa·m/s และสึกหรอภายในเฉลี่ย 2 เดือน Huahao Sealing ได้พัฒนาการผสมผสานนวัตกรรมระหว่าง **โครงสร้างแยกสามปุ่ม + ร่องน้ำมันรูปเวดจ์แบบบีบตัว + กราไฟต์อัดซึมแอนติโมนี M106D** ซึ่งชดเชยการเสียรูปทางความร้อนด้วยช่องว่างยืดหยุ่นระหว่างปุ่มและสร้างแรงยกแบบไฮโดรไดนามิกเวดจ์ ทำให้ขีดจำกัด PV ในการวิ่งแห้งแบบเป็นช่วงเพิ่มขึ้นจาก 1.8 MPa·m/s เป็น 5.2 MPa·m/s (+189%) หลังจากอัปเกรดแบริ่งแรงดันในปั๊มแรงเหวี่ยง CIP จำนวน 36 ตัวของกลุ่มอาหารรายใหญ่ (สตาร์ทวันละ 240 ครั้งต่อปั๊ม) อายุการใช้งานเฉลี่ยเพิ่มจาก 2 เดือนเป็น 10 เดือน ลดการหยุดทำงานประจำปีลงได้ถึง ¥620,000 การออกแบบนี้จึงกลายเป็นมาตรฐานปั๊มสุขอนามัยสำหรับอาหาร
ปั๊มป้อนน้ำมันไฮโดรทรีตเตอร์ความเร็วสูง API 610 (เพลาขนาด φ75 มม., 3,600 รอบ/นาที, ความเร็วเชิงเส้นเฉลี่ยที่ผิวหน้า 42.4 ม./วินาที) ที่ใช้คาร์บอนกราไฟต์อัดซึมด้วยเรซินแบบทั่วไปประสบปัญหาการสึกหรอสูงถึง 0.08 มม./1,000 ชม. โดยมีอายุการใช้งานเฉลี่ยเพียง 4,200 ชม. (~6 เดือน) ทาง Huahao Sealing ได้พัฒนาชุดโซลูชันผสมผสานระหว่างแหวนคาร์บอนกราไฟต์ความบริสุทธิ์สูงชนิดอัดซึมด้วยแอนติโมนี M106D + แหวนแข็งแบบร่องเกลียวไฮโดรไดนามิก + ร่องระบายความดันรอบวงแหวน ซึ่งช่วยลดอัตราการสึกหรอลงเหลือ 0.009 มม./1,000 ชม. และสามารถใช้งานจริงได้เกิน 20,000 ชั่วโมงโดยมีการรั่วไหลคงที่ต่ำกว่า 0.05 มล./ชม. หลังจากอัปเกรดปั๊มป้อนน้ำมันไฮโดรทรีตเตอร์ดีเซล 12 เครื่องที่โรงงานปิโตรเคมีขนาดใหญ่ในเจ้อเจียง สามารถประหยัดต้นทุนได้ถึง 380,000 หยวนต่อปั๊มต่อปี หรือรวมทั้งโรงงาน 4.56 ล้านหยวนต่อปี ซึ่งถือเป็นกรณีศึกษามาตรฐานของอุตสาหกรรมสำหรับซีลปั๊มความเร็วสูงในกระบวนการไฮโดรโปรเซสซิ่ง
ปั๊มสุญญากาศแบบสกรูแห้งในอุตสาหกรรมเซมิคอนดักเตอร์ แบตเตอรี่ลิเธียม และเภสัชกรรม ใช้สูบของเหลวอินทรีย์และก๊าซกัดกร่อน แหวนแรงดันแบริ่งขั้นต้นทำงานด้วยแรงเสียดทานแห้งเต็มรูปแบบ (ไม่มีน้ำมัน ไม่มีของเหลว) ในระยะเดินทาง 10% แหวนฟีนอลิกแบบโมโนลิธิกแบบดั้งเดิมสึกหรอเฉลี่ยภายใน 3 เดือน โครงสร้างสามปุ่มนวัตกรรมของ Huahao Sealing ร่วมกับกราไฟต์อัดซึมแอนติโมนี M106D และแผ่นคู่เคลือบ TiN ที่ทำงานที่ความเร็ว 3,000 รอบต่อนาที ภาระแกน 4.5 kN และ PV = 2.8 MPa·m/s ภายใต้การทำงานแห้งเป็นช่วง ๆ แสดงอัตราการสึกหรอเพียง 0.004 มม./1,000 ชม. หลังจาก 8,000 ชั่วโมง ซึ่งน้อยกว่าฟีนอลิกแบบดั้งเดิมที่ 0.096 มม./1,000 ชม. ถึง 1/24 หลังจากอัปเกรดปั๊มสกรูแห้ง Edwards GV80 จำนวน 18 เครื่องที่โรงงานผลิตเวเฟอร์เซมิคอนดักเตอร์รายใหญ่ในเซี่ยงไฮ้ อายุการใช้งานแหวนแรงดันเพิ่มขึ้นจาก 3 เดือนเป็นมากกว่า 36 เดือน ต้นทุนอะไหล่ลดลงจาก ¥36,000 เหลือ ¥7,000 ต่อปั๊มต่อปี รวมประหยัดอะไหล่ 18 เครื่องได้ ¥730,000 ต่อปี พร้อมผลประโยชน์รายได้การผลิตมากกว่า ¥12 ล้านต่อปี
แหวนซีลคาร์บอนกราไฟต์สำหรับไมโครกังหันแก๊ส ปั๊มสุญญากาศโมเลกุล และเครื่องอัดแรงเหวี่ยงความเร็วสูงที่ทำงานที่ 10,000–20,000 รอบต่อนาที มีปัญหา: ทุก ๆ การวิ่งหน้าเพิ่มขึ้น 1 μm จะทำให้อัตราการรั่วเพิ่มเป็นสองเท่าและการสึกหรอเพิ่มเป็นสามเท่า; หากเกิน 2 μm จะทำให้เกิดการแตกหักอย่างรุนแรงที่ความเร็วสูง การกลึง CNC แบบมาตรฐานในอุตสาหกรรมและการขัดละเอียดแบบทั่วไปให้ผลลัพธ์เพียง 6–8 μm การวิ่งหน้า / Ra 0.1–0.2 μm — เหมาะสำหรับความเร็วต่ำกว่า 6,000 รอบต่อนาทีเท่านั้น Huahao Sealing ได้พัฒนาระบบกระบวนการแหวนกราไฟต์ความเร็วสูง 4-μm อย่างอิสระ: การอบคลายความเครียดก่อนการกลึง, การกลึงกระจก 5 แกน Hermle C22 ของเยอรมัน (เครื่องมือเพชรผลึกเดี่ยวธรรมชาติ), การขัดเคมี-กลไกแบบสองหน้า 3 ขั้นตอน และการตรวจสอบขั้นสุดท้าย 100% ด้วยเครื่องวัดมิติ Zeiss G2 CMM และโปรไฟโลมิเตอร์ Taylor Hobson ผลผลิตจำนวนมากที่เสถียร: TIR ≤ 0.4 μm (95% CpK = 1.57), Ra ≤ 0.02 μm ผิวกระจกอัลตร้า, ความเรียบ ≤ 0.8 μm — ได้รับการรับรองสำหรับชั้นความเร็ว 12,000 รอบต่อนาที ผลิตแหวน 800,000 ชิ้นระหว่างปี 2022–2025 โดยไม่มีเหตุการณ์แตกหักในสนามใช้งาน อัตราการสึกหรอเฉลี่ยของลูกค้าลดลง 90.3% ระบบผ่านการตรวจสอบ ISO 9001 + ISO 14001 + API 682 คู่ในเดือนมิถุนายน 2025 และเปิดรับงานกลึงตามสัญญา (ชิ้นแรกฟรี)
ของเสียจากปั๊มก้นถังมีอุณหภูมิระหว่าง 350–380℃ ขณะที่คาร์บอนกราไฟต์ที่ผ่านการอัดซึมด้วยเรซินจะเกิดการคาร์บอนไนซ์เมื่อเกิน 300℃ บทความนี้นำเสนอขั้นตอนการคัดเลือกซีลสำหรับปั๊มน้ำมันร้อนโดยแบ่งเป็นสามขั้นตอน ได้แก่ วัสดุ (คาร์บอนกราไฟต์ที่อัดซึมด้วยแอนติโมนี) โครงสร้าง (แบบสมดุล) และแผนการล้าง (API 682 Plan 23) พร้อมกรณีศึกษาจากภาคสนามของโรงกลั่นน้ำมัน
สำหรับการกัดกร่อนรุนแรงของ NH₃ และการใช้งานแรงดันสูง 15-25 MPa ของปั๊มคาร์บาเมตแรงดันสูงและปั๊มแอมโมเนียเหลวในหน่วยสังเคราะห์แอมโมเนีย บทความนี้ครอบคลุมการเลือกวัสดุแหวนซีลคาร์บอนกราไฟต์ (กราไฟต์ที่ผ่านการอัดซึมด้วยเรซินฟูแรน) การออกแบบโครงสร้าง (แบบหลายหน้าคู่ขนาน) ระบบเสริม (ของเหลวกั้นปั๊มไดอะแฟรม) และกรณีความล้มเหลวที่พบบ่อย
สำหรับงานให้ความร้อนด้วยไอน้ำในกระบอกสูบอบแห้งของเครื่องกระดาษ (ไอน้ำอิ่มตัวที่อุณหภูมิ 150-200℃, ปรากฏการณ์น้ำเคาะ, การแทรกซึมของน้ำหมึกเยื่อกระดาษดำ) บทความนี้ครอบคลุมการเลือกวัสดุแหวนซีลคาร์บอนกราไฟต์ (กราไฟต์ที่ผ่านการอัดซึมด้วยอีพ็อกซี่) การออกแบบโครงสร้าง (แบบแยกชิ้นพร้อมเบลโลว์) ระบบป้องกันไอน้ำ และกรณีการใช้งานทั่วไป
สำหรับเตาคริสตัลซิลิคอนแบบ Czochralski (CZ) ที่ทำงานที่อุณหภูมิ 1400℃ ของซิลิคอนหลอมเหลว ภายใต้สุญญากาศสูง 10⁻⁵ Pa และบรรยากาศป้องกันด้วย Ar บทความนี้ครอบคลุมการใช้งานแหวนซีลคาร์บอนกราไฟต์ที่เพลาคริสตัลควอตซ์, เพลาคริสตัลเมล็ด และหน้าแปลนก้นเตา — ข้อกำหนดความบริสุทธิ์ของวัสดุ (สิ่งเจือปนโลหะ < 10 ppm), การออกแบบโครงสร้าง (แหวนซีลแบบเบลโลว์สพร้อมระบบระบายความร้อนด้วยน้ำ), รูปแบบความล้มเหลวทั่วไป และกรณีศึกษาของ Huahao Sealing.
สำหรับปัญหาการสึกหรอและการกัดกร่อนของลูกกลิ้งนำทาง ลูกกลิ้งพิมพ์ และเครื่องนึ่งในเครื่องพิมพ์และย้อมผ้าภายใต้ไอน้ำร้อนอุณหภูมิสูง 130-180℃ และสารช่วยย้อม/สารเคมี บทความนี้ครอบคลุมการเลือกวัสดุบุชชิ่งคาร์บอนกราไฟต์ (กราไฟต์ที่ผ่านการอัดซึมด้วยเรซินฟูแรน) การออกแบบโครงสร้าง (หล่อลื่นตัวเองพร้อมร่อง) จุดติดตั้งและบำรุงรักษา รวมถึงกรณีการใช้งานของ Huahao Sealing
สำหรับการสึกหรอและการกัดกร่อนของเพลาหางใบพัดที่แช่อยู่ในน้ำทะเล การกัดกร่อนจากตะกอน และการรับน้ำหนักหนักระยะไกล บทความนี้ครอบคลุมการเลือกวัสดุบุชชิ่งหล่อลื่นด้วยน้ำคาร์บอนกราไฟต์ (กราไฟต์อัดซึมด้วยอีพ็อกซี่เสริมใยคาร์บอน) การออกแบบโครงสร้าง (การแบ่งโซนน้ำในห้องน้ำแบบ 3/6 ปีก) จุดจัดแนวการติดตั้ง และกรณีศึกษาของ Huahao Sealing
สำหรับการฆ่าเชื้อด้วยไอน้ำที่อุณหภูมิ 121-143℃ (CIP/SIP) และข้อกำหนดการหล่อลื่นระดับอาหารสำหรับเครื่องโฮโมจีไนเซอร์ ปั๊มอิมัลซิไฟเออร์ และเครื่องล้างขวดในอุตสาหกรรมอาหารและยา บทความนี้ครอบคลุมวัสดุแหวนซีลคาร์บอนกราไฟต์เกรด FDA (กราไฟต์บริสุทธิ์ + การอัดซึมด้วยเรซินเกรดอาหาร) การออกแบบโครงสร้าง (สปริงไม่มีการหล่อลื่น) จุดการรับรองความสอดคล้อง และกรณีศึกษาของ Huahao Sealing
สำหรับปัญหาการแตกร้าวและการรั่วซึมของแหวนซีล SiC ที่เกิดจากอนุภาคแข็งขนาด 5-15% (CaSO₄·2H₂O, CaCO₃, SiO₂) และไอออนฟลูออไรด์ (F⁻ 50-200 mg/L) ในปั๊มหมุนเวียนสารละลาย FGD ของโรงไฟฟ้าพลังความร้อน บทความนี้ครอบคลุมการเลือกวัสดุคาร์บอนกราไฟต์ที่ทนทานต่อฟลูออไรด์สำหรับการอัดซึม การออกแบบโครงสร้าง (ตลับ + แผนการล้าง PLAN 32+64) และกรณีศึกษาของ Huahao Sealing
สำหรับปัญหาการสึกหรอของแหวนซีลกลหมุนเร็วและควันตอนสตาร์ทในปั๊มสุญญากาศแบบสกรูที่ไม่ใช้น้ำมันซึ่งดูดไอระเหยสารละลายอินทรีย์ที่ควบแน่นได้ (เมทานอล, อะซิโตน, เอทิลอะซิเตต) ในอุตสาหกรรมเคมีและเภสัชกรรม บทความนี้ครอบคลุมการเลือกแหวนซีลก๊าซแห้งคาร์บอนกราไฟต์ที่อัดซึมด้วยอัลลอยแอนติโมไน-ทองแดง การออกแบบร่องเกลียวแบบไฮโดรไดนามิก และกรณีศึกษาของ Huahao Sealing
สำหรับปัญหาการสึกหรอบ่อยของฟันเขาวงกบอลูมิเนียมอัลลอยภายใต้การสั่นสะเทือนของโรเตอร์และการรั่วไหลเกินในเครื่องอัดแรงเหวี่ยงก๊าซแคร็กเกอร์ของโรงงานเอทิลีน บทความนี้ครอบคลุมการเลือกวัสดุแทรกเขาวงกบคาร์บอนกราไฟต์ (กราไฟต์อัดซึมเม็ดละเอียด) โครงสร้างเขาวงกบ (แบบตรง/แบบสลับ) การออกแบบช่องว่าง และกรณีศึกษาของ Huahao Sealing
แหวนซีลคาร์บอนกราไฟต์ที่ผ่านการอบจะมีรูพรุนอยู่ระหว่าง 10%–20% และจะรั่วซึมหากไม่มีการอัดซึม บทความนี้อธิบายถึงองค์ประกอบวัสดุ กลไกการซีล โครงสร้างทั่วไปและการใช้งาน โดยเน้นขั้นตอนการอัดซึมที่ลดรูพรุนลงต่ำกว่า 2% พร้อมทั้งอธิบายความหมายการใช้งานของข้อมูลสำคัญ ได้แก่ ค่าสัมประสิทธิ์แรงเสียดทานแบบแห้ง การนำความร้อน และขีดจำกัดอุณหภูมิ
ทำไมบุชชิ่งคาร์บอนกราไฟต์จึงสามารถทำงานได้โดยไม่ต้องใช้น้ำมันหล่อลื่น? บทความนี้อธิบายหลักการหล่อลื่นตัวเองในสามระดับ ได้แก่ โครงสร้างผลึก กลไกฟิล์มถ่ายโอน และการจับคู่กับสภาพการทำงาน พร้อมทั้งนำเสนอกรณีศึกษาของ Huahao ในอุตสาหกรรมอาหาร สิ่งทอ และเคมี
ความแข็งที่สูงกว่าหมายความว่าความต้านทานการสึกหรอดีกว่าหรือไม่? บทความนี้วิเคราะห์ความสัมพันธ์ที่ไม่เชิงเส้นระหว่างความแข็งกับความต้านทานการสึกหรอของวัสดุซีลคาร์บอนกราไฟต์จากสามมุมมอง ได้แก่ วิธีการทดสอบ สูตรวัสดุ และการจับคู่สภาพการใช้งาน
ฟีนอลิก, ฟูราน, อีพ็อกซี่, แอนติโมนี, แบ็บบิตต์, PTFE—ลักษณะเฉพาะของคาร์บอนกราไฟต์ที่ผ่านการอัดซึมหกประเภทหลักนี้คืออะไร? บทความนี้นำเสนอเมทริกซ์การตัดสินใจเลือกที่สรุปโดย Huahao ในสามมิติ ได้แก่ สื่อ, อุณหภูมิ, และภาระโหลด
ความล้มเหลวของซีลกลเป็นหนึ่งในสาเหตุหลักของการหยุดทำงานของอุปกรณ์โดยไม่คาดคิด บทความนี้อิงจากกรณีบริการภาคสนามของ Huahao เพื่อวิเคราะห์การวินิจฉัยและการป้องกันความล้มเหลวในสี่มิติ ได้แก่ การสึกหรอของผิวหน้า ซีลรอง สปริง และการกัดกร่อน
การติดตั้งที่ไม่ถูกต้องเป็นสาเหตุหลักประการหนึ่งของความล้มเหลวของซีลกลในระยะแรก จากประสบการณ์การให้บริการภาคสนามของ Huahao คู่มือนี้จึงนำเสนอขั้นตอนมาตรฐาน ข้อผิดพลาดทั่วไป และจุดยอมรับคุณภาพสำหรับการติดตั้งแหวนซีลคาร์บอนกราไฟต์ในปั๊มแรงเหวี่ยง
สภาวะการทำงานของปั๊มเคมีมีความหลากหลายอย่างมาก และการเลือกแหวนซีลคาร์บอนกราไฟต์มีผลโดยตรงต่อความปลอดภัยและอายุการใช้งานของอุปกรณ์ บทความนี้อิงจากกรณีการเลือกของ Huahao เพื่อให้คำแนะนำอย่างเป็นระบบในสี่มิติ ได้แก่ สื่อกลาง อุณหภูมิ-ความดัน ความเร็ว และข้อกำหนดด้านความปลอดภัย
จาระบีทั่วไปจะล้มเหลวเมื่ออุณหภูมิสูงกว่า 200℃ ในขณะที่บุชชิ่งคาร์บอนกราไฟต์สามารถทำงานได้อย่างมั่นคงที่อุณหภูมิ 600℃ บทความนี้อธิบายกลไกการทำงานที่อุณหภูมิสูง การใช้งานทั่วไป และจุดออกแบบสำคัญของบุชชิ่งคาร์บอนกราไฟต์
แหวนแยกสามส่วนที่เว้นระยะห่างกัน 120° ช่วยให้สามารถติดตั้งแหวนซีลโดยไม่ต้องถอดลูกสูบ บทความนี้ครอบคลุมโครงสร้าง การออกแบบแรงดันสปริง (ความดันสัมผัส 0.02–0.05 MPa) และการประกอบ รวมถึงเครื่องมือขยายเฉพาะทาง
ความคลาดเคลื่อนด้านขนาดของแหวนซีลคาร์บอนกราไฟต์ส่งผลโดยตรงต่อประสิทธิภาพการซีล บทความนี้ตีความข้อกำหนดพิกัดความเผื่อของมาตรฐานหลักอย่าง GB, DIN, API และอื่น ๆ วิเคราะห์ความสัมพันธ์ระหว่างความแม่นยำในการกลึงกับการซีล และนำเสนอเกณฑ์การตรวจสอบของ Huahao
การอัดซึมกำหนดความพรุน ความแข็งแรง และความสามารถทนความร้อน: การอัดซึมด้วยเรซินช่วยลดความพรุนให้ต่ำกว่า 2% แต่จะสลายตัวเมื่ออุณหภูมิใกล้ 220℃ ขณะที่การอัดซึมด้วยแอนติโมนีสามารถรักษาความแข็งแรงแรงอัดที่ 180–240 MPa ที่อุณหภูมิ 450℃ โดยเปรียบเทียบทั้งสองวิธีด้วยข้อมูลกระบวนการจริง บทความนี้สรุปการเลือกใช้สำหรับปั๊มเคมี ปั๊มน้ำ และบริการซีลกล
เมทริกซ์คาร์บอนกราไฟต์เองทนต่อกรดและด่างแทบทั้งหมดได้อย่างดี — จุดอ่อนมักอยู่ที่สารอัดซึม: ฟีนอลิกไม่ทนต่อด่าง ฟูแรนทนต่อการเปลี่ยนแปลงกรด/ด่าง และแอนติโมนีเกิดรอยบุ๋มในสารคลอไรด์ ด้วยตารางอ้างอิงความเข้ากันได้อย่างรวดเร็วระหว่างกรด ด่าง เกลือ และตัวทำละลายอินทรีย์ คู่มือนี้ช่วยให้การเลือกแหวนซีลและบุชชิ่งแม่นยำยิ่งขึ้น
ปั๊มจุ่มทำงานโดยจมอยู่ใต้น้ำเต็มที่ ซึ่งความหล่อลื่นและความต้านทานการสึกหรอของบุชชิ่งนำทางเป็นตัวกำหนดอายุการใช้งานโดยรวมของปั๊ม บทความนี้ทบทวนข้อดี เกณฑ์การเลือก และการวิเคราะห์ความล้มเหลวของบุชชิ่งคาร์บอนกราไฟต์ในปั๊มจุ่ม โดยอ้างอิงจากกรณีการจัดส่งของ Huahao Sealing Co., Ltd.
แหวนซีลเพลาหางเรือในงานทางทะเลต้องป้องกันไม่ให้น้ำทะเลรั่วไหลเข้าสู่ห้องเครื่องยนต์ในขณะเดียวกันก็ต้องป้องกันไม่ให้น้ำมันหล่อลื่นรั่วไหลลงสู่ทะเล ในฐานะคู่เสียดสีหลัก แหวนซีลคาร์บอนกราไฟต์ต้องทนทานต่อการกัดกร่อนจากน้ำทะเล การสั่นสะเทือนของเพลา และการเปลี่ยนแปลงของอุณหภูมิ บทความนี้อ้างอิงจากกรณีของ Huahao Sealing Co., Ltd. เพื่อทบทวนการใช้งานและการเลือกใช้กราไฟต์ในแหวนซีลเพลาหางเรือ
อุตสาหกรรมอาหาร เครื่องดื่ม และเภสัชกรรมมีข้อกำหนดที่เข้มงวดกว่ามากสำหรับวัสดุซีลเมื่อเทียบกับอุตสาหกรรมทั่วไป แหวนซีลคาร์บอนกราไฟต์ต้องเป็นไปตามข้อกำหนดของ FDA, EC1935/2004 และมาตรฐานที่คล้ายกันเพื่อป้องกันการปนเปื้อนของผลิตภัณฑ์ บทความนี้สรุปการเลือกวัสดุ มาตรฐานการทดสอบ และการรับรองสำหรับแหวนซีลกราไฟต์เกรดอาหาร
สัมประสิทธิ์แรงเสียดทานของคาร์บอนกราไฟต์ไม่คงที่: M106K วัดได้ที่ 0.08 ที่อุณหภูมิ 100℃ และ 0.15 ที่ 200℃ โดยจะเพิ่มขึ้นอย่างรวดเร็วเมื่อค่า PV เกิน 10 MPa·m/s บทความนี้นำเสนอข้อมูลการวัดและขอบเขตการออกแบบในด้านสูตรวัสดุ ชิ้นส่วนที่สัมผัส การหล่อลื่น และพารามิเตอร์การทำงานต่างๆ
คาร์บอนกราไฟต์มีความนุ่มแต่เปราะง่าย เสี่ยงต่อการแตกขอบ เครื่องมือตัดสึกหรอ และเกิดฝุ่นระหว่างการกลึง CNC บทความนี้ทบทวนอย่างเป็นระบบเกี่ยวกับการเลือกเครื่องมือตัดคาร์บอนกราไฟต์ พารามิเตอร์การตัด และกระบวนการผลิต เพื่อให้ได้การผลิตแหวนซีลคาร์บอนกราไฟต์ที่มีความแม่นยำสูงและสูญเสียน้อย
การลดความหยาบของผิวหน้าจาก Ra 0.4 μm เป็น 0.05 μm ช่วยลดการรั่วไหลได้ถึง 90% บทความนี้กำหนดข้อกำหนดความหยาบตามแต่ละบริเวณ เช่น ผิวหน้าของแหวนซีล, รูบุชชิ่ง และอื่น ๆ พร้อมทั้งวิธีการวัดและการควบคุมกระบวนการ รวมถึงเกณฑ์การเปลี่ยนเครื่องมือด้วย
โรงไฟฟ้านิวเคลียร์ต้องการความน่าเชื่อถือสูงสุดของแหวนซีล คาร์บอนกราไฟต์ซึ่งมีความต้านทานรังสี ทนต่ออุณหภูมิสูง และไม่ทำปฏิกิริยาทางเคมี มีบทบาทสำคัญในปั๊มหล่อเย็นเครื่องปฏิกรณ์และระบบหล่อเย็นฉุกเฉินของแกนเครื่องปฏิกรณ์ บทความนี้สรุปความต้องการพิเศษ การใช้งานทั่วไป และการประกันคุณภาพของแหวนซีลกราไฟต์เกรดนิวเคลียร์
แม้ว่าแหวนซีลคาร์บอนกราไฟต์จะทนต่อการกัดกร่อนและอุณหภูมิสูงได้ดี แต่การเก็บรักษาและบำรุงรักษาที่ไม่เหมาะสมยังคงทำให้เกิดความเสียหายได้ บทความนี้ครอบคลุมอย่างเป็นระบบเกี่ยวกับสภาพการเก็บรักษา การป้องกันระหว่างการขนส่ง การตรวจสอบก่อนติดตั้ง การบำรุงรักษาระหว่างใช้งาน และการดูแลในช่วงหยุดใช้งาน เพื่อช่วยให้ผู้ใช้สามารถยืดอายุการใช้งานของแหวนซีลได้อย่างเต็มที่
การเปรียบเทียบอย่างละเอียดระหว่างแหวนซีลคาร์บอนกราไฟต์กับซีล PTFE ในด้านความต้านทานต่ออุณหภูมิ ประสิทธิภาพการสึกหรอ ความคงตัวทางเคมี และค่าพีวี เพื่อช่วยวิศวกรเลือกใช้งานได้อย่างถูกต้องในงานปั๊มเคมี งานที่มีอุณหภูมิสูง และงานสุญญากาศ
การวิเคราะห์กลไกการสึกหรอแบบทั่วไปสี่ประการของบุชชิ่งคาร์บอนกราไฟต์ ได้แก่ การสึกหรอแบบขัดถู การสึกหรอแบบยึดเกาะ การสึกหรอแบบกัดกร่อน และการสึกหรอจากความเมื่อยล้า เพื่อเปิดเผยว่าลักษณะโครงสร้างจุลภาคส่งผลต่ออายุการใช้งานในระดับมหภาคอย่างไร พร้อมทั้งให้คำแนะนำเชิงทฤษฎีสำหรับการบำรุงรักษาและการเลือกใช้อุปกรณ์
บทนำอย่างเป็นระบบเกี่ยวกับการใช้งานสำคัญของแหวนซีลคาร์บอนกราไฟต์ในงานเคลือบสุญญากาศ การผลิตเซมิคอนดักเตอร์ ปั๊มโมเลกุล และเตาอบสุญญากาศ โดยวิเคราะห์ข้อได้เปรียบที่ไม่สามารถทดแทนได้ ได้แก่ อัตราการปล่อยก๊าซต่ำ การหล่อลื่นตัวเอง และความต้านทานต่ออุณหภูมิสูง
คำอธิบายอย่างละเอียดเกี่ยวกับสูตรการคำนวณค่า PV (ความดัน × ความเร็ว) ปัจจัยการแก้ไข และวิธีการเลือกขอบเขตความปลอดภัย พร้อมตัวอย่างการคำนวณที่แสดงวิธีการประเมินความสามารถรับน้ำหนักและอายุการใช้งานของแหวนซีลคาร์บอนกราไฟต์โดยอิงตามสภาวะการทำงาน
บทวิเคราะห์ข้อกำหนดทางเทคนิคสำหรับแหวนซีลคาร์บอนกราไฟต์ในกระบวนการสำคัญของแบตเตอรี่ลิเธียม ได้แก่ การผสม การเตรียมสลurry การเคลือบ และการรีดแผ่น โดยพิจารณาถึงความท้าทายจากสื่อที่มีความรุนแรง เช่น ตัวทำละลาย NMP และอิเล็กโทรไลต์
บทนำอย่างเป็นระบบเกี่ยวกับ 18 รายการตรวจสอบคุณภาพสำคัญสำหรับแหวนซีลคาร์บอนกราไฟต์ ซึ่งครอบคลุมความหนาแน่น ความแข็ง ความต้านทานแรงอัด ความพรุน อัตราการอัดซึม และความแม่นยำด้านมิติ พร้อมอุปกรณ์ทดสอบและเกณฑ์การยอมรับ
คำอธิบายโดยละเอียดเกี่ยวกับระดับการบรรจุแหวนซีลคาร์บอนกราไฟต์ มาตรการป้องกันแรงกระแทกและความชื้น การเลือกวิธีการขนส่ง มาตรฐานการจัดส่งระหว่างประเทศ และขั้นตอนการตรวจสอบเมื่อถึงปลายทาง เพื่อให้แหวนซีลที่มีความแม่นยำถึงมือผู้ใช้ได้อย่างปลอดภัย
วิเคราะห์ลักษณะของสัมประสิทธิ์การขยายตัวทางความร้อนของวัสดุคาร์บอนกราไฟต์ โดยเปรียบเทียบค่าค่า CTE ของประเภทการอัดซึมต่างๆ และวิเคราะห์ผลกระทบของการเปลี่ยนแปลงอุณหภูมิต่อช่องว่างของแหวนซีล การประกอบแบบรัดแน่น และการกระจายแรงดันผ่านตัวอย่างต่างๆ
ผ่านกรณีตัวอย่างความล้มเหลวห้าประเภท ได้แก่ การแตกร้าวจากความร้อน การสึกกร่อนจากการขัดถู การกัดกร่อนทางเคมี การลอกหลุดจากความเมื่อยล้า และการแตกร้าวจากความเค้นในการประกอบ โดยมีการวิเคราะห์เชิงลึกเกี่ยวกับกลไกความล้มเหลวและมาตรการป้องกันที่สามารถนำไปปฏิบัติได้จริง
การวิเคราะห์แนวโน้มการพัฒนาในอนาคตของอุตสาหกรรมแหวนซีลคาร์บอนกราไฟต์ในทศวรรษหน้า ครอบคลุมด้านนวัตกรรมวัสดุ การผลิตอัจฉริยะ การรักษ์โลกแบบคาร์บอนต่ำ และการประยุกต์ใช้ใหม่ ๆ เพื่อเป็นข้อมูลอ้างอิงเชิงกลยุทธ์สำหรับผู้มีส่วนร่วมในอุตสาหกรรม
คำแนะนำอย่างละเอียดเกี่ยวกับการทำความสะอาด การตรวจสอบ การจัดแนว และการควบคุมแรงบิดในระหว่างการติดตั้งและถอดแหวนซีลคาร์บอนกราไฟต์ เพื่อช่วยหลีกเลี่ยงการแตกร้าวแบบเปราะและความเสียหายของผิวหน้า พร้อมทั้งยืดอายุการใช้งานให้ยาวนานขึ้น
การเปรียบเทียบการนำความร้อนของคาร์บอนกราไฟต์, กราไฟต์ที่ผ่านการอัดซึมด้วยโลหะ, PTFE และเซรามิก; การวิเคราะห์กลไกการนำความร้อนและการกระเจิงที่ขอบเม็ดผลึก; การสำรวจการใช้งานในแหวนซีล, บุชชิ่ง และชิ้นส่วนทำความร้อน.
สูตรละเอียดสำหรับความดันผิวหน้าแหวนซีลกล ความดันสปริง และความดันของสื่อน้ำมัน; ค่าตัวคูณโหลด K สำหรับซีลแบบบาลานซ์และไม่บาลานซ์; พร้อมตัวอย่างการคำนวณครบถ้วนโดยใช้ปั๊มหอยโข่งเป็นกรณีศึกษา
ค่าช่องว่างที่แนะนำระหว่างบุชชิ่งคาร์บอนกราไฟต์กับเพลาสำหรับสื่อน้ำ น้ำมัน และก๊าซ รวมถึงการชดเชยการขยายตัวทางความร้อนอย่างละเอียด การเผื่อระยะการวิ่งเข้าระบบ และการจัดสรรพิกัดความเผื่อ เพื่อรับประกันการทำงานที่มั่นคงของอุปกรณ์
## Systematic summary of carbon graphite seal ring failure modes including face wear, thermal cracking, brittle cracking, corrosion erosion, and flush wear; causes analysis and preventive measures for extended seal life. บทสรุประบบของโหมดความล้มเหลวของแหวนซีลคาร์บอนกราไฟต์ซึ่งรวมถึงการสึกหรอของผิวหน้า การแตกร้าวจากความร้อน การแตกร้าวเปราะ การกัดกร่อนและการสึกหรอจากการล้าง พร้อมการวิเคราะห์สาเหตุและมาตรการป้องกันเพื่อยืดอายุการใช้งานของแหวนซีล
เปรียบเทียบข้อมูลความต้านทานการกัดกร่อนของคาร์บอนกราไฟต์ที่อัดซึมด้วยแอนติโมนี ทองแดง เรซิน และ PTFE ในสื่อหลากหลายประเภท พร้อมแนะนำวิธีการทดสอบมาตรฐาน ASTM และ GB เพื่อเป็นพื้นฐานทางวิทยาศาสตร์ในการเลือกใช้วัสดุอย่างเหมาะสม
สำหรับเครื่องอัดอากาศแบบแรงเหวี่ยง, แบบลูกสูบ และแบบสกรู บทความนี้นำเสนอความแตกต่างในการใช้งานของแหวนซีลคาร์บอนกราไฟต์, แหวนลูกสูบคาร์บอนกราไฟต์ และแหวนบรรจุภัณฑ์คาร์บอนกราไฟต์ รวมถึงการเลือกใช้วัสดุสำหรับสภาวะที่มีอุณหภูมิสูง, ความดันสูง และสภาพกัดกร่อน เพื่อให้เหมาะสมกับลักษณะการทำงานและความต้องการเฉพาะของแต่ละประเภทเครื่องอัดอากาศ
การทดสอบความเหนียวต่อแรงกระแทกและความเหนียวต่อการแตกร้าว; การเปรียบเทียบความต้านทานแรงกระแทกของแอนติโมนี ทองแดง และคาร์บอนกราไฟต์ที่ผ่านการอัดซึมด้วยเรซิน; การเสนอแนวทางการเสริมประสิทธิภาพแบบบูรณาการผ่านการออกแบบโครงสร้างและการปรับปรุงวัสดุ
เทคนิคการตรวจสอบความเรียบแบนอย่างละเอียดรวมถึงการใช้ interferometry, dial indicator และการวัดด้วยลม; มาตรฐานการตัดสินและจุดปฏิบัติการสำหรับเกรดความแม่นยำต่าง ๆ เพื่อรับประกันคุณภาพผิวหน้าแหวนซีล
การสร้างแบบจำลองการทำนายอายุการใช้งานโดยอิงจากอัตราการสึกหรอ ค่า PV อุณหภูมิ และการกัดกร่อนของสื่อ พร้อมทั้งตรวจสอบความแม่นยำของแบบจำลองด้วยข้อมูลภาคสนาม เพื่อสนับสนุนการบำรุงรักษาแหวนซีลเชิงป้องกัน
โดยเน้นที่ตัวแปรสำคัญสามประการของสภาวะในเครื่องปฏิกรณ์ ได้แก่ ความดัน อุณหภูมิ และสื่อ คู่มือนี้อธิบายเกณฑ์การเลือกแหวนซีลคาร์บอนกราไฟต์อย่างละเอียด ครอบคลุมขอบเขตการใช้งานและตัวเลือกวัสดุสำหรับซีลกล ซีลบรรจุ และซีลขับเคลื่อนแม่เหล็ก
เริ่มจากลักษณะความเปราะของบุชชิ่งคาร์บอนกราไฟต์ บทความนี้อธิบายหลักการออกแบบพิกัดความเผื่อสำหรับการประกอบบุชชิ่งกับเพลาและตัวเรือนอย่างละเอียด รวมถึงการคำนวณสำคัญสำหรับการประกอบแบบ H7/d8 และ H8/f7 การชดเชยการขยายตัวทางความร้อน และความเผื่อในการประกอบที่แนะนำ
การวิเคราะห์เชิงลึกเกี่ยวกับปัจจัยที่มีผลต่อการนำความร้อนของวัสดุคาร์บอนกราไฟต์ รวมถึงระดับการทำให้เป็นแกรไฟต์ ขนาดเม็ด ความพรุน และกระบวนการอัดซึม โดยให้ข้อมูลสนับสนุนสำหรับการออกแบบซีลที่ทนความร้อนสูงและการออกแบบระบบความร้อน
คำอธิบายโดยละเอียดเกี่ยวกับการคำนวณแรงดันสปริงของซีลกล รวมถึงองค์ประกอบของแรงดันผิวหน้า ค่าที่แนะนำของแรงดันสปริง ช่วงแรงดันสำหรับสภาวะการทำงานต่างๆ และหลักการออกแบบสำหรับการชดเชยแรงดันของตัวกลาง
การวิเคราะห์เชิงลึกเกี่ยวกับกลไกการเกิดความร้อนจากแรงเสียดทาน เส้นทางการกระจายความร้อน และการคำนวณการเพิ่มขึ้นของอุณหภูมิสำหรับแหวนซีลคาร์บอนกราไฟต์ โดยนำเสนอวิธีการออกแบบการกระจายความร้อนที่อิงสมการสมดุลความร้อน ซึ่งรวมถึงการไหลของของเหลวล้าง การใช้แจ็กเก็ตระบายความร้อน และกลยุทธ์การเลือกวัสดุ
## Detailed explanation of carbon graphite seal rings in automotive water pumps ### Operating characteristics แหวนซีลคาร์บอนกราไฟต์ในปั๊มน้ำรถยนต์มีคุณสมบัติในการทนต่ออุณหภูมิสูงและความดันที่เปลี่ยนแปลงอย่างรวดเร็ว รวมถึงมีความต้านทานการสึกหรอและหล่อลื่นตัวเองได้ดี ซึ่งช่วยลดแรงเสียดทานและยืดอายุการใช้งานของซีลกลในสภาพแวดล้อมที่มีน้ำและสารหล่อเย็น ### Material selection การเลือกวัสดุสำหรับแหวนซีลคาร์บอนกราไฟต์ในปั๊มน้ำรถยนต์ต้องพิจารณาคุณสมบัติทางกลและเคมี เช่น ความแข็งแรง ความต้านทานการกัดกร่อน และการนำความร้อน วัสดุที่นิยมใช้ได้แก่ M106H และ M120K ซึ่งผ่านกระบวนการการขึ้นรูป การซินเตอร์ และการทำให้เป็นแกรไฟต์ เพื่อให้ได้โครงสร้างที่เหมาะสมกับการใช้งานในปั๊มน้ำ ### Typical failure modes รูปแบบความล้มเหลวทั่วไปของแหวนซีลคาร์บอนกราไฟต์ในปั๊มน้ำรถยนต์ ได้แก่ การสึกหรอเกินพิกัดความเผื่อ การแตกร้าวเนื่องจากความเค้นทางกลหรือความร้อนสูง และการกัดกร่อนจากสารเคมีในน้ำหล่อเย็น ซึ่งอาจส่งผลให้เกิดการรั่วซึมและลดประสิทธิภาพของปั๊ม ### Preventive measures มาตรการป้องกันความล้มเหลวประกอบด้วยการควบคุมคุณภาพตั้งแต่การตรวจรับวัตถุดิบ การตรวจชิ้นงานแรก และการผลิตที่มีความสม่ำเสมอระหว่างล็อต รวมถึงการเลือกวัสดุที่เหมาะสมกับสภาพการใช้งาน การออกแบบระบบซีลกลให้เหมาะสม และการบำรุงรักษาอย่างสม่ำเสมอเพื่อลดการสึกหรอและป้องกันความเสียหายก่อนเกิดขึ้น บทความนี้ให้ข้อมูลอ้างอิงสำหรับวิศวกรชิ้นส่วนรถยนต์ในการเลือกใช้แหวนซีลคาร์บอนกราไฟต์ที่เหมาะสมกับปั๊มน้ำ เพื่อเพิ่มประสิทธิภาพและความน่าเชื่อถือของระบบระบายความร้อนในรถยนต์อย่างมีประสิทธิผลสูงสุด
คำอธิบายโดยละเอียดเกี่ยวกับกระบวนการอัดซึม การเคลือบ การทำซัลไฟด์ และกระบวนการบำบัดผิวอื่น ๆ สำหรับแหวนซีลคาร์บอนกราไฟต์ รวมถึงหลักการของกระบวนการ พารามิเตอร์ ผลกระทบต่อการปรับปรุงสมรรถนะ และสถานการณ์ที่เหมาะสมในการใช้งาน โดยให้เป็นข้อมูลอ้างอิงสำหรับการเลือกแหวนซีล
การวิเคราะห์เชิงลึกเกี่ยวกับกลไกที่รูพรุนของคาร์บอนกราไฟต์มีผลต่อประสิทธิภาพการซีล โดยครอบคลุมประเภทของรูพรุน การคำนวณความซึมผ่าน การชดเชยกระบวนการอัดซึม และค่ารูพรุนที่แนะนำสำหรับสถานการณ์การซีลที่แตกต่างกัน
คำอธิบายโดยละเอียดเกี่ยวกับกระบวนการประกอบแบบหดความร้อนสำหรับแหวนคาร์บอนกราไฟต์และที่นั่งโลหะ รวมถึงการออกแบบการรบกวน การคำนวณอุณหภูมิความร้อน การควบคุมอัตราการให้ความร้อน/การระบายความร้อน และการวิเคราะห์รูปแบบความล้มเหลวทั่วไป โดยให้คำแนะนำทางเทคนิคสำหรับกระบวนการหดความร้อน
บทสรุปข้อผิดพลาด 10 ประการที่พบบ่อยที่สุดในการเลือกแหวนซีลคาร์บอนกราไฟต์ ครอบคลุมตั้งแต่การเลือกวัสดุ การจับคู่สภาพการใช้งาน การออกแบบการยึดติด การติดตั้ง และการบำรุงรักษา พร้อมแนวทางแก้ไขเพื่อช่วยวิศวกรหลีกเลี่ยงข้อผิดพลาดเหล่านี้
จากข้อมูลการปฏิบัติงานภาคสนามของบุชชิ่งคาร์บอนกราไฟต์กว่า 500 ชุดที่จัดหาโดย Huahao Sealing Co., Ltd. บทความนี้วิเคราะห์น้ำหนักอิทธิพลของอุณหภูมิ โหลด และสื่อที่มีต่ออายุการใช้งาน สร้างแบบจำลองการทำนายอายุการใช้งาน และเสนอแนวทางการปรับปรุงทางวิศวกรรม
การวิเคราะห์อย่างเป็นระบบของแผนการล้าง API 682 ที่พบบ่อย ได้แก่ แผน 11/13/21/23/32/53A โดยครอบคลุมสถานการณ์ที่เหมาะสม ข้อดี ข้อเสีย และหลักการเลือกใช้เพื่อให้ได้แผนการล้างที่เหมาะสมที่สุดกับแหวนซีลคาร์บอนกราไฟต์
การวิเคราะห์อย่างละเอียดเกี่ยวกับหลักการจับคู่ระหว่างแหวนซีลคาร์บอนกราไฟต์กับวัสดุที่เข้าคู่ เช่น ซิลิกอนคาร์ไบด์, อะลูมินา และทังสเตนคาร์ไบด์ โดยพิจารณาค่าสัมประสิทธิ์แรงเสียดทาน, อัตราการสึกหรอ และสภาพการใช้งานที่เหมาะสมสำหรับแต่ละรูปแบบการจับคู่
วิเคราะห์การใช้งานแหวนซีลคาร์บอนกราไฟต์ในเครื่องจักรสำหรับอุตสาหกรรมอาหาร เครื่องดื่ม และเภสัชกรรม โดยครอบคลุมการเลือกใช้วัสดุที่สอดคล้องกับมาตรฐาน FDA การออกแบบที่ไม่ต้องใช้สารหล่อลื่น และความสามารถในการทำความสะอาดด้วยวิธี CIP/SIP เพื่อให้เป็นไปตามมาตรฐานความปลอดภัยด้านอาหาร
การวิเคราะห์องค์ประกอบต้นทุนวัสดุ การควบคุมต้นทุนการแปรรูป และกลยุทธ์การเพิ่มประสิทธิภาพต้นทุนตลอดอายุการใช้งานของแหวนซีลคาร์บอนกราไฟต์ โดยลดต้นทุนรวมลง 20%-40% ผ่านการเลือกวิธีการอัดซึม การออกแบบมาตรฐาน และการบำรุงรักษาเชิงคาดการณ์
การเปรียบเทียบการใช้งานของวิธีทดสอบความแข็ง Shore HS, Rockwell HRA, Brinell HB และ Shore D ในวัสดุคาร์บอนกราไฟต์ โดยวิเคราะห์ความแม่นยำ ความสามารถในการทำซ้ำ และสถานการณ์ที่เหมาะสม เพื่อเป็นพื้นฐานในการเลือกใช้สำหรับการควบคุมคุณภาพ
การวิเคราะห์อย่างละเอียดเกี่ยวกับหลักการกระจายพิกัดความเผื่อสำหรับการกลึง การเลือกวัสดุเครื่องมือตัด และการปรับแต่งพารามิเตอร์การตัดสำหรับแหวนซีลคาร์บอนกราไฟต์ โดยครอบคลุมกระบวนการสำคัญ ได้แก่ การกลึงหยาบ การกลึงละเอียด และการขัดละเอียด เพื่อรับประกันความแม่นยำของขนาดแหวนซีลและคุณภาพผิวงาน
การตีความขีดจำกัดการรั่วไหลของซีลกลตามมาตรฐาน API 682 และ GB/T 14295 วิเคราะห์เกณฑ์การกำหนดการรั่วไหลภายใต้สภาวะการทำงานที่แตกต่างกัน พร้อมทั้งให้การวินิจฉัยสาเหตุการรั่วไหลและแนวทางการตอบสนองแก้ไข
การวิเคราะห์อย่างละเอียดเกี่ยวกับหลักการออกแบบอุปกรณ์ติดตั้งบุชชิ่งคาร์บอนกราไฟต์ วิธีการใช้เครื่องมือเฉพาะทาง และข้อกำหนดกระบวนการติดตั้ง พร้อมทั้งวิเคราะห์รูปแบบความล้มเหลวในระยะแรกที่เกิดจากข้อผิดพลาดทั่วไปในการติดตั้ง และนำเสนอแนวทางแก้ไขการติดตั้งอย่างมืออาชีพ
วิเคราะห์แนวโน้มการพัฒนาตลาดแหวนซีลคาร์บอนกราไฟต์ในปี 2026 โดยครอบคลุมความต้องการที่เพิ่มขึ้นจากการใช้งานใหม่ ๆ เช่น พลังงานใหม่ เซมิคอนดักเตอร์ และพลังงานไฮโดรเจน รวมถึงการทดแทนภายในประเทศและทิศทางนวัตกรรมเทคโนโลยีวัสดุ
การวิเคราะห์อย่างละเอียดของกระบวนการปรับแต่งแหวนซีลคาร์บอนกราไฟต์ ครอบคลุมตั้งแต่การยืนยันความต้องการ การเลือกวัสดุ การออกแบบโซลูชัน การผลิตตัวอย่างทดลอง การผลิตจำนวนมาก และการบริการจัดส่ง เพื่อช่วยลูกค้าให้สามารถดำเนินการปรับแต่งได้อย่างมีประสิทธิภาพ
ติดต่อทีมวิศวกรของเราเพื่อขอข้อมูลจำเพาะ โซลูชันที่กำหนดเอง หรือใบเสนอราคา เราจะตอบกลับภายใน 24 ชั่วโมง
