グラファイト加工、材料選択、精度管理の知識を共有
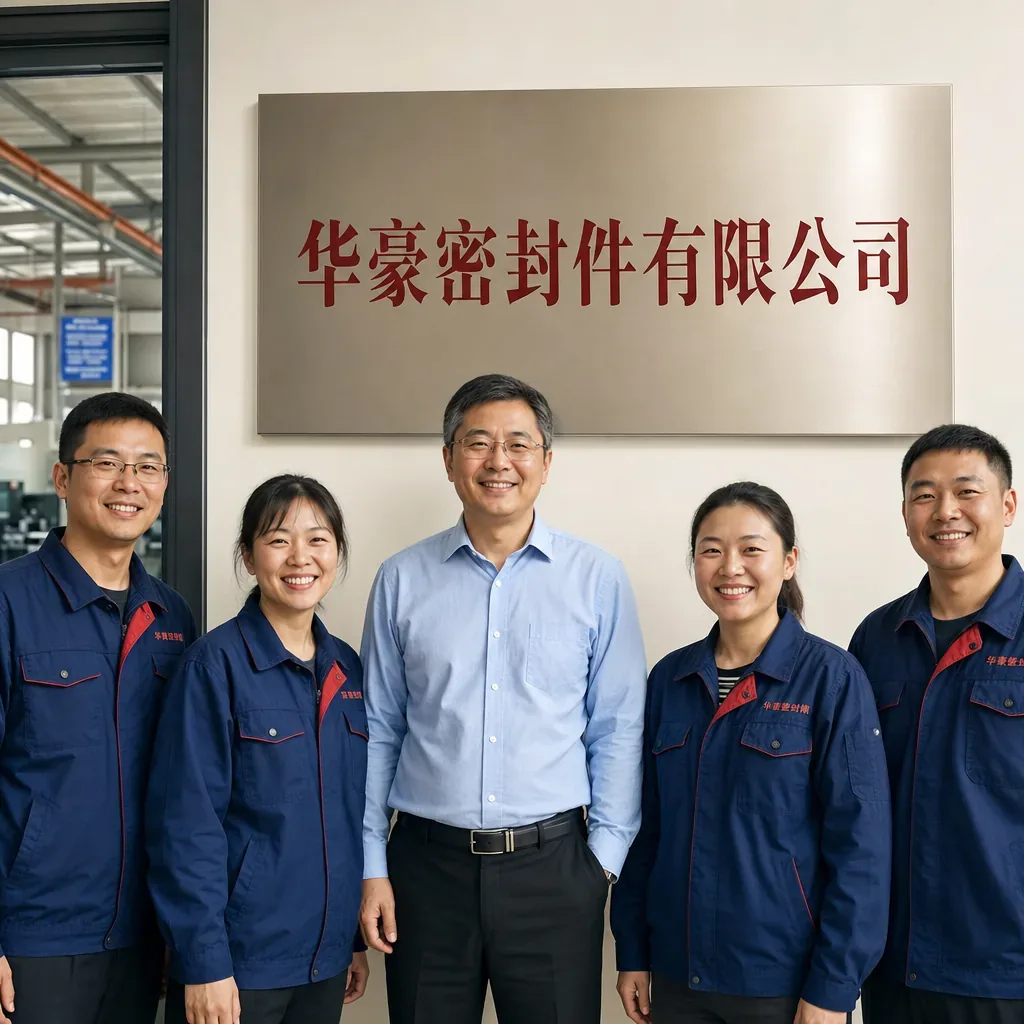
2018年に当社は安徽省六安市に移転し、霍邱県龍潭鎮工業団地にて正式にHuahao Carbon Graphite Sealing Co., Ltd.を設立しました。これがカーボングラファイトシール部品の規模拡大の礎となりました。
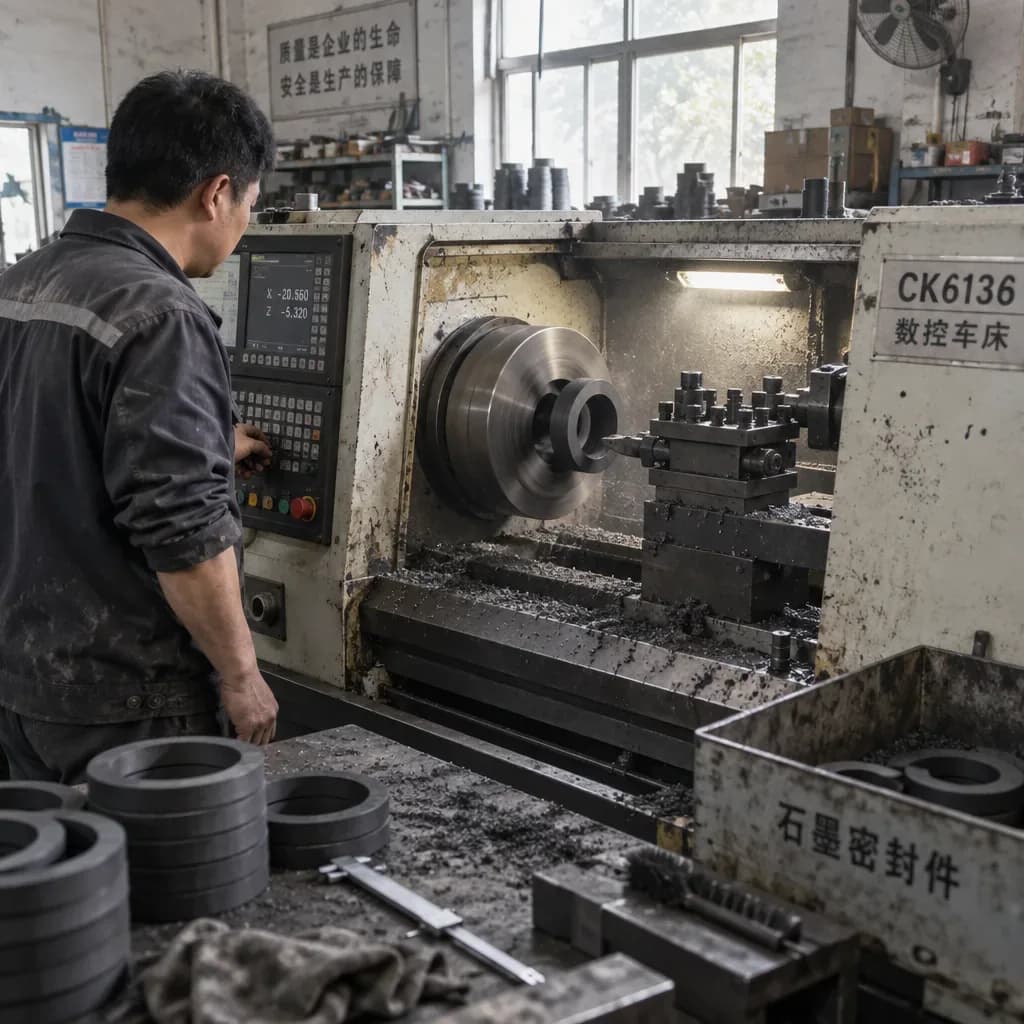
2020年にHuahao SealingはCNC旋盤およびCNC加工センターに投資し、重要な工程をデジタル化・自動化された精密システムへと刷新しました。これにより、シールリングの寸法精度とロット間の安定性が大幅に向上しました。
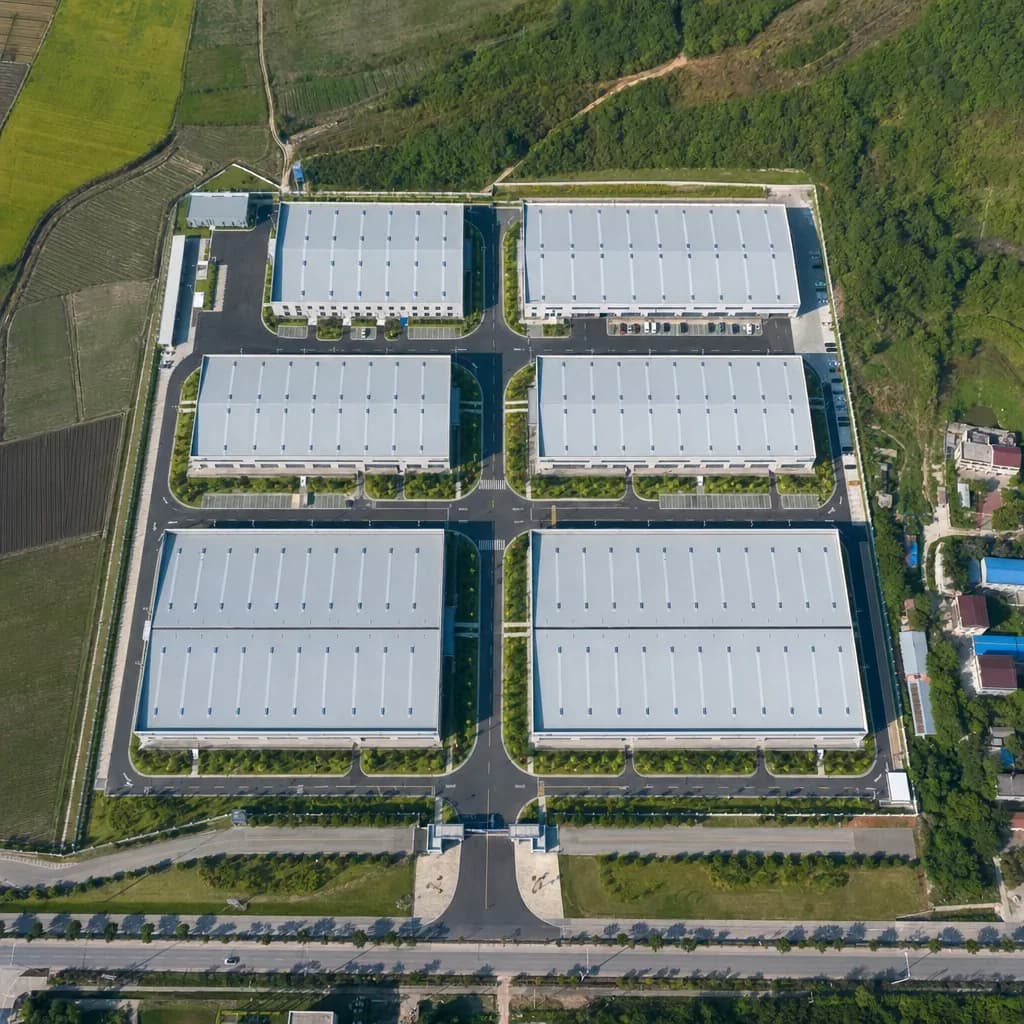
2021年に、六安市に自社建設した大型工場が稼働を開始しました。この工場は論理的なシール製造の作業フローに基づいて区画されており、拡張されたCNC加工ラインと検査ステーションを備えることで、生産能力と品質の両方を向上させています。
カーボングラファイトシールリングの選定で一つのパラメータを誤ると、寿命が数倍に短くなることがあります。本記事では、媒体の腐食性、温度(非酸化媒体で600℃、酸化媒体で350℃)、圧力およびPV値、回転速度と軸径ごとの基準を項目別に示し、さらに含浸タイプ(樹脂/アンチモン/PTFE)が使用条件にどのように対応するかを解説します。
アンチモン含浸グラファイト M106D は密度2.20 g/cm³、圧縮強度190 MPa を有し、400℃以上の高温環境で使用される高性能グレードであり、主に高温油ポンプのシールリングに適用されます。本記事では、金属含浸と樹脂含浸の本質的な違いを解説し、M106D の適用範囲と適用外の領域について説明します。
同じコークスのバッチでも、炉温曲線によって気孔率や密度が大きく異なります。本記事では、焼成および黒鉛化における加熱速度制御(約10~30℃/時)、2400~3000℃のピーク温度が密度と気孔率に与える影響、そしてその曲線が完成したシールリングの熱伝導率や耐摩耗性をどのように左右するかを詳しく解説します。
メカニカルシール漏れの主な原因は8つあります:取り付けのずれ、スプリングの故障、Oリングの劣化、フェイスの摩耗、キャビテーション、過剰な軸方向遊び、フラッシュの不良、そして材料選定の誤りです。本記事では、それぞれの原因に対する確認方法と判定基準を示しており、体系的な検査を行うことで半日以内に故障箇所を特定できます。
リアクターメカニカルシールにおける二つの難題は、大きな攪拌軸の偏芯と熱サイクルです。本記事では、偏芯がシールリングの面膜をどのように破壊するかを分析し、材料対策としてフラン樹脂/エポキシ含浸、アンチモン含浸M106D、面幅およびバランス比の設計、さらに熱サイクル下での故障兆候について解説します。
カーボングラファイト製シールリングの交換は、カレンダー日数ではなく摩耗深さによって判断されます。本記事では、摩耗限度の根拠、光学フラットおよびマイクロメーターの使用方法、フェースの外観検査(スコアリング、熱割れ、欠け)、ペア交換の実践および摩耗記録の管理について解説します。
0.0009mmの平坦度はメカニカルシール面の合格基準であり、髪の毛の直径の約80分の1に相当します。本記事では光学フラット干渉計の原理、干渉縞の読み方(一縞の幅は約0.0003mm)、光源と操作ポイント、そしてなぜ平坦度が流体膜のシール性を決定するのかについて解説します。
約1.5 MPaの媒体圧力はバランス型とアンバランス型シールの経験的な境界です。これを超えるとフェイス圧力が急激に上昇し、グラファイトリングの摩耗が加速します。本記事では負荷係数B、フェイス圧力およびPV値の計算方法、バランス比設計における一般的な誤りについて解説します。
樹脂含浸カーボングラファイトにおいて、化学的な弱点は樹脂にあります。フラン樹脂(K)は最も広い酸・アルカリ耐性スペクトルを持ち、エポキシ樹脂(H)は全般的な耐性と接着性に優れ、フェノール樹脂(F)はコストパフォーマンスが良いもののアルカリ耐性が劣ります。本記事では、150~200℃の温度上限を持つこれら三種の含浸樹脂を媒体別に比較します。
自動車用ウォーターポンプシールリングは、低コストで大量生産され、過酷な使用条件に耐えます。90~120℃のグリコール冷却液中での長期使用、コンパクトなキャビティ設計、そして車両の寿命に合わせた性能が求められます。本記事では、材料選定、小型体積加工における一貫性管理、受入検査のポイントについて解説します。
焼成されたカーボングラファイトリングは炉から10%~20%の多孔率で出てきており、そのまま使用すると液漏れが発生します。本記事では、真空レベル、含浸圧力、保持時間、硬化曲線が浸透深さを決定し、多孔率を2%以下に抑える完全な真空-加圧含浸プロセスを詳細に解説します。
カーボングラファイトリングは一定時間、乾式運転が可能ですが、無期限ではありません。本記事では、層状結晶構造による自己潤滑機構、乾摩擦係数0.04~0.15の由来、PV制限が時間境界にどのように変換されるか、そして乾式運転を停止すべきタイミングについて解説します。
遠心ポンプのシール故障の多くはカーボングラファイトリングに起因します。本記事では、摩耗、熱割れ、破損の3つの故障モードを取り上げ、乾燥運転、固形物、キャビテーション、熱衝撃、設置応力などの根本原因を解説し、それぞれに対する技術的な対策を紹介します。
樹脂含浸カーボングラファイトリングは不朽のものではありません。本記事では、樹脂の劣化経路2つ、推奨される保管条件(温度、湿度、暗所)、2~3年の保存期間の根拠、さらにFIFO管理と定期的な再検査の実践について解説します。
シールリングがハウジングに収まる際の適切なクリアランスはどの程度でしょうか?本記事では、固定リングとハウジング、回転リングとスリーブの嵌合原理、一般的なラジアルクリアランス0.1~0.3mmの根拠、干渉と遊びの区別、そして寸法連鎖誤差がどのように漏れにつながるかについて解説します。
PVが上昇すると、フェースはどのように組み合わせるべきでしょうか?本記事では、カーボングラファイトとSiCの組み合わせ論理、含浸グラファイト材種間のPV能力差、制限PVに対して2~3倍の安全係数を適用する方法、および高PV用途に求められる冷却対策について解説します。
黒鉛の「600℃」使用可能温度には条件があります。空気中では、約450℃から顕著な酸化による質量減少が始まります。本記事では酸化メカニズム、温度・環境・寿命の制約、そして二つの技術的対策である耐酸化含浸と大気保護について解説します。
0.0009 mmのフェイス平坦度(3つの光帯)はどのように達成されるのでしょうか?本記事では、粗研磨から仕上げ研磨までのプロセスチェーン、ラッピングプレートの選定、スラリーおよび圧力・速度のパラメータ、単色光による平坦度検査について解説します。
カーボングラファイトは圧縮に対して150〜300 MPaの耐性がありますが、ハンマーの一撃でひび割れることがあります。本記事では、ひび割れの三つの原因—取り付け応力、熱衝撃、ハンマー組立—を分解し、具体的なひび割れ防止の組立方法と受入検査のポイントを解説します。
食品および医薬品のシーリングにおける核心的な課題は、低抽出物でありながら高温アルカリ性CIPに耐えることです。本記事では、PTFE含浸グラファイトが適している理由、FDA 21 CFRの適合性の枠組み、CIP/SIP洗浄負荷、および選定チェックリストについて解説します。
フェース温度管理の喪失はすべてグラファイトリングの寿命を短くします。API 682のフラッシュプランの枠組みに従い、本記事では自己フラッシュ、外部フラッシュ、循環フラッシュの各プランを比較し、それぞれの適用シナリオ、温度管理のロジック、配置上のポイントを解説します。また、熱伝導率70~150 W/(m·K)のグラファイトリングに適したフラッシュ選択のアドバイスも提供します。
温水および蒸気はフラッシングを嫌います。温水のフラッシングが警告なしに発生する理由から始め、本記事では選定の全過程を解説します。グラファイトの70~150 W/(m·K)という熱伝導率の優位性、600 ℃の非酸化温度耐性、硬質面との組み合わせおよびフラッシュマッチングについて説明します。
バビット含浸は多孔率を2%以下に抑え、軟質金属のせん断層が摩擦係数を0.04~0.15の低い範囲に導きます。本記事ではそのメカニズム、約120~150℃の温度制限、そしてなぜ水系媒体が使用禁止なのかを解説します。
周速を20 m/sから60 m/sに上げると、回転ごとの振れが摩耗の厄介な要因から主要な故障原因へと変わります。本記事では、面摩耗の速度増幅を定量化し、制御の連鎖であるバランス等級、同軸度、そして0.0009 mmの平坦度加工について解説します。
ドライガスシールは3~10 μmの非接触ガス膜上で動作し、そのガス膜をグラファイトリングが保持します。本記事では、らせん溝がガスをポンプ作用させる仕組み、膜の安定性を保つための0.0009 mmの平坦度と2%以下の多孔率の重要性、さらに粒子保護の設定方法について解説します。
カーボングラファイトリングは、原材料の灰分、グリーン密度、焼結後の多孔率(10%~20%)、含浸後の多孔率(2%以下)、圧縮強度(150~300 MPa)、平坦度(0.0009 mm)など、十数の検査ポイントを通過します。本記事では、これらの検査ポイントを工程順に解説し、何が測定され、どのように判定されるかを詳述します。
フェースペアの選定の核心は軟対硬です。グラファイト(摩擦係数0.04~0.15)とシリコンカーバイドまたはタングステンカーバイドの組み合わせが主流であり、一方で硬対硬は実際には清水や軽質炭化水素においてリスクがあります。本記事では一般的な組み合わせと4つの禁止事項を紹介します。
あるポンプの異常なリングは、しばしば全バッチの前兆となります。本記事では、バッチサンプルの保持、再検査基準(気孔率2%以下、圧縮強度150〜300 MPa)、6〜12ヶ月の保管後再検査間隔、およびトレーサビリティ記録に必要な項目について解説します。
苛性サービスは試験を倍増させます:NaOH濃度が温度に重なります。フラン含浸カーボングラファイトは約200℃までアルカリに安定ですが、高温・高濃度領域では金属含浸の評価が必要です。本記事では、材料選定のための濃度・温度ゾーニングの指針を示します。
2026年下半期の3つのテーマ:高級含浸グラファイトにおける国内代替の深化、石油化学および石炭化学プロジェクトによって牽引される高温・高圧需要、CTEオンラインシステムなどのデジタル選定ツールの普及。本記事では、それぞれのトレンドの背景にある技術的要因を詳述します。
銅および銅合金含浸グラファイトは、金属によって多孔質ネットワークを強化します。青銅含浸グレードは圧縮強度260 MPa、ショア硬度HS 80、熱伝導率85 W/(m·K)、残留多孔率1%未満で試験されています。本記事では、水、低潤滑性および乾燥運転が起こりやすい用途に適している理由と、アンチモン含浸および樹脂含浸グレードとの使い分けの境界について解説します。
カーボングラファイト等級は、基材グラファイトと含浸コードの組み合わせで構成されます。Fはフェノール樹脂、Hはエポキシ樹脂、Kはフラン樹脂、Dはアンチモンを示します。本記事では等級システムの解説に加え、M106H、M106D、M106K、M191T、204Bなどの等級の実データ(密度、圧縮強度、硬度)を掲載し、媒体、温度、圧力、P-V値による4段階の選定方法を紹介します。
カーボングラファイトは天然鉱石ではなく、石油コークス、ピッチコークス、フレークグラファイトを高温黒鉛化により加工して作られるエンジニアリング材料です。本ガイドでは、その材料定義、微細構造、製造プロセス、含浸改質およびエンジニアや調達チーム向けの産業用途について解説します。
シール業界では、「グラファイト」と「カーボン」がしばしば同義語として使われますが、製造工程、結晶構造、硬度、潤滑性において根本的に異なります。本記事では、グラファイトとカーボンの違いを明確にし、実用的なシール選定の指針を提供します。
カーボングラファイトシールは「硬対硬」の接触に依存せず、接触面間の0.5~3μmの微細な流体膜、ばねと媒体圧力の組み合わせ、そしてグラファイトの自己潤滑性によって機能します。本記事では、カーボングラファイトシールの三つの主要なメカニズムについて解説します。
カーボングラファイトとシリコンカーバイドは、最も一般的なシールフェイス材料の二つですが、競合関係ではなく、むしろ補完的な組み合わせ材料です。本記事では、それぞれの物理的特性、耐薬品性、コスト、典型的な用途を比較し、「カーボングラファイト+シリコンカーバイド」が業界標準の組み合わせである理由を解説します。
M106D、M106K、M120Kなどのグレードは最も一般的に使用されるカーボングラファイトシール材料ですが、それぞれの含浸タイプ、性能、および適用される使用条件は異なります。本記事では、媒体、温度、圧力に基づく選定プロセスを提供します。
98%濃硫酸環境下でのカーボングラファイトシールリングの平均使用寿命は、希薄酸条件下のわずか35%にとどまります。本記事では、シールエンジニアの視点から見落とされがちな故障前兆として、シール面の変色、媒体粘度の異常上昇、そして摩擦トルクの急激な増加の3点をまとめ、それぞれのトラブルシューティングにおける温度、圧力、漏れの閾値を示します。
フッ化水素酸は、シール工学において最も攻撃的な腐食性媒体の一つです。Huahao Sealingが検証した17台の化学ポンプの現場データに基づき、本記事ではHFグレードのカーボングラファイトシール選定の5段階ワークフローを解説します。濃度分類→温度範囲のマッピング→含浸推奨→必須のSSICメイティングリング→PV値の検証です。HuahaoのPTFE含浸グラファイトリングと組み合わせることで、24か月の寿命、漏れ量0.1 mL/h未満、メンテナンスコストを62%削減するソリューションを実現しています。
磁気ポンプが液体なしで起動すると、カーボングラファイトシールリングとSiC対向リングは0.3秒以内に完全な乾式摩擦状態に入り、接触面の温度は室温から8秒で250℃に達します。これはフェノール樹脂含浸のガラス転移温度Tg=180℃を超えています。本記事では、3つの熱的故障段階を分析し、起動前の4つの点検項目と温度保護対策を提供します。
300〜350℃の熱油ポンプにおけるシール故障は、石油化学および繊維産業で深刻な問題となっています。本稿では、高温熱油条件下での4種類の含浸タイプ—フェノール、フラン、PTFE、およびアンチモン金属—を比較しています。Huahao SealingのM106Dアンチモン含浸カーボングラファイトシールリングは、320℃での年間摩耗率がわずか0.015mmであり、フェノール含浸の1/12に相当します。浙江省の化学繊維工場で22台の熱油ポンプをアップグレードした結果、各ポンプのシール寿命は3ヶ月から18ヶ月に延長され、年間128.3万元のメンテナンスおよびダウンタイム損失を削減しました。
RO海水淡水化用高圧ポンプは、5.0~6.5 MPaの吐出圧力で運転されますが、従来の銅合金ブッシュは塩化物を含む砂入り海水中で約3か月しか持ちません。本記事では、PTFE含浸カーボングラファイトブッシュとデュプレックス2205スリーブの組み合わせを紹介しており、その摩耗率はアルミニウム真鍮の約10分の1であり、漏れは0.1 mL/h以下に制御可能です。
220℃飽和蒸気ボイラー給水および蒸気循環ポンプは、樹脂含浸カーボングラファイトシール面の膨れおよび漏れに普遍的に悩まされています。Huahao Sealingの2024年故障解析データベースによると、フェノール樹脂含浸材料は220℃飽和蒸気環境下で38%の膨れ率を示し、直径0.5~2mmの膨れが形成されるまでの平均時間は1,470時間であり、剥離により漏れ量は5.6mL/hを超えます。本論文は、三重膨れメカニズム(水膨張→蒸気相変化膨張→熱応力剥離)を体系的に解説し、3種類の含浸材を比較しています。フラン樹脂含浸のM140Kは膨れ率を4%に低減し、アンチモン含浸のM106Dは膨れ率0%を記録しました。また、蒸気の圧力・温度・含浸材選択マトリックスを提示し、アップグレードのためのコスト計算手法も提供しています。
高温の高濃度苛性ソーダポンプのシール故障は、アルミナ、塩素アルカリ、ビスコース繊維産業で深刻な問題となっています。業界の故障データによると、120℃の50% NaOH環境下で、カーボングラファイト+SiCの故障の73%は「アルカリ脆化割れ」に起因しており、NaOHがSiC/SiO₂と反応して3倍の体積膨張を伴う水ガラスを生成し、カーボングラファイトマトリックス内に粒界割れを引き起こします。本論文は、32% NaOH/80℃と50% NaOH/120℃の故障率を比較し、アルカリ濃度と温度の安全運転境界マップを提示するとともに、アンチモン含浸M106Dグラファイト+SSIC硬質リング+ハステロイC-276スプリングの組み合わせを推奨しています。山東省のアルミナ工場で28台の蒸発循環ポンプを改良した結果、シール寿命は1.6ヶ月から14ヶ月に延び、年間215.6万円のコスト削減を実現しました。
遠心ポンプの起動時には、メカニカルシールの閉止力が0から0.7 MPaまでわずか0.2秒で急上昇し、瞬間的なPV値が6~8 MPa·m/sに達します。これは連続使用限界の4~5 MPa·m/sを大きく超えています。Huahao Sealingの2024年の大規模サンプル統計によると、カーボングラファイトシールの「早期摩耗貫通」故障の29%が起動後30秒以内に発生しており、塩素アルカリ塔給送ポンプでは1台あたり月に最大2.1回の起動関連故障が報告されています。本論文では、過渡流体力学から起動時PVの解析式を導出し、3つの緩衝方式(圧力上昇遅延バルブ、VFDソフトスタート、Huahaoの段階的圧力フェース設計)を比較しました。Huahaoの3段階円錐形段階圧力フェースは起動ショックを48%低減します。上海の塩素アルカリ化学プラントで8台の給送ポンプを改良した結果、起動故障は2.1回/台・月から0.2回/台・月に減少し、1台あたり年間¥183K、プラント全体で年間¥1.464Mのコスト削減を実現しました。
350℃の真空残留物ホットオイルポンプは、高温、触媒微粉末、コーキング傾向が組み合わさった過酷な条件で稼働します。フェノール樹脂含浸シールリングは平均約2か月の寿命で、フェイスの亀裂や研磨摩耗によって故障します。これをM106Dのアンチモン含浸シールリングに、WC(タングステンカーバイド)対向面と高温合金製スプリングを組み合わせてアップグレードすると、寿命は1年以上に延び、摩擦係数は安定して0.04~0.045、摩耗量は約0.013 mm/1,000時間となります。年間のシール費用、作業費用、ダウンタイムコストの総額を検討してください。
電気めっきの多媒体切替サービス(200 g/L CrO₃ + 300 g/L NiSO₄ + Au(CN)₄⁻、pH 1~5を8時間ごとに交互に変化)は非常に腐食性が強いです。標準的な樹脂含浸カーボングラファイトシールは、樹脂膨潤や界面腐食による漏れが発生し、平均寿命はわずか3ヶ月です。Huahao SealingのPTFE含浸カーボングラファイトとSSIC-Bシリコンカーバイド硬質リング、PTFE被覆FFKM Oリングの組み合わせは、多浴槽電気めっきろ過ポンプにおいて確立された選択肢であり、寿命は1年以上、漏れは0.1 mL/h未満、製品のめっき欠陥も目に見えて減少しています。
カーボングラファイト材料の熱膨張係数(CTE)は(1–5)×10⁻⁶ /℃の範囲にあります。硬環とのCTE不一致が3×10⁻⁶ /℃を超えると、300回の熱サイクル(ΔT = 250℃)後にシール漏れ率が<0.1 mL/hから>12.4 mL/hに急増し、熱サイクル応力により硬環の放射状亀裂発生率が67%に達します。Huahao Sealingは「CTEマッチング五要素選定法」を提案しており、①グラファイトCTE ±0.3、②硬環CTE ±0.3、③|ΔCTE| ≤ 2.0×10⁻⁶ /℃、④平均面ΔT ≤ 35℃、⑤サイクル昇温速度 ≤ 2℃/分を基準としています。選定マトリックスでは、M106K Sb(CTE 2.3)+SSIC(4.0)は適合、M106Fフェノール(4.5)+WC(5.2)も適合、M120K+RBSiC(3.2)は不適合(熱亀裂リスク18.5倍)と判定されます。Huahaoは無料のCTEマッチング計算システムを提供しており、ある石油化学プラントではこの方法で216台のポンプを改良し、サイクル漏れ故障率を28%から3%に低減しました。
食品・医薬品のCIPポンプや化学薬品の荷卸しポンプなどの断続的な始動停止装置では、20~60秒間の完全な乾式摩擦始動(液体なし)が頻繁に発生します。従来の一体成形のカーボングラファイト製シールリング軸受は、PV上限がわずか1.8 MPa·m/sであり、平均2か月で摩耗してしまいます。Huahao Sealingの革新的な「三葉分割構造+くさび形収束油溝+M106Dアンチモン含浸グラファイト」の組み合わせは、葉間の弾性クリアランスで熱変形を補償し、流体くさびによる揚力を発生させます。これにより、断続的な乾式運転のPV上限が1.8 MPa·m/sから5.2 MPa·m/sへと189%向上しました。大手食品グループの36台のCIP遠心ポンプ(各240回/日始動)に適用した結果、シールリング軸受の平均寿命は2か月から10か月に延び、年間の稼働停止損失を62万円削減しました。この設計は食品グレードの衛生ポンプの標準となっています。
API 610の高速ハイドロトリートフィードポンプ(φ75 mm軸、3,600 rpm、平均面線速度42.4 m/s)では、従来の樹脂含浸カーボングラファイトが摩耗率0.08 mm/1,000時間、平均寿命約4,200時間(約6ヶ月)と短い問題がありました。Huahao Sealingは、M106Dのアンチモン含浸高純度カーボングラファイトリングと、螺旋溝付きの流体力学的硬質リング、さらに周方向の圧力解放溝を組み合わせたソリューションを提供し、摩耗率を0.009 mm/1,000時間に低減、実際の使用で20,000時間以上の耐久性と安定した漏れ量0.05 mL/h未満を実現しました。浙江省の大手石油化学プラントで12台のディーゼルハイドロトリートフィードポンプがアップグレードされ、年間ポンプあたり38万円、プラント全体で年間456万円のコスト削減を達成し、ハイドロプロセッシング高速ポンプシールの業界標準ケースとなっています。
半導体、リチウム電池、製薬業界で使用されるドライスクリューバキュームポンプは、有機溶剤や腐食性ガスを排出します。前段ベアリングのスラストリングは、完全なドライ摩擦(油や液体なし)で走行距離の10%を動作します。従来の一体型フェノール樹脂リングは平均3ヶ月で摩耗します。Huahao Sealingの革新的な三葉構造とM106Dアンチモン含浸カーボングラファイト、TiNコーティングされた対向ディスクの組み合わせは、3,000 rpm、4.5 kNの軸荷重、PV値2.8 MPa·m/sの間欠的なドライラン条件下で8,000時間運転しても、摩耗率はわずか0.004 mm/1000時間であり、従来のフェノール樹脂の0.096 mm/1000時間の1/24に相当します。上海の大手半導体ウェーハ工場で18台のEdwards GV80ドライスクリューポンプをアップグレードした結果、スラストリングの寿命は3ヶ月から36ヶ月以上に延び、年間の予備部品コストは1台あたり36,000円から7,000円に削減されました。18台分の節約は年間73万円の予備部品費用削減と1,200万円以上の生産収益向上につながりました。
マイクロガスタービン、分子真空ポンプ、高速遠心圧縮機(10,000〜20,000 rpm稼働)向けのカーボングラファイトシールリングは、面振れが1 μm増加するごとに漏れ率が倍増し、摩耗が3倍になるという課題があります。2 μmを超える面振れは高速運転時に破損を引き起こします。業界標準のCNC旋削と従来のラッピングでは、面振れ6〜8 μm、Ra 0.1〜0.2 μmにとどまり、6,000 rpm未満の用途にしか適しません。Huahao Sealingは独自に「高速グラファイトリング4 μmプロセスシステム」を開発し、事前旋削応力除去焼鈍、ドイツHermle C22 5軸ミラー旋削(単結晶ダイヤモンド工具使用)、3段階の両面CMP(化学機械研磨)、およびZeiss G2 CMMとTaylor Hobsonプロフィロメーターによる100%最終検査を実施しています。安定した大量生産で、TIR ≤ 0.4 μm(95% CpK = 1.57)、Ra ≤ 0.02 μmの超鏡面仕上げ、平坦度 ≤ 0.8 μmを達成し、12,000 rpmクラスの認証を取得しています。2022〜2025年に製造した80万個のリングで現場破損はゼロ、顧客の平均摩耗率は90.3%低減しました。本システムは2025年6月にISO 9001、ISO 14001、API 682の二重監査を通過し、現在は契約加工を受け付けており、初品は無料提供しています。
ボトムポンプの残留物は350〜380℃で運転される一方、樹脂含浸カーボングラファイトは300℃以上で炭化します。本記事では、素材(アンチモン含浸グラファイト)、構造(バランスタイプ)、およびフラッシュ計画(API 682 プラン23)の3つのステップを通じて、製油所の現場事例を交えながら高温オイルポンプ用シールの選定ワークフローを示します。
アンモニア合成装置における高圧カルバメートポンプおよび液体アンモニアポンプの強いNH₃腐食と15~25 MPaの高圧運転に対応するため、本記事ではカーボングラファイトシール材料の選定(フラン樹脂含浸グラファイト)、構造設計(タンデム多面)、補助システム(ダイヤフラムポンプバリア流体)、および典型的な故障事例について解説します。
製紙機の乾燥シリンダー蒸気加熱サービス(150~200℃の飽和蒸気、凝縮水ハンマー、パルプ黒液の浸入)において、本記事ではカーボングラファイトシール材料の選定(エポキシ含浸グラファイト)、構造設計(蛇腹付き分割タイプ)、蒸気バリアシステム、および代表的な適用事例について解説します。
1400℃の溶融シリコン、10⁻⁵ Paの高真空、Ar保護雰囲気下で稼働するチョクラルスキー(CZ)シリコン結晶炉において、本記事では石英坩堝軸、シードクリスタル軸、炉底フランジに使用されるカーボングラファイトシールの適用について解説します。材料の純度要件(金属不純物10 ppm未満)、構造設計(ベローズシール+水冷)、典型的な故障モード、そしてHuahao Sealingの事例研究を取り上げています。
130~180℃の高温蒸気および染料・化学補助媒体下での繊維印刷・染色機械のガイドローラー、印刷ローラー、スチーマーの摩耗および腐食問題に対し、本記事ではカーボングラファイト製ブッシュ材料の選定(フラン樹脂含浸グラファイト)、構造設計(溝付き自己潤滑性)、設置およびメンテナンスのポイント、さらにHuahao Sealingの適用事例を紹介しています。
海水浸漬、堆積物による摩耗および長距離の重負荷にさらされるプロペラ船尾軸の摩耗と腐食に対して、本記事ではカーボングラファイト水潤滑ブッシュ材料の選定(エポキシ含浸グラファイト+カーボンファイバー補強)、構造設計(3/6リーブ水室区画)、設置時のアライメントポイント、およびHuahao Sealingの事例を取り上げています。
121~143℃の蒸気滅菌(CIP/SIP)および食品・医薬品業界のホモジナイザー、乳化ポンプ、ボトル洗浄機における食品グレード潤滑の要件に対し、本記事ではFDAグレードのカーボングラファイトシール材料(純グラファイト+食品グレード樹脂含浸)、構造設計(潤滑不要のスプリングレス)、適合認証のポイント、そしてHuahao Sealingの事例を紹介します。
火力発電所のFGDスラリー循環ポンプにおいて、5~15%の固形粒子(CaSO₄·2H₂O、CaCO₃、SiO₂)およびフッ化物イオン(F⁻ 50~200 mg/L)によるSiCシールの亀裂や漏れ問題に対し、本記事ではフッ化物耐性カーボングラファイト含浸材料の選定、構造設計(カートリッジ+洗浄計画PLAN 32+64)、およびHuahao Sealingの事例を取り上げています。
化学および製薬業界で凝縮性有機溶媒蒸気(メタノール、アセトン、酢酸エチル)を抽出する無油式スクリュー真空ポンプにおける、メカニカルシール回転リングの高速摩耗および起動時の煙発生問題について、本記事ではアンチモン銅合金含浸カーボングラファイト乾式ガスシールリングの選定、スパイラルグルーブの流体力学的設計、ならびにHuahao Sealingの事例を取り上げています。
エチレンプラントのクラッカーガス遠心圧縮機におけるローター振動によるアルミニウム合金製ラビリンス歯の頻繁な摩耗および過剰なリークの問題に対し、本記事ではカーボングラファイト製ラビリンスインサート材の選定(微細粒含浸グラファイト)、ラビリンス構造(直通型/段違い型)、クリアランス設計、ならびにHuahao Sealingの事例を取り上げています。
焼結されたカーボングラファイトのシールリングは、炉から出る時点で10%~20%の多孔性を持ち、含浸処理を行わなければ漏れが発生します。本記事では、多孔性を2%以下に低減する含浸工程を中心に、材料組成、シーリング機構、典型的な構造および用途について説明し、乾燥摩擦係数、熱伝導率、温度限界といった重要データの実務的な意味を解説します。
## なぜグラファイトブッシュはグリースなしで動作できるのか? この記事では、カーボングラファイトブッシュの自己潤滑性の原理を3つのレベルで解説します:結晶構造、転写膜メカニズム、そして運転条件の適合性です。さらに、Huahao Sealingが食品、繊維、化学産業における実践例を通じて、その効果を示しています。
## 硬度が高いほど耐摩耗性が優れているのか? この記事では、カーボングラファイトシール材料の硬度と耐摩耗性の非線形な関係を、以下の三つの観点から分析しています:試験方法、配合、条件の適合性。
フェノール、フラン、エポキシ、アンチモン、バビット、PTFE――これら六つの主流の含浸カーボングラファイト材料の特性とは何でしょうか。本記事では、Huahaoがまとめた中間体、温度、荷重の三つの軸に基づく選定判断マトリックスを紹介します。
メカニカルシールの故障は、予期せぬ設備の停止の主な原因の一つです。Huahao Sealingの現場サービス事例に基づき、本記事ではシールリングの摩耗、二次シール、スプリング、腐食の4つの側面から故障診断と予防について分析します。
不適切な設置は、メカニカルシールの早期故障の主な原因の一つです。Huahaoの現場サービス経験に基づき、本ガイドでは遠心ポンプ用カーボングラファイトシールリングの設置に関する標準化された手順、よくある誤り、および品質受入ポイントを提供します。
化学ポンプの使用条件は多岐にわたり、カーボングラファイトシールの選定は機器の安全性と寿命に直接影響します。Huahaoの選定事例に基づき、本記事では媒体、温度・圧力、回転速度、安全要件の4つの視点から体系的なガイドを提供します。
従来のグリースは200℃を超えると性能が低下しますが、カーボングラファイト製のブッシュは600℃でも安定して動作します。本記事では、カーボングラファイトブッシュの高温での動作メカニズム、代表的な用途、および設計上のポイントについて解説します。
3つの分割アークが120°ずつずれて配置されており、ピストンを取り外すことなくシールリングの装着が可能です。本記事では、構造、ばね張力設計(接触圧力0.02~0.05 MPa)、および専用のエキスパンダーツールを含む組み立て方法について解説します。
カーボングラファイトシールの寸法公差はシール性能に直接影響を与えます。本記事では、GB、DIN、APIなどの主要規格の公差要件を解説し、加工精度とシール性能の関係を分析するとともに、Huahaoの検査基準を紹介します。
含浸は多孔性、強度、および温度耐性を決定します。樹脂含浸は多孔率を2%以下に抑えますが、約220℃で分解します。一方、アンチモン含浸は450℃で180~240 MPaの圧縮強度を保持します。両者の方法を実際のプロセスデータと比較し、本記事では化学ポンプ、水ポンプ、およびメカニカルシール用途に適した選択をまとめています。
カーボングラファイトマトリックス自体はほとんどすべての酸やアルカリに耐性がありますが、弱点となるのはほぼ常に含浸材です。フェノール樹脂はアルカリに弱く、フラン樹脂は酸・アルカリの循環に耐え、アンチモンは塩化物によりピット腐食を起こします。酸、アルカリ、塩類、有機溶剤にわたる適合性のクイックリファレンステーブルを備えたこのガイドは、シールリングやブッシュの選定に役立ちます。
潜水ポンプは完全に水中に沈めて運転され、その中でガイドブッシュの潤滑性と耐摩耗性がポンプ全体の寿命を左右します。本記事では、Huahao Sealing Co., Ltd.の供給事例をもとに、潜水ポンプにおけるカーボングラファイト製ブッシュの利点、選定基準、および故障解析について解説します。
海洋用船尾軸シールは、海水の機関室への侵入を防ぎつつ、潤滑油の海水への漏れも防止しなければなりません。コアの摩擦対として、カーボングラファイト製シールリングは海水腐食、軸の振動、温度変動に耐える必要があります。Huahao Sealing Co., Ltd.の事例をもとに、本記事では船尾軸シールにおけるグラファイトの用途と選定について解説します。
食品、飲料、製薬業界は一般産業に比べてシール材料に対してはるかに高い要求を課しています。カーボングラファイトシールは、製品の汚染を防ぐためにFDAやEC1935/2004などの規制に準拠する必要があります。本記事では、食品グレードのグラファイトシールの材料選定、試験基準、および認証について概説します。
カーボングラファイトの摩擦係数は一定ではありません。M106Kは100℃で0.08、200℃で0.15を示し、PVが10 MPa·m/sを超えると急激に上昇します。本記事では、材料組成、相手部品、潤滑および運転条件にわたる測定データと設計上の限界を提供しています。
グラファイトは軟らかく脆いため、加工時にエッジの欠けや工具摩耗、粉塵の発生が起こりやすいです。本記事では、CNC加工におけるグラファイトの工具選定、切削条件、加工工程を体系的に検討し、高精度かつ低損失のグラファイトシール製造を実現する方法を解説します。
表面粗さをRa 0.4 μmから0.05 μmに低減することで、漏れを90%削減できます。本記事では、シール面やブッシュの内径など各部位ごとの粗さ要件を設定し、測定方法や工具交換の基準を含む工程管理について解説しています。
原子力発電所では、究極のシール信頼性が求められます。カーボングラファイトは、放射線耐性、高温耐性、化学的惰性を備えており、原子炉冷却ポンプや非常用炉心冷却システムにおいて重要な役割を果たしています。本記事では、原子力グレードのグラファイトシールの特別な要件、典型的な用途、および品質保証について概説します。
カーボングラファイトシールは耐腐食性と高温耐性に優れていますが、不適切な保管やメンテナンスにより損傷が生じることがあります。本記事では、保管条件、輸送時の保護、設置前の検査、使用中のメンテナンス、および停止時のケアについて体系的に解説し、ユーザーがシールの寿命を最大限に延ばすための支援を行います。
化学、高温および真空用途において、エンジニアが適切に選択できるよう、カーボングラファイトシールリングとPTFEシールの温度耐性、耐摩耗性、化学的安定性およびPV値を詳細に比較しています。
カーボングラファイトブッシュの代表的な4つの摩耗機構である研磨摩耗、粘着摩耗、腐食摩耗、疲労摩耗を分析し、微細構造がマクロな使用寿命に与える影響を明らかにするとともに、機器の保守および選定に対する理論的指針を提供します。
## カーボングラファイトシールの重要な用途に関する体系的な紹介 カーボングラファイトシールは、真空コーティング、半導体製造、分子ポンプ、および真空炉において重要な役割を果たしています。これらの用途において、カーボングラファイトシールは低いガス放出率、自己潤滑性、高温耐性という代替不可能な利点を持つことが分析されています。
## PV値(圧力×速度)の計算式、補正係数、安全マージンの選定方法の詳細説明 カーボングラファイトシールリングの負荷容量および使用寿命を運転条件に基づいて評価するためには、PV値(圧力×速度)の計算が重要です。PV値は、シールリングにかかる圧力(MPa)と相対速度(m/s)の積で表され、材料の耐久性や摩耗特性を評価する指標となります。 ### PV値の計算式 PV値は以下の式で算出されます。 - PV = 圧力 (P) × 速度 (V) ここで、 - 圧力Pはシール面にかかる接触圧力(MPa) - 速度Vはシール面の相対速度(m/s) 速度は回転数(rpm)とシールリングの直径(mm)から以下のように求められます。 - V = (π × D × n) / 60,000 (D:直径(mm)、n:回転数(rpm)) ### 補正係数の適用 実際の運転条件では、温度、潤滑状態、媒体の種類などにより材料の耐久性が変化するため、補正係数を用いてPV値を調整します。代表的な補正係数には以下があります。 - 温度補正係数:高温になるほど材料の耐摩耗性が低下するため、PV値を減少させる係数。 - 潤滑補正係数:潤滑状態が良好な場合はPV値を増加させることが可能。 - 媒体補正係数:腐食性媒体など特殊な環境下ではPV値を低減。 これらの補正係数は実験データやメーカーの技術資料に基づき設定されます。 ### 安全マージンの選定方法 PV値の計算結果に対して安全マージンを設けることが推奨されます。一般的には、設計PV値を材料の最大許容PV値の70~80%程度に抑えることで、長期の安定運転と予期せぬ負荷変動に対応します。安全マージンの設定は、運転環境の変動幅や重要度に応じて調整されます。 ### 実例による評価方法 例えば、シールリングの直径が100mm、回転数が1500rpm、接触圧力が1.2MPaの場合、 1. 速度Vを計算 V = (π × 100 × 1500) / 60,000 ≈ 7.85 m/s 2. PV値を計算 PV = 1.2 × 7.85 = 9.42 MPa·m/s 3. 温度補正係数0.9、潤滑補正係数1.0を適用 補正後PV = 9.42 × 0.9 × 1.0 = 8.48 MPa·m/s 4. 材料の最大許容PV値が12 MPa·m/sの場合、安全マージンを80%に設定すると 設計PV限界 = 12 × 0.8 = 9.6 MPa·m/s 5. 補正後PV値8.48 MPa·m/sは設計限界9.6 MPa·m/s以下なので、負荷容量は十分と判断されます。 このように、PV値の計算と補正、そして安全マージンの設定を通じて、カーボングラファイトシールリングの負荷容量と使用寿命を適切に評価できます。これにより、Huahao Sealingの製品が安定した性能を発揮することを保証します。
## リチウム電池の主要プロセスにおけるカーボングラファイトシールの技術要件分析 リチウム電池の混合、スラリー調製、コーティング、カレンダリングなどの主要プロセスにおいて、カーボングラファイトシールが直面する技術的要件を分析しました。特に、NMP溶媒や電解液といった過酷な媒体に対する耐性の課題を検討しています。
カーボングラファイトシールの品質検査における18の主要項目について体系的に紹介します。これには、密度、硬度、圧縮強度、気孔率、含浸率、寸法精度などが含まれ、それぞれの試験装置および合格基準についても解説します。
カーボングラファイトシールの包装レベル、衝撃および湿気防止対策、輸送方法の選定、国際輸送基準、到着時検査手順について詳細に説明し、精密なシールが顧客現場に安全に届くことを確保します。
カーボングラファイト材料の熱膨張係数の特性を分析し、異なる含浸タイプのCTE値を比較します。また、温度変化がシールクリアランス、干渉嵌合、および応力分布に与える影響を具体例を通じて解析します。
熱割れ、研磨摩耗、化学腐食、疲労剥離、組立応力割れという5つの典型的な故障事例を通じて、故障メカニズムの詳細な分析と実行可能な予防対策を提供します。
今後10年間にわたるカーボングラファイトシール産業の発展動向を、材料革新、スマート製造、環境に優しい低炭素化、新興用途の観点から展望し、業界関係者にとっての戦略的な参考情報を提供します。
カーボングラファイトシールリングの取り付けおよび取り外し時における洗浄、検査、整列、トルク管理の詳細な手順を解説します。これにより、脆性割れや面損傷を防止し、使用寿命の延長に寄与します。
カーボングラファイト、金属含浸グラファイト、PTFE、およびセラミックスの熱伝導率を比較し、熱伝導のメカニズムと粒界散乱を分析します。また、これらの材料のシールリング、ブッシュ、加熱素子への応用についても検討します。
## メカニカルシールの面圧、スプリング圧力、および媒体圧力の詳細な計算式 メカニカルシールの設計において、シール面にかかる圧力の正確な計算は非常に重要です。以下に、シール面圧力、スプリング圧力、媒体圧力の詳細な計算式を示します。 ### シール面圧力(P_f) シール面圧力は、シールリングの接触面にかかる圧力であり、以下の式で表されます。 \[ P_f = K \times (P_m + P_s) \] - \(P_f\):シール面圧力(MPa) - \(K\):負荷係数(バランス係数とも呼ばれる) - \(P_m\):媒体圧力(MPa) - \(P_s\):スプリング圧力(MPa) ### スプリング圧力(P_s) スプリング圧力は、メカニカルシールのスプリングがシールリングを押し付ける力による圧力で、以下の式で計算されます。 \[ P_s = \frac{F_s}{A} \] - \(F_s\):スプリングの押付力(N) - \(A\):シールリングの有効面積(m²) ### 媒体圧力(P_m) 媒体圧力は、シールが接触する流体の圧力で、ポンプや装置の運転条件により決まります。 ### 負荷係数 K の値 負荷係数 \(K\) は、シールのバランス状態により異なります。 - **アンバランスシール**:\(K = 1\) - **バランスシール**:\(0 < K < 1\)、一般的には0.5〜0.8の範囲 この係数は、シール面にかかる実際の圧力を調整し、シールの寿命や性能に影響を与えます。 ## 遠心ポンプを用いた計算例 以下に、遠心ポンプのメカニカルシール設計における計算例を示します。 ### 条件 - 媒体圧力 \(P_m = 1.5\) MPa - スプリング押付力 \(F_s = 500\) N - シールリング有効面積 \(A = 0.0001\) m² - 負荷係数 \(K = 0.7\)(バランスシールの場合) ### 計算 1. スプリング圧力: \[ P_s = \frac{500}{0.0001} = 5,000,000 \, \text{Pa} = 5 \, \text{MPa} \] 2. シール面圧力: \[ P_f = 0.7 \times (1.5 + 5) = 0.7 \times 6.5 = 4.55 \, \text{MPa} \] この計算により、シール面にかかる圧力は4.55 MPaとなり、これを基にシール材料の選定や設計パラメータの調整を行います。 --- 以上の計算式と例は、Huahao Sealingのカーボングラファイトシールリングの設計において、正確な圧力評価と最適な性能確保に役立ちます。
## カーボングラファイトブッシュと軸の推奨クリアランス値(水・油・ガス媒体向け) カーボングラファイトブッシュと軸の間のクリアランスは、水、油、ガスといった媒体の種類に応じて適切に設定する必要があります。これにより、熱膨張の補償、慣らし運転時の余裕、及び公差配分が最適化され、機器の安定した運転が保証されます。具体的には、媒体ごとの熱伝導率や膨張係数を考慮し、ブッシュと軸の寸法変化を見越したクリアランス設計を行います。また、初期の摩耗を見込んだ慣らし運転用の余裕を確保し、製造時のロット間の安定性を踏まえた公差管理を徹底することで、長期にわたり信頼性の高いシール性能を維持します。これらの設計指針により、Huahao Sealingのカーボングラファイトブッシュは多様な媒体環境下での最適なシール性能を実現しています。
## カーボングラファイトシールリングの故障モードの体系的概要 カーボングラファイトシールリングの主な故障モードには、フェース摩耗、熱割れ、脆性割れ、腐食侵食、およびフラッシュ摩耗が含まれます。これらの故障原因を分析すると、材料の選定不良、過度の温度変動、機械的応力、化学的腐食環境、潤滑不足などが挙げられます。故障を防止しシール寿命を延ばすためには、適切な材料グレードの選択、使用条件に応じた設計の最適化、温度管理の徹底、定期的なメンテナンスおよび品質管理の強化が必要です。これにより、Huahao Sealingのカーボングラファイトシールリングの信頼性と耐久性を向上させることが可能です。
## 腐食抵抗性の比較と試験方法の紹介 アンチモン、銅、樹脂、PTFE含浸カーボングラファイトの各種媒体における腐食抵抗性データを比較し、ASTMおよびGB規格の試験方法を紹介します。これにより、科学的な選定基準を提供します。
遠心式、往復式、およびスクリュー圧縮機において、カーボングラファイト製シールリング、ピストンリング、およびパッキングリングの用途の違いを示します。また、高温、高圧、腐食性条件下での選定についても解説します。
衝撃靭性および破壊靭性のデータを検証し、アンチモン、銅、および樹脂含浸グラファイトの衝撃抵抗を比較しました。さらに、構造設計と材料改良を組み合わせた統合的な強化方法を提案しています。
詳細な平面度検出技術には、干渉計法、ダイヤルインジケーター法、および空気圧測定法が含まれます。これらの技術は、シール面の品質を確保するために、異なる精度等級に応じた判定基準および操作ポイントに基づいて適用されます。
摩耗率、PV値、温度、および媒体腐食に基づく寿命予測モデルを構築し、現場データでモデルの精度を検証することで、予防的なシールメンテナンスを可能にします。
反応器の主要な3つの条件である圧力、温度、媒体に対応し、本ガイドではカーボングラファイトシールリングの選定基準を詳述しています。メカニカルシール、パッキンシール、磁気駆動シールに適用される範囲と材料の選択について解説しています。
グラファイトブッシュの脆性特性を踏まえ、本記事では軸およびハウジングとのブッシュの嵌合公差設計原則について詳述します。具体的には、H7/d8およびH8/f7嵌合の重要な計算、熱膨張補償、推奨される組立クリアランスについて解説しています。
カーボングラファイト材料の熱伝導率に影響を与える要因として、黒鉛化度、粒径、空隙率および含浸プロセスを詳細に分析し、高温シールおよび熱設計に対するデータサポートを提供します。
## メカニカルシールのスプリング圧力設計計算の詳細説明 メカニカルシールのスプリング圧力は、シールリングの接触面に適切な圧力を維持するために重要な設計要素です。スプリング圧力は、主に以下の要素で構成されます。 - **面圧(フェイスプレッシャー)**:シールリングの接触面にかかる圧力で、漏れ防止と摩耗抑制に寄与します。 - **媒体圧力の補償**:媒体圧力が変動する場合、スプリング圧力はこれを補償し、シール面の安定した接触を維持します。 ### 推奨されるスプリング圧力値と範囲 - 一般的なプロセスポンプや化学ポンプでは、スプリング圧力は約0.1〜0.3 MPaが推奨されます。 - 高圧や高温条件下では、スプリング圧力を0.3〜0.5 MPaに設定することが多く、これによりシール面の剥離や振動を防止します。 - 低圧または低摩擦条件では、0.05 MPa程度の低いスプリング圧力でも十分な場合があります。 ### 媒体圧力補償の設計原則 - 媒体圧力がシール面に直接作用する場合、スプリング圧力はその圧力変動を補償できるように設計します。 - 圧力補償機構を備えたメカニカルシールでは、媒体圧力が上昇するとスプリングが圧縮され、シール面の接触圧力が一定に保たれます。 - これにより、シールの漏れや摩耗を最小限に抑え、長寿命化を実現します。 以上の設計計算と原則に基づき、Huahao Sealingでは各種カーボングラファイトシールリングの性能を最大限に引き出すスプリング圧力の最適化を行っています。
グラファイトシールリングの摩擦熱発生メカニズム、熱の発散経路、および温度上昇の計算について詳細に分析し、熱収支方程式に基づく熱放散設計手法を提供します。これには、洗浄液の流れ、冷却ジャケットの設計、および材料選択戦略が含まれます。
## 自動車用ウォーターポンプにおけるカーボングラファイトシールリングの詳細解説 自動車用ウォーターポンプに使用されるカーボングラファイトシールリングは、その優れた自己潤滑性と耐摩耗性により、冷却システムの信頼性を支えています。これらのシールリングは高温・高圧環境下での安定した動作が求められ、優れた熱伝導率により熱の蓄積を防ぎ、シール性能を維持します。材料選択においては、M106HやM120Kなどのカーボングラファイト材が一般的であり、耐熱性や耐腐食性、機械的強度を考慮して選定されます。典型的な故障モードには、摩耗によるシール面の損傷、熱膨張差によるシール不良、及び化学的腐食が挙げられます。これらの問題を防止するためには、適切な公差管理、表面粗さの最適化(Ra値の管理)、および高品質な樹脂含浸や金属含浸処理を施した材料の使用が重要です。さらに、ロット間の安定性を確保するための厳格な品質管理、受入検査および初品検査も欠かせません。自動車部品エンジニアにとっては、これらの要素を踏まえた材料選択と設計が、ウォーターポンプの長寿命化と信頼性向上に寄与します。
## Detailed explanation of impregnation, coating, sulfidation and other surface treatment processes for graphite seals, including process principles, parameters, performance improvement effects and applicable scenarios, providing process reference for seal selection. カーボングラファイトシールリングにおける含浸、コーティング、硫化およびその他の表面処理プロセスについて、そのプロセス原理、パラメーター、性能向上効果および適用シナリオを詳細に解説し、シール選定のためのプロセス参考情報を提供します。含浸処理は、カーボングラファイトの多孔質構造に樹脂含浸や金属含浸を施すことで、耐摩耗性や耐腐食性、機械的強度を向上させます。真空含浸技術により、含浸剤が均一に浸透し、ロット間の安定性が確保されます。コーティングは、表面に耐摩耗性や耐熱性に優れた薄膜を形成し、シールリングの寿命延長や摩擦低減に寄与します。硫化処理は、表面に硫化物層を生成し、耐摩耗性と自己潤滑性を高めるため、特に高負荷条件下のメカニカルシールに適しています。これらの表面処理は、化学ポンプやプロセスポンプなどの過酷な運転環境において、シール性能の向上と信頼性確保に重要な役割を果たします。各処理の最適パラメーター設定や適用範囲を理解することで、用途に応じた最適なカーボングラファイトシールリングの選択が可能となります。
## カーボングラファイトの多孔性がシール性能に与える影響のメカニズムに関する詳細分析 カーボングラファイトの多孔性は、そのシール性能に直接的な影響を及ぼします。多孔性の種類には開放孔と閉塞孔があり、これらは流体の透過性に異なる影響を与えます。透過率の計算には、孔径分布や孔の連結性を考慮したモデルが用いられ、これによりシール材の流体透過特性を正確に評価できます。含浸工程では、樹脂含浸や金属含浸を通じて多孔構造の補償が行われ、これにより透過性の制御と耐久性の向上が図られます。シール用途に応じて推奨される多孔率は異なり、例えば高圧化学ポンプ用シールリングでは低多孔率が求められる一方、自己潤滑性を重視する場合は適度な多孔率が推奨されます。これらの要素を総合的に管理することで、Huahao Sealingのカーボングラファイト製品は優れたシール性能を実現しています。
## Detailed explanation of heat shrinking assembly process for graphite rings and metal seats グラファイトリングと金属シートの熱収縮組立プロセスについて、干渉設計、加熱温度の計算、加熱・冷却速度の制御、および典型的な故障モード分析を含めて詳細に説明し、熱収縮プロセスに関する技術的な指針を提供します。 ### Interference design 熱収縮組立における干渉設計は、シールリングと金属シート間の適切な干渉量を決定することが重要です。干渉量は、組立後の密着性と機械的強度に直接影響し、過剰な干渉は材料の損傷を招き、不十分な干渉は緩みや漏れの原因となります。一般的に、カーボングラファイトの熱膨張係数と金属の熱膨張係数の差を考慮し、使用温度範囲内での寸法変化を計算して干渉量を設定します。 ### Heating temperature calculation 加熱温度の計算は、金属シートを十分に膨張させてカーボングラファイトリングを容易に挿入できる温度を求めることに焦点を当てます。金属の熱膨張率を基に、必要な内径拡大量を算出し、その拡大に対応する温度を計算します。加熱温度は、金属の材質特性と熱処理条件を考慮し、過度な温度上昇による材質劣化を避ける範囲で設定されます。 ### Heating/cooling rate control 加熱および冷却速度の制御は、熱応力の発生を抑制し、材料の変形やクラックを防ぐために不可欠です。加熱は均一かつ徐々に行い、急激な温度変化を避けることで内部応力を最小化します。冷却も同様に段階的に行い、特にカーボングラファイトリングの熱膨張差による応力集中を緩和します。適切な温度勾配管理により、組立後の寸法安定性と耐久性が向上します。 ### Typical failure mode analysis 熱収縮組立における典型的な故障モードには、以下が含まれます: - 過剰な干渉によるカーボングラファイトリングの割れや破損 - 不十分な加熱温度による組立不良や緩み - 急激な冷却による熱応力集中によるクラック発生 - 加熱温度の過剰設定による金属シートの材質劣化や変形 これらの故障を防ぐためには、干渉設計の最適化、加熱温度の正確な計算、加熱・冷却速度の厳密な管理が必要です。 以上の技術的指針に基づき、Huahao Sealingは高品質なカーボングラファイトシールリングと金属シートの熱収縮組立プロセスを実現し、ロット間の安定性と製品の信頼性を確保しています。
カーボングラファイトシールリングの選定における最も一般的な10の誤りを、材料選定、使用条件の適合、嵌合設計、設置および保守の各側面からまとめ、それぞれの誤りに対する修正策を提示しています。これにより、エンジニアが選定時の落とし穴を回避し、最適なシール性能を確保するための指針となります。
Huahao Sealing Co., Ltd.が供給した500セット以上のカーボングラファイト製ブッシュの現場運転データに基づき、本記事では温度、荷重、媒体が使用寿命に与える影響度を分析し、寿命予測モデルを構築するとともに、工学的最適化の解決策を提案します。
## API 682の一般的なフラッシュプランの体系的分析 Plan 11、13、21、23、32、53Aを含む一般的なAPI 682フラッシュプランについて、適用シナリオ、利点、欠点、およびカーボングラファイトシールリングとの最適なフラッシュプランの選択原則を網羅的に分析します。
## カーボングラファイトシールリングとシリコンカーバイド、アルミナ、タングステンカーバイドなどの組み合わせ材料間の組み合わせ原理の詳細分析 カーボングラファイトシールリングと各種組み合わせ材料(シリコンカーバイド、アルミナ、タングステンカーバイド)との摩擦係数、摩耗率、および異なる組み合わせ方式に適用される条件を詳細に検討しました。これらの材料間の相性は、摩擦特性と耐摩耗性に大きく影響し、シール性能と寿命に直結します。シリコンカーバイドは高硬度で耐摩耗性に優れ、カーボングラファイトとの組み合わせでは低摩擦係数を示し、高圧・高温環境下での使用に適しています。アルミナは比較的硬度が高く、耐腐食性も良好ですが、摩擦係数はやや高めで、主に中圧・中温条件での適用が推奨されます。タングステンカーバイドは極めて高い硬度と耐摩耗性を持ち、摩擦係数は低いものの、組み合わせ時の脆性破壊リスクを考慮する必要があります。これらの組み合わせにおける摩擦係数と摩耗率の評価は、使用環境の圧力、温度、潤滑条件に基づき最適な材料選定を可能にし、シールリングの性能向上と寿命延長に寄与します。
食品、飲料、製薬機械におけるカーボングラファイトシールの衛生的な用途を分析し、FDA準拠の材料選定、潤滑剤不要の設計、CIP/SIP洗浄への適合性を含めて食品安全基準を満たす方法について検討します。
カーボングラファイトシールの材料費構成、加工費管理、およびライフサイクル全体のコスト最適化戦略を分析し、含浸選択、標準化設計、予知保全を通じて総コストを20%~40%削減します。
カーボングラファイト材料におけるShore HS、ロックウェルHRA、ブリネルHB、Shore D硬さ試験方法の適用を比較し、精度、再現性、および適用シナリオを分析することで、品質管理の選定基準を提供します。
カーボングラファイトシールリングの加工許容分布原理、工具材料の選定、および切削パラメータの最適化に関する詳細な分析を行い、荒旋削、仕上げ旋削、研削などの主要工程を網羅して、シールの寸法精度と表面品質の確保を目指します。
API 682およびGB/T 14295規格におけるメカニカルシールの漏れ限界の解釈、異なる運転条件下での漏れ判定基準の分析、および漏れ原因の診断と対応策の提供について解説します。
## カーボングラファイトブッシュの設置治具設計原理、専用工具の使用方法、および設置プロセス仕様の詳細分析 一般的な設置ミスによって引き起こされる初期故障モードを分析し、専門的な設置ソリューションを提供します。
2026年のカーボングラファイトシールリング市場の発展動向を分析すると、新エネルギー、半導体、水素エネルギーなどの新興用途からの需要増加が見込まれています。また、国内代替の進展や材料技術の革新方向も重要な要素となっています。
カーボングラファイトシールのカスタマイズプロセスの詳細な分析には、要求事項の確認、材料選定、ソリューション設計、試作品の試作、生産量の増加、納品サービスが含まれます。これにより、顧客が効率的にカスタマイズの要件を完了できるよう支援します。
