Поделиться знаниями о графите, выборе материалов, точном контроле
В 2018 году компания переехала в город 六安市 Lu'an, 安徽省 Anhui и официально основала Huahao Carbon Graphite Sealing Co., Ltd. в промышленном парке 龙潭镇 Longtan Town, 霍邱县 Huoqiu County — что стало краеугольным камнем нашего масштабирования производства уплотнительных деталей из углеродного графита.
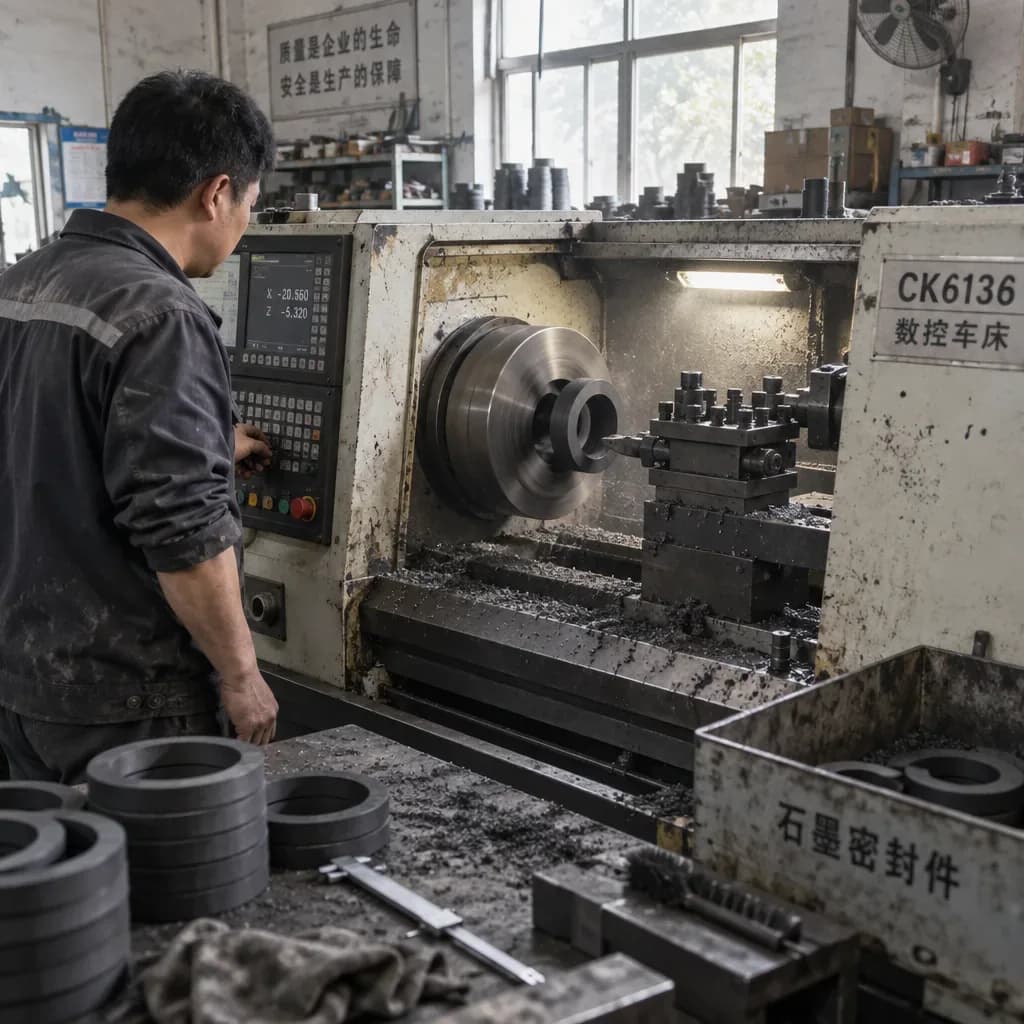
В 2020 году мы инвестировали в токарные станки с ЧПУ и центры обработки на ЧПУ, модернизировав ключевые операции до цифровой, автоматизированной системы прецизионной обработки, что значительно повысило точность размеров уплотнительных колец и стабильность от партии к партии.
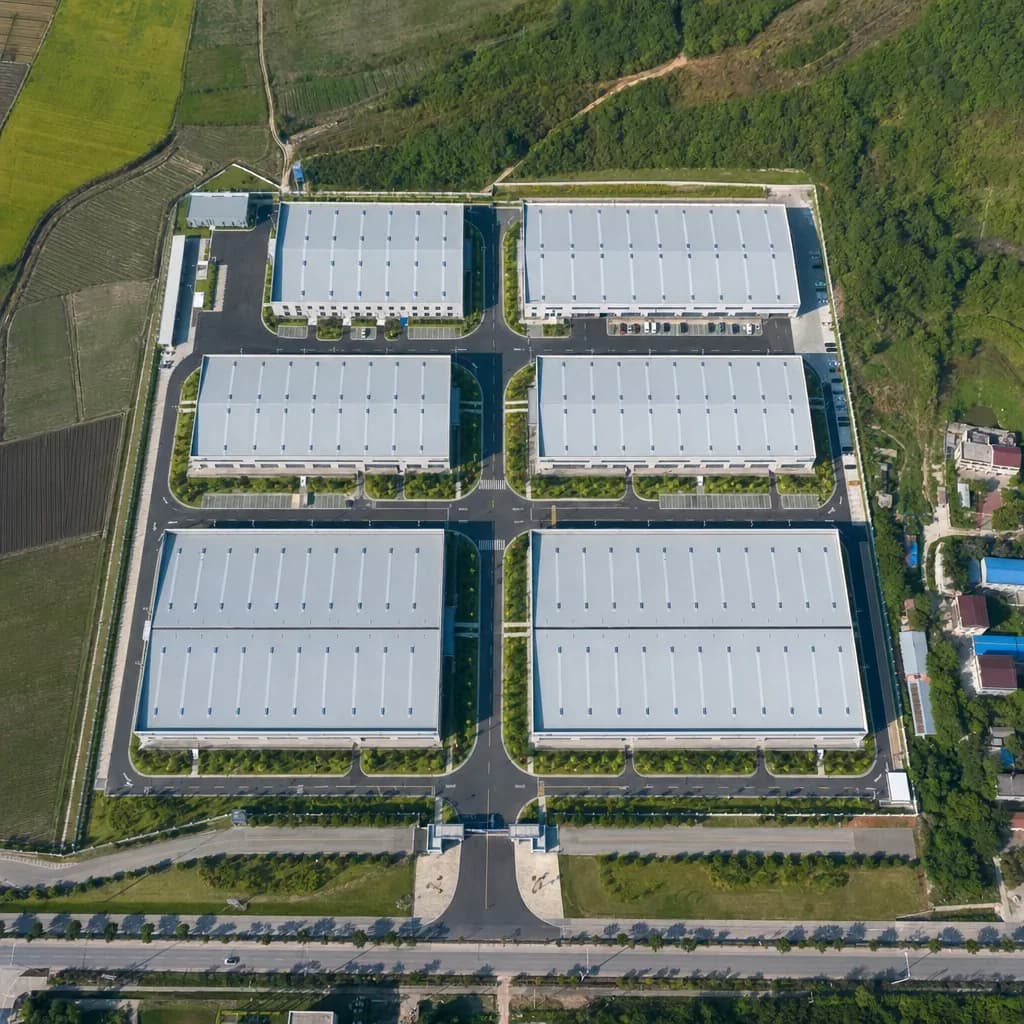
В 2021 году наш собственный крупный завод в 六安市 Lu'an начал работу, организованный по логичной производственной цепочке изготовления уплотнений с расширенными линиями обработки на ЧПУ и инспекционными станциями — что повысило как производственные мощности, так и качество продукции.
Ошибочный выбор хотя бы одного параметра уплотнительного кольца из углеродного графита может многократно сократить срок службы. В этой статье приведены критерии по каждому пункту: коррозионная активность среды, температура (600°C в неокисляющей среде, 350°C в окисляющей), давление и значение PV, скорость и диаметр вала, а также соответствие типа пропитки (смолой/сурьмой/PTFE) условиям эксплуатации.
Графит с пропиткой сурьмой M106D имеет плотность 2,20 г/см³ и прочность на сжатие 190 МПа, предназначен для работы при температурах выше 400°C — это основной сорт для уплотнительных колец горячих масляных насосов. В статье разъясняется принципиальное различие между металлической и смоляной пропиткой, а также области применения и ограничения M106D.
Одна и та же партия кокса может иметь существенно различающуюся пористость и плотность в зависимости от кривой температуры печи. В этой статье подробно рассматривается контроль скорости нагрева при обжиге и графитизации (около 10-30°C/ч), влияние пиковых температур 2400-3000°C на плотность и пористость, а также то, как кривая температуры определяет теплопроводность и износостойкость готового кольца.
Восемь причин охватывают большинство случаев утечек торцевых уплотнений: неправильное смещение при установке, отказ пружины, старение уплотнительного кольца, износ рабочей поверхности, кавитация, чрезмерный осевой люфт, сбой промывки и неправильный выбор материала. В этой статье приведён метод проверки и пороговые значения для каждой причины, что позволяет систематически выявить неисправность за полдня.
Две основные проблемы торцевых уплотнений реакторов — значительное биение вала мешалки и термические циклы. В статье анализируется, как биение разрушает пленку на рабочей поверхности, и предлагаются материальные меры противодействия (пропитка фураном/эпоксидной смолой, антимонированный M106D), проектирование ширины рабочей поверхности и коэффициента баланса, а также признаки отказов при термическом циклировании.
Необходимость замены графитового уплотнительного кольца определяется глубиной износа, а не календарным сроком. В этой статье объясняется обоснование пределов износа, как использовать оптические пластины и микрометры, проверка внешнего вида поверхности (царапины, тепловые трещины, сколы), а также практика замены пары и ведения записей об износе.
Плоскостность 0,0009 мм является стандартом приемки для торцевых уплотнений — примерно одна восьмидесятая диаметра человеческого волоса. В этой статье объясняется метод оптической интерференции, как читать интерференционные полосы (один порядок полосы примерно равен 0,0003 мм), источник света и рабочие точки, а также почему плоскостность определяет, будет ли вообще работать жидкостная пленка уплотнения.
Примерно 1,5 МПа давления среды является эмпирическим порогом между балансированными и небалансированными уплотнениями: при превышении этого значения давление на торцевую поверхность резко возрастает, а износ графитового кольца ускоряется. В этой статье объясняются коэффициент нагрузки B, расчет давления на торцевую поверхность и значения PV, а также распространенные ошибки при проектировании коэффициента баланса.
Для углеродного графита с пропиткой смолой химически слабым звеном является сама смола: фурановая (K) обладает самым широким спектром кислотно-щелочной стойкости, эпоксидная (H) — лучшей универсальной стойкостью и адгезией, фенольная (F) — оптимальным соотношением цена-качество, но слабой щелочной стойкостью. В этой статье проводится сравнение трёх видов пропитки по средам с учётом их температурных ограничений 150-200℃.
Уплотнительные кольца водяных насосов автомобилей характеризуются низкой стоимостью, большим объемом производства и высокой нагрузкой: длительная эксплуатация в гликолевом охлаждающей жидкости при 90-120°C, компактные полости и срок службы, соответствующий сроку эксплуатации автомобиля. В этой статье рассматриваются выбор материала, контроль стабильности при обработке небольших объемов и ключевые моменты входного контроля качества.
Обожжённые уплотнительные кольца из углеродного графита выходят из печи с пористостью 10%-20% и будут пропускать влагу при непосредственном использовании. В этой статье подробно рассматривается полный процесс вакуумно-давления пропитки: как уровень вакуума, давление пропитки, время выдержки и кривая отверждения определяют глубину проникновения и удерживают пористость ниже 2%.
Уплотнительные кольца из углеродного графита могут работать всухую в течение ограниченного времени — но не бесконечно. В этой статье объясняется механизм самосмазывания слоистой кристаллической структуры, откуда берется коэффициент сухого трения 0,04-0,15, как пределы PV преобразуются во временную границу и когда необходимо прекратить работу всухую.
Большинство отказов уплотнений центробежных насосов связано с углеродным графитовым уплотнительным кольцом. В этой статье рассматриваются три режима отказа — износ, термическое растрескивание и разрушение — с основными причинами, включая сухой ход, твердые частицы, кавитацию, термический шок и напряжения при установке, а также инженерные меры противодействия для каждого из них.
Уплотнительные кольца из графита с пропиткой смолой не вечны. В этой статье объясняются два пути старения смолы, рекомендуемые условия хранения (температура, влажность, темнота), обоснование срока годности 2-3 года, а также практика управления по принципу FIFO и периодического повторного контроля.
Какой должен быть зазор при посадке уплотнительного кольца в корпус? В этой статье рассматриваются принципы посадки для неподвижных колец и корпусов, вращающихся колец и втулок, основы типичных радиальных зазоров 0,1–0,3 мм, различия между натягом и люфтом, а также то, как ошибки в размерных цепочках приводят к протечкам.
Когда значение PV растёт, как подобрать пары рабочих поверхностей? В этой статье изложена логика сочетания углеродного графита и SiC, различия в PV-способностях между марками пропитанного графита, применение коэффициентов запаса прочности 2-3 раза к предельным значениям PV, а также меры охлаждения, необходимые при высоких нагрузках PV.
Способность графита работать при «600℃» сопровождается определёнными условиями: на воздухе заметная окислительная потеря массы начинается примерно при 450℃. В этой статье объясняется механизм окисления, ограничение по температуре, среде и сроку службы, а также рассматриваются два инженерных подхода: стойкая к окислению пропитка и защита атмосферой.
Как достигается плоскостность поверхности 0,0009 мм (3 световые полосы)? В этой статье рассматривается цепочка процессов от грубой притирки до тонкой полировки, выбор притирочных пластин, суспензий, параметры давления и скорости, а также инспекция плоскостности с использованием монохроматического света.
Углеродный графит выдерживает сжатие 150-300 МПа, но может треснуть от одного удара молотком. В этой статье подробно рассматриваются три причины трещин — напряжение при установке, термический шок и сборка с помощью молотка — а также конкретные действия по сборке без трещин и ключевые моменты входного контроля.
Основной конфликт в уплотнениях для пищевой и фармацевтической отрасли: низкий уровень экстрактивных веществ при одновременной устойчивости к горячей щелочной очистке CIP. В этой статье объясняется, почему углеродный графит с пропиткой PTFE подходит для этих условий, рассматривается соответствие требованиям FDA 21 CFR, режимы очистки CIP/SIP и приводится контрольный список для выбора.
Каждое нарушение контроля температуры рабочей поверхности сокращает срок службы графитового кольца. Следуя структуре планов промывки API 682, в этой статье сравниваются планы самопромывки, внешней промывки и циркуляционной промывки — их области применения, логика контроля температуры и особенности расположения — с рекомендациями по подбору промывки для графитовых колец с теплопроводностью 70–150 Вт/(м·К).
Горячая вода и пар опасаются вспышки. Начиная с объяснения, почему вспышка горячей воды происходит без предупреждения, в статье подробно изложен полный путь выбора: преимущество теплопроводности углеродного графита в 70–150 Вт/(м·К), способность выдерживать температуру до 600 ℃ без окисления, сочетание с твердым материалом и согласованное промывание.
Пропитка баббитом снижает пористость до менее 2%, а слой сдвига из мягкого металла уменьшает трение до нижней границы диапазона 0,04–0,15. В этой статье объясняется механизм действия, температурный предел около 120–150 ℃ и причины, по которым водные среды запрещены.
Повышение периферийной скорости с 20 м/с до 60 м/с превращает биение за оборот с незначительной причины износа в основной фактор отказа. В этой статье количественно оценивается усиление износа поверхности при увеличении скорости и объясняется цепочка контроля: класс баланса, соосность и обработка плоскостности с допуском 0,0009 мм.
Сухие газовые уплотнения работают бесконтактно на газовой пленке толщиной 3–10 μm, и графитовое кольцо поддерживает эту пленку. В этой статье объясняется, как спиральные канавки перекачивают газ, почему плоскостность 0,0009 мм и пористость ниже 2% являются минимальными требованиями для стабильности пленки, а также как настроить защиту от частиц.
Графитовое кольцо проходит через десятки этапов контроля: зольность сырья, плотность в зеленом состоянии, пористость после спекания 10%–20%, менее 2% после пропитки, прочность на сжатие 150–300 МПа, плоскостность 0,0009 мм. В этой статье рассмотрены этапы контроля в порядке технологического процесса: что измеряется и как оценивается.
Основой выбора пар рабочих поверхностей является принцип мягкое против твердого: графит (коэффициент трения 0,04–0,15) в сочетании с карбидом кремния или карбидом вольфрама — это основная пара, тогда как твердое против твердого на самом деле рискованно при работе с чистой водой и легкими углеводородами. В этой статье представлены распространённые сочетания и четыре запрета.
Аномальное уплотнительное кольцо на одном насосе часто предвещает проблемы всей партии. В статье рассматриваются сохранение образцов партий, критерии повторных испытаний (пористость ниже 2%, прочность на сжатие 150–300 МПа), интервал повторного контроля при хранении 6–12 месяцев, а также поля, которые должна содержать запись об отслеживаемости.
Работа с каустическими растворами удваивает нагрузку: концентрация NaOH складывается с температурой. Графит с фурановой пропиткой стабилен в щелочи примерно до 200 ℃, тогда как для высокотемпературного и высококонцентрированного режима требуется оценка металлической пропитки. В этой статье представлен путь зонирования по концентрации и температуре для выбора материала.
Три ключевые темы второго полугодия 2026 года: углубление замещения импортных материалов в сегменте высококачественного пропитанного графита, рост спроса при высоких температурах и давлениях, обусловленный проектами в нефтехимии и углехимии, а также распространение цифровых инструментов подбора, таких как онлайн-системы CTE. В статье подробно рассматриваются инженерные факторы, лежащие в основе каждого из этих трендов.
Графит с пропиткой из меди и медных сплавов укрепляет пористую структуру металлом: бронзовые марки с пропиткой демонстрируют прочность на сжатие 260 МПа, твердость по Шору HS 80, теплопроводность 85 Вт/(м·К) и остаточную пористость менее 1%. В этой статье объясняется, почему такой материал подходит для работы с водой, в условиях низкой смазочности и склонности к сухому трению, а также где провести границу выбора по сравнению с марками с пропиткой из сурьмы и смол.
Марка углеродного графита сочетает базовый графит с кодом пропитки: F = фенольная, H = эпоксидная, K = фурановая, D = сурьмяная. В этой статье расшифровывается система марок, приводятся реальные данные (плотность, прочность на сжатие, твердость) для марок, таких как M106H, M106D, M106K, M191T и 204B, а также показан четырехэтапный выбор по среде, температуре, давлению и значению P-V.
Углеродный графит — это не природная руда, а инженерный материал, изготовленный из нефтяного кокса, пекового кокса и хлопьевидного графита посредством высокотемпературной графитизации. В этом руководстве рассматриваются определение материала, микроструктура, производственный процесс, модификация пропиткой и промышленные применения для инженеров и закупочных команд.
В уплотнительной промышленности термины «графит» и «углерод» часто используются как синонимы, однако они принципиально различаются по технологии производства, кристаллической структуре, твердости и смазывающим свойствам. В этой статье проводится различие между графитом и углеродом и даются практические рекомендации по выбору уплотнительных колец.
Графитовое уплотнение не основано на контакте «твердое по твердому», а функционирует за счет микроскопической жидкостной пленки толщиной 0,5–3 μm между поверхностями, комбинированного действия пружины и давления среды, а также самосмазывающих свойств углеродного графита. В этой статье объясняются три основных механизма работы графитовых уплотнений.
Углеродный графит и карбид кремния являются двумя наиболее распространёнными материалами для рабочих поверхностей уплотнений, однако они не конкурируют, а дополняют друг друга. В этой статье сравниваются их физические свойства, химическая стойкость, стоимость и типичные области применения, а также объясняется, почему сочетание «углеродный графит + карбид кремния» является отраслевым стандартом.
Марки, такие как M106D, M106K и M120K, являются наиболее часто используемыми материалами из углеродного графита для уплотнительных колец, однако их типы пропитки, характеристики и подходящие условия эксплуатации различаются. В данной статье представлен процесс выбора материала на основе среды, температуры и давления.
В условиях эксплуатации в 98% концентрированной серной кислоте средний срок службы уплотнительного кольца из углеродного графита составляет всего 35% от срока службы в условиях разбавленной кислоты. В этой статье с точки зрения инженера по уплотнениям обобщены три легко упускаемых из виду признака предстоящего выхода из строя — изменение цвета рабочих поверхностей уплотнений, аномальное повышение вязкости среды и внезапные всплески крутящего момента трения — с указанием пороговых значений температуры, давления и утечек для каждого этапа диагностики.
Гидрофторидная кислота является одним из самых агрессивных коррозионных сред в области уплотнительной техники. Основываясь на данных с 17 химических насосов, проверенных Huahao Sealing, в статье представлен пятиэтапный алгоритм выбора графитового уплотнительного кольца класса HF: классификация концентрации → определение диапазона температур → рекомендация по пропитке → обязательное использование сопрягаемого кольца SSIC → проверка значения PV. В сочетании с графитовыми кольцами Huahao с пропиткой из PTFE, данное решение обеспечивает срок службы 24 месяца, утечку менее 0,1 мл/ч и снижение затрат на техническое обслуживание на 62%.
Когда магнитный насос запускается без жидкости, уплотнительное кольцо из углеродного графита и сопрягаемое кольцо из SiC вступают в полное сухое трение в течение 0,3 с, при этом температура рабочей поверхности поднимается с комнатной до 250°C за 8 секунд — что превышает температуру стеклования пропитки фенольной смолой Tg=180°C. В этой статье анализируются три стадии теплового разрушения и предлагаются 4 проверки перед запуском, а также решения для температурной защиты.
Отказы уплотнений в тепловых масляных насосах при температурах 300–350°C являются серьезной проблемой в нефтехимической и волоконной промышленности. В данной статье сравниваются четыре типа пропитки — фенольная, фурановая, PTFE и металлическая с сурьмой — в условиях высокотемпературного теплового масла. Уплотнительные кольца из углеродного графита Huahao Sealing M106D с металлической пропиткой сурьмой демонстрируют годовой износ всего 0,015 мм при 320°C, что в 12 раз меньше, чем при фенольной пропитке. После модернизации 22 насосов горячего масла на химическом волоконном заводе в Чжэцзяне срок службы уплотнений увеличился с 3 до 18 месяцев на насос, что позволило ежегодно сэкономить 1,283 миллиона юаней на ремонте и простоях.
Высоконапорные насосы опреснения морской воды методом обратного осмоса (RO) работают при давлении на выходе 5,0-6,5 МПа, при этом оригинальные втулки из медного сплава служат всего около 3 месяцев в хлорированной морской воде с песком. В этой статье представлен комплект втулки из графита с пропиткой PTFE и втулки из дуплекса 2205, у которого скорость износа примерно в десять раз ниже, чем у алюминиевой латуни, при этом утечка контролируется на уровне менее 0,1 мл/ч.
Насосы подачи питательной воды и циркуляционные паровые насосы, работающие с насыщенным паром при 220°C, повсеместно испытывают образование пузырей и протечки на уплотнительных поверхностях из углеродного графита с пропиткой смолой. База данных анализа отказов Huahao Sealing за 2024 год показывает, что материалы с фенольной пропиткой имеют 38% вероятность образования пузырей при 220°C насыщенного пара, при этом в среднем через 1470 часов появляются пузыри диаметром 0,5–2 мм, а отслоение приводит к протечкам свыше 5,6 мл/ч. В статье систематически объясняется механизм тройного образования пузырей (набухание от воды → расширение при фазовом переходе пара → термическое напряжение и отслоение), проводится сравнение трёх видов пропиток: фурановая M140K снижает частоту пузырей до 4%, а антимоновая M106D демонстрирует 0%; представлен матричный выбор парового давления-температуры-пропитки, а также метод учёта затрат для модернизации.
Отказы уплотнений насосов при работе с концентрированными щелочами высокой температуры представляют серьёзную проблему для алюминиевой, хлорщелочной и вискозной промышленности. Анализ отказов показывает, что при 50% NaOH и температуре 120°C 73% отказов углеродного графита с SiC связаны с «щелочным хрупким растрескиванием» — NaOH реагирует с SiC/SiO₂, образуя натриевое стекло с трёхкратным увеличением объёма, что приводит к межзерновым трещинам в матрице углеродного графита. В статье сравниваются показатели отказов при 32% NaOH / 80°C и 50% NaOH / 120°C, представлен график безопасной эксплуатации в зависимости от концентрации щёлочи и температуры, а также рекомендована комбинация графита M106D с пропиткой сурьмой, твёрдого кольца SSIC и пружин Hastelloy C-276. После модернизации 28 насосов испарительной циркуляции на алюминиевом заводе в провинции Шаньдун срок службы уплотнений увеличился с 1,6 до 14 месяцев, что позволило сэкономить 2,156 млн юаней в год.
При запуске центробежного насоса усилие закрытия торцевого уплотнения возрастает от 0 до 0,7 МПа всего за 0,2 с, что приводит к мгновенному значению PV в 6–8 МПа·м/с — значительно превышающему предел для непрерывной работы в 4–5 МПа·м/с. Статистика Huahao Sealing за 2024 год на больших выборках показывает, что 29 % отказов уплотнительных колец из углеродного графита из-за преждевременного износа происходят в течение первых 30 секунд после запуска; насосы подачи хлорщелочных башен испытывают до 2,1 отказа на насос в месяц, связанных с запуском. В статье выведена аналитическая формула PV при запуске на основе нестационарной гидродинамики, а также проведено сравнение трёх схем смягчения пусковых нагрузок (клапан с задержкой повышения давления, плавный пуск с частотным преобразователем, градиентный торец Huahao): трёхступенчатый конический градиентный торец Huahao снижает пусковой удар на 48 %. После модернизации 8 насосов подачи на химическом заводе хлорщелочного производства в Шанхае количество отказов при запуске снизилось с 2,1 до 0,2 на насос в месяц, что позволило сэкономить 183 тыс. юаней на насос ежегодно или 1,464 млн юаней на весь завод в год.
Насосы для горячего масла с вакуумным остатком при 350°C сочетают высокую температуру, наличие катализаторных частиц и склонность к коксованию. Уплотнительные кольца с фенольной пропиткой служат в среднем около 2 месяцев, выходя из строя из-за трещин на рабочей поверхности и абразивного износа. Переход на уплотнительные кольца M106D с сурьмяной пропиткой, рабочими поверхностями из карбида вольфрама и пружинами из жаропрочного сплава увеличивает срок службы более чем до года, обеспечивая стабильное трение (0,04-0,045) и износ около 0,013 мм на 1000 часов. Следует оценить общие годовые затраты на уплотнения, работу и простой оборудования.
Электролитическое покрытие с переключением между несколькими средами (200 г/л CrO₃ + 300 г/л NiSO₄ + Au(CN)₄⁻, с чередованием pH от 1 до 5 каждые 8 часов) является крайне коррозионно-активным процессом. Стандартные уплотнительные кольца из графита с пропиткой смолой служат в среднем всего 3 месяца до появления набухания смолы и протечек из-за коррозии на интерфейсе. Уплотнительные кольца Huahao Sealing из углеродного графита с пропиткой PTFE, в сочетании с твердым кольцом из карбида кремния SSIC-B и уплотнительными кольцами из FFKM с покрытием PTFE, являются проверенным выбором для фильтрационных насосов многоступенчатого электролитического покрытия: срок службы превышает год, утечка составляет менее 0,1 мл/ч, а дефекты покрытия продукции заметно снижаются.
Материалы из углеродного графита обладают коэффициентом теплового расширения (КТР) в диапазоне (1–5)×10⁻⁶ /°C. При несоответствии КТР с твердым кольцом более 3×10⁻⁶ /°C скорость утечки уплотнения возрастает с <0,1 мл/ч до >12,4 мл/ч после 300 термических циклов (ΔT = 250°C), а циклические термические напряжения вызывают 67% случаев радиальных трещин в твердом кольце. Huahao Sealing предлагает «Метод выбора пяти параметров для согласования КТР»: ① КТР графита ±0,3; ② КТР твердого кольца ±0,3; ③ |ΔКТР| ≤ 2,0×10⁻⁶ /°C; ④ средний перепад температуры на поверхности ≤ 35°C; ⑤ скорость изменения температуры в цикле ≤ 2°C/мин. Представлена матрица выбора: M106K Sb (КТР 2,3) + SSIC (4,0) = приемлемо; M106F фенольный (4,5) + WC (5,2) = приемлемо; M120K + RBSiC (3,2) = неприемлемо (риск термических трещин в 18,5 раз выше). Huahao предоставляет БЕСПЛАТНУЮ систему расчета согласования КТР. На одном нефтехимическом предприятии 216 насосов, модернизированных по этому методу, снизили частоту отказов из-за утечек при циклических нагрузках с 28% до 3%.
Оборудование с прерывистым запуском и остановкой, такое как насосы CIP для пищевой и фармацевтической промышленности, а также насосы для разгрузки химикатов, часто испытывает сухой трение при запуске длительностью 20–60 секунд (отсутствие жидкости). Традиционные монолитные уплотнительные кольца из углеродного графита для упорных подшипников имеют предел PV всего 1,8 МПа·м/с и изнашиваются в среднем за 2 месяца. Инновационное решение Huahao Sealing, сочетающее **трёхлопастную сегментированную структуру + клиновидные сходящиеся масляные канавки + графит M106D с сурьмяной пропиткой**, компенсирует тепловую деформацию за счёт эластичных зазоров между лопастями и создаёт гидродинамическое клиновое подъёмное усилие. Это увеличивает предел PV при прерывистом сухом ходе с 1,8 МПа·м/с до 5,2 МПа·м/с (+189%). После модернизации 36 центробежных насосов CIP в крупной пищевой группе (по 240 запусков в день на каждый насос) средний срок службы упорных подшипников вырос с 2 до 10 месяцев, что позволило сократить ежегодные потери от простоев на ¥620 000. Данная конструкция стала стандартом для гигиеничных насосов пищевого класса.
API 610 высокоскоростные насосы подачи гидроочистки (вал φ75 мм, 3 600 об/мин, средняя линейная скорость торца 42,4 м/с), использующие традиционные уплотнительные кольца из углеродного графита с пропиткой смолой, испытывают износ до 0,08 мм/1 000 ч при среднем сроке службы всего 4 200 ч (~6 месяцев). Решение Huahao Sealing, включающее уплотнительное кольцо из высокочистого углеродного графита с металлической пропиткой сурьмой M106D, спирально-канавчатое гидродинамическое твердое кольцо и окружные канавки для сброса давления, снижает скорость износа до 0,009 мм/1 000 ч, обеспечивая фактический срок службы свыше 20 000 часов с устойчивой утечкой менее 0,05 мл/ч. После модернизации 12 насосов подачи дизельного гидроочистителя на крупном нефтехимическом заводе в провинции Чжэцзян экономия составила 380 тыс. юаней на насос в год, или 4,56 млн юаней на весь завод ежегодно — эталонный пример для отрасли по торцевым уплотнениям высокоскоростных насосов гидроочистки.
Сухие винтовые вакуумные насосы в полупроводниковой, литиевой аккумуляторной и фармацевтической отраслях перекачивают органические растворители и коррозионно-активные газы. Опорное упорное кольцо подшипника на передней ступени работает при 10% хода в условиях полностью сухого трения (без масла и жидкости). Традиционные монолитные фенольные кольца изнашиваются в среднем за 3 месяца. Инновационная конструкция Huahao Sealing с трехлопастной структурой, графитом M106D с антимоновой пропиткой и сопрягаемым диском с покрытием TiN, работающая при 3000 об/мин, осевой нагрузке 4,5 кН и PV = 2,8 МПа·м/с в режиме прерывистого сухого хода, показала износ всего 0,004 мм/1000 ч после 8000 часов — что в 24 раза меньше традиционного фенольного износа 0,096 мм/1000 ч. После модернизации 18 сухих винтовых насосов Edwards GV80 на крупном полупроводниковом заводе в Шанхае срок службы упорных колец увеличился с 3 месяцев до более 36 месяцев. Стоимость запасных частей снизилась с ¥36 тыс. до ¥7 тыс. на насос в год. Экономия на 18 насосах составила ¥730 тыс. в год на запчастях и более ¥12 млн дополнительного дохода от производства.
Уплотнительные кольца из углеродного графита для микрогазовых турбин, молекулярных вакуумных насосов и высокоскоростных центробежных компрессоров с частотой вращения 10 000–20 000 об/мин испытывают значительные нагрузки: каждое увеличение биения рабочей поверхности на 1 μm удваивает скорость утечки и утраивает износ; при биении свыше 2 μm происходит катастрофический излом при высокой скорости. Стандартная промышленная токарная обработка на ЧПУ с последующей традиционной притиркой обеспечивает биение 6–8 μm и шероховатость Ra 0,1–0,2 μm — что подходит только для скоростей менее 6 000 об/мин. Компания Huahao Sealing самостоятельно разработала «Систему обработки графитовых колец для высоких скоростей с допуском 4 μm», включающую отжиг для снятия напряжений перед токарной обработкой, 5-осевую зеркальную токарную обработку на станке Hermle C22 с использованием природного алмазного инструмента, трёхступенчатую двойную химико-механическую полировку (CMP) и 100% окончательный контроль на координатно-измерительной машине Zeiss G2 и профилометре Taylor Hobson. Стабильный массовый выпуск обеспечивает суммарное биение (TIR) ≤ 0,4 μm (95% CpK = 1,57), ультрагладкую поверхность Ra ≤ 0,02 μm, плоскостность ≤ 0,8 μm — сертифицировано для класса 12 000 об/мин. В период 2022–2025 годов произведено 800 000 колец без единого случая поломки в эксплуатации. Средний уровень износа у заказчиков снизился на 90,3%. Система успешно прошла двойной аудит ISO 9001 + ISO 14001 + API 682 в июне 2025 года и теперь открыта для контрактной обработки (первая деталь бесплатно).
Остатки на дне насоса достигают температуры 350–380°C, в то время как углеродный графит с пропиткой смолой карбонизируется при температуре выше 300°C. В этой статье представлен пошаговый алгоритм выбора уплотнительных колец для горячих масляных насосов с примерами из нефтеперерабатывающей отрасли, основанный на трёх аспектах — материале (углеродный графит с пропиткой сурьмой), конструкции (сбалансированный тип) и схеме промывки (API 682 План 23).
Для сильной коррозии NH₃ и работы при высоком давлении 15-25 MPa в высоконапорных карбамидных насосах и насосах жидкого аммиака в установках синтеза аммиака в статье рассматриваются выбор материала уплотнительного кольца из углеродного графита (графит с пропиткой фурановой смолой), конструктивные решения (тандемное многофасное исполнение), вспомогательные системы (барьерная жидкость с диафрагменным насосом) и типичные случаи отказов.
Для парового нагрева сушильного цилиндра бумагоделательной машины (насыщенный пар при 150-200℃, гидроудар конденсата, проникновение черного щелока целлюлозы) в статье рассматриваются выбор материала уплотнительного кольца из углеродного графита (графит с пропиткой эпоксидной смолой), конструктивное решение (разрезное кольцо с гофрой), система парового барьера и типичные примеры применения.
Для печей выращивания кристаллов кремния методом Чохральского (CZ), работающих при температуре 1400℃ расплавленного кремния, высоком вакууме 10⁻⁵ Па и защитной атмосфере из аргона, в статье рассматриваются применения уплотнительных колец из углеродного графита на валу кварцевого тигля, валу затравочного кристалла и фланце днища печи — требования к чистоте материала (металлические примеси < 10 ppm), конструктивные решения (уплотнение с гофрой + водяное охлаждение), типичные режимы отказов и примеры из практики Huahao Sealing.
Для решения проблем износа и коррозии направляющих роликов, печатных валков и парогенераторов в текстильных машинах для печати и окрашивания при воздействии высокотемпературного пара 130-180℃ и красильных/химических вспомогательных сред в статье рассматриваются выбор материала втулок из углеродного графита (графит с пропиткой фурановой смолой), конструктивные особенности (самосмазывающийся с канавками), особенности монтажа и обслуживания, а также примеры применения от Huahao Sealing.
В статье рассматриваются вопросы износа и коррозии гребного вала при погружении в морскую воду, воздействии осадков и длительной тяжелой нагрузке, включая выбор материала для втулок с водяным смазыванием на основе углеродного графита (графит с пропиткой эпоксидной смолой и армированием углеродным волокном), конструктивные решения (зонирование водяной камеры с 3/6 лопастями), точки выравнивания при установке, а также примеры применения от Huahao Sealing.
Для стерилизации паром при 121-143℃ (CIP/SIP) и требований к смазке пищевого класса для гомогенизаторов, эмульгирующих насосов и моек бутылок в пищевой и фармацевтической промышленности в этой статье рассматриваются уплотнительные материалы из углеродного графита класса FDA (чистый графит с пропиткой смолой пищевого класса), конструктивные решения (безсмазочная конструкция без пружин), ключевые моменты сертификации соответствия, а также примеры применения Huahao Sealing.
Для решения проблемы растрескивания и протечек уплотнительных колец из SiC, вызванных 5-15% твердых частиц (CaSO₄·2H₂O, CaCO₃, SiO₂) и ионов фтора (F⁻ 50-200 мг/л) в циркуляционных насосах для шлама систем очистки дымовых газов (FGD) на тепловых электростанциях, в статье рассматриваются выбор материала для пропитки углеродного графита с устойчивостью к фтору, конструктивные решения (картридж + схема промывки PLAN 32+64) и примеры применения Huahao Sealing.
В статье рассматривается проблема быстрого износа вращающегося уплотнительного кольца торцевого уплотнения и появления дыма при запуске в безмасляных винтовых вакуумных насосах, откачивающих конденсируемые пары органических растворителей (метанол, ацетон, этилацетат) в химической и фармацевтической промышленности. Описывается выбор уплотнительного кольца из углеродного графита с пропиткой из антимон-медного сплава для сухого газового уплотнения, гидродинамический дизайн спиральных канавок, а также приводятся примеры применения Huahao Sealing.
Для решения проблем частого износа зубьев лабиринта из алюминиевого сплава при вибрации ротора и чрезмерных утечек в центробежных компрессорах газового крекинга на этиленовых заводах в статье рассматриваются выбор материала вставки лабиринта из углеродного графита (мелкозернистый пропитанный графит), конструкция лабиринта (прямоточная/ступенчатая), проектирование зазоров и примеры из практики Huahao Sealing.
Обожжённые уплотнительные кольца из углеродного графита выходят из печи с пористостью 10–20% и без пропитки будут протекать. В статье, основанной на этапе пропитки, который снижает пористость ниже 2%, объясняется состав материала, механизм уплотнения, типичные конструкции и области применения, а также даётся практическое значение ключевых параметров: коэффициента сухого трения, теплопроводности и температурных пределов.
## Почему втулки из графита могут работать без смазки? В этой статье объясняется принцип самосмазывания втулок из углеродного графита на трёх уровнях: кристаллическая структура, механизм переноса плёнки и соответствие рабочим условиям, с примерами применения Huahao в пищевой, текстильной и химической промышленности.
## Does higher hardness always mean better wear resistance? This article analyzes the non-linear relationship between hardness and wear resistance of carbon graphite sealing materials from three angles: test methods, formulation and condition matching. Статья рассматривает нелинейную зависимость между твердостью и износостойкостью уплотнительных материалов из углеродного графита с трёх точек зрения: методы испытаний, состав материала и соответствие условий эксплуатации.
Фенольный, фурановый, эпоксидный, сурьмяный, баббитовый, PTFE — каковы характеристики шести основных типов пропитанного графита? В этой статье Huahao представляет матрицу выбора, обобщённую по трём параметрам: среда, температура, нагрузка.
Отказ торцевого уплотнения является одной из основных причин незапланированных простоев оборудования. Основываясь на полевых сервисных случаях Huahao, в этой статье проводится анализ диагностики отказов и их предотвращения по четырём направлениям: износ рабочих поверхностей, вторичные уплотнения, пружины и коррозия.
Неправильная установка является одной из основных причин преждевременного выхода из строя торцевых уплотнений. Основываясь на опыте полевого обслуживания Huahao, данное руководство предлагает стандартизированную процедуру, типичные ошибки и критерии приемки качества при установке графитовых уплотнительных колец центробежных насосов.
Условия эксплуатации химических насосов сильно различаются, и выбор уплотнительного кольца из углеродного графита напрямую влияет на безопасность оборудования и срок его службы. Основываясь на примерах выбора Huahao, эта статья предлагает систематическое руководство по четырём аспектам: среда, температура и давление, скорость и требования к безопасности.
Обычные смазки выходят из строя при температурах выше 200°C, тогда как втулки из углеродного графита стабильно работают при 600°C. В этой статье объясняется механизм работы при высоких температурах, типичные области применения и особенности конструкции графитовых втулок.
Три сегментированных дуги, расположенные с шагом 120°, позволяют установить разрезное кольцо без снятия поршня. В статье рассматриваются конструкция, проектирование натяжения пружины (давление контакта 0,02–0,05 МПа) и сборка, включая специальный инструмент для расширения.
Размерные допуски графитовых уплотнений напрямую влияют на их герметичность. В этой статье рассматриваются требования к допускам по стандартам GB, DIN, API и другим основным нормативам, анализируется взаимосвязь между точностью обработки и герметичностью, а также приводятся стандарты контроля Huahao.
Пропитка определяет пористость, прочность и температурную устойчивость: пропитка смолой снижает пористость ниже 2%, но разлагается при температуре около 220°C, тогда как металлическая пропитка сурьмой обеспечивает прочность на сжатие 180–240 МПа при 450°C. Сравнивая оба метода с реальными данными технологических процессов, в статье сделаны выводы о выборе материалов для химических насосов, водяных насосов и торцевых уплотнений.
Сам углеродный графит практически не подвержен воздействию кислот и щелочей — слабым звеном почти всегда является пропитка: фенольная пропитка разрушается в щелочной среде, фурановая выдерживает циклы воздействия кислот и щелочей, а сурьма вызывает коррозию в хлоридах. Благодаря таблице быстрого определения совместимости с кислотами, щелочами, солями и органическими растворителями, это руководство помогает точно подобрать уплотнительные кольца и втулки.
Погружные насосы работают полностью погруженными в жидкость, при этом смазываемость и износостойкость направляющей втулки определяют общий срок службы насоса. В этой статье рассматриваются преимущества, критерии выбора и анализ отказов углеродных графитовых втулок в погружных насосах на основе примеров поставок компании Huahao Sealing Co., Ltd.
Уплотнения кормового вала морских судов должны предотвращать попадание морской воды в машинное отделение и одновременно не допускать утечку смазки в воду. В качестве основной пары трения углеродные графитовые уплотнительные кольца должны выдерживать коррозию от морской воды, вибрации вала и перепады температуры. На примере компании Huahao Sealing Co., Ltd. в этой статье рассматриваются применения графита и его выбор для уплотнений кормового вала.
Пищевые, напитковые и фармацевтические отрасли предъявляют значительно более высокие требования к уплотнительным материалам по сравнению с общей промышленностью. Уплотнительные кольца из углеродного графита должны соответствовать требованиям FDA, EC1935/2004 и аналогичным нормативам, чтобы избежать загрязнения продукции. В данной статье рассматриваются выбор материала, стандарты испытаний и сертификация уплотнений из графита пищевого класса.
Коэффициент трения углеродного графита не является постоянным: для материала M106K он составляет 0,08 при 100°C и 0,15 при 200°C, при этом резко возрастает, когда значение PV превышает 10 МПа·м/с. В статье представлены измеренные данные и проектные границы, охватывающие состав материала, сопрягаемую деталь, смазку и параметры эксплуатации.
Графит мягкий, но хрупкий материал, склонный к скалыванию кромок, износу инструмента и образованию пыли при обработке. В этой статье систематически рассматриваются выбор инструментов для обработки углеродного графита на ЧПУ, параметры резания и технологические процессы, направленные на достижение высокоточной и с минимальными потерями технологии производства уплотнительных колец из графита.
Снижение шероховатости поверхности с Ra 0,4 μm до 0,05 μm сокращает утечку на 90%. В этой статье установлены требования к шероховатости для различных зон — рабочих поверхностей уплотнительных колец, отверстий втулок и других — с указанием методов измерения и контроля процессов, включая пороги замены инструментов.
Атомные электростанции требуют максимальной надежности уплотнений. Углеродный графит — обладающий радиационной стойкостью, высокой термостойкостью и химической инертностью — играет ключевую роль в насосах охлаждающей жидкости реактора и системах аварийного охлаждения активной зоны. В этой статье рассматриваются особые требования, типичные области применения и обеспечение качества уплотнений из графита ядерного класса.
Хотя уплотнения из углеродного графита устойчивы к коррозии и высоким температурам, неправильное хранение и обслуживание могут привести к повреждениям. В этой статье систематически рассматриваются условия хранения, защита при транспортировке, предварительный осмотр перед установкой, обслуживание в процессе эксплуатации и уход при остановке оборудования, что помогает пользователям максимально продлить срок службы уплотнений.
## An in-depth comparison of carbon graphite seal rings versus PTFE seals across temperature resistance, wear performance, chemical stability and PV value to help engineers select correctly in chemical, high-temperature and vacuum applications. В данной статье проводится подробное сравнение уплотнительных колец из углеродного графита и уплотнений из PTFE по показателям термостойкости, износостойкости, химической стабильности и значению PV, что помогает инженерам правильно выбирать материалы для химических, высокотемпературных и вакуумных применений.
Анализируя четыре типичных механизма износа втулок из углеродного графита — абразивный, адгезионный, коррозионный и усталостный износ — раскрывается влияние микроструктуры на макроскопический срок службы и предоставляются теоретические рекомендации для обслуживания и выбора оборудования.
Систематическое введение в ключевые области применения уплотнений из углеродного графита в вакуумных покрытиях, производстве полупроводников, молекулярных насосах и вакуумных печах с анализом их незаменимых преимуществ: низкой скорости выделения газов, самосмазывающихся свойств и высокой термостойкости.
Детальное объяснение формул расчёта значения PV (давление × скорость), коэффициентов коррекции и методов выбора запаса прочности, с примерами расчётов, демонстрирующими, как оценить грузоподъёмность и срок службы уплотнительных колец из углеродного графита на основе условий эксплуатации.
Анализ технических требований к уплотнениям из углеродного графита в ключевых процессах производства литиевых батарей, включая смешивание, приготовление суспензии, нанесение покрытия и каландрирование, с рассмотрением проблем, связанных с агрессивными средами, такими как растворитель NMP и электролиты.
Систематическое введение в 18 ключевых пунктов контроля качества углеродных графитовых уплотнений, включая плотность, твердость, прочность на сжатие, пористость, степень пропитки и точность размеров, с описанием испытательного оборудования и критериев приемки.
## Уровни упаковки уплотнений из углеродного графита, меры защиты от ударов и влаги, выбор способа транспортировки, международные стандарты доставки и процедуры приемочного контроля, обеспечивающие безопасную доставку точных уплотнений к заказчику Для обеспечения безопасной доставки уплотнительных колец из углеродного графита компания Huahao Sealing применяет многоуровневую систему упаковки, включающую первичную защиту непосредственно на изделиях, вторичную упаковку с амортизирующими материалами и внешнюю транспортную тару, устойчивую к механическим воздействиям и влаге. Меры защиты от ударов реализуются с помощью пенопластовых прокладок, воздушно-пузырьковой пленки и специальных фиксирующих элементов, предотвращающих смещение деталей внутри упаковки. Для защиты от влаги используются влагопоглощающие пакеты и герметичная пленка, а при необходимости — вакуумная упаковка. Выбор способа транспортировки основывается на характеристиках груза, срочности доставки и условиях перевозки, включая автомобильный, железнодорожный, морской и авиационный транспорт, при этом учитываются требования международных стандартов, таких как ISO и IMDG, обеспечивающих безопасность и сохранность изделий при международных перевозках. По прибытии на склад заказчика проводится тщательный приемочный контроль, включающий визуальный осмотр, проверку целостности упаковки и соответствия маркировки, а также измерения ключевых параметров уплотнительных колец с применением методов контроля первой детали и входного контроля, что гарантирует соответствие продукции техническим требованиям и стабильность от партии к партии.
Анализируются характеристики коэффициента теплового расширения углеродных графитовых материалов, сравниваются значения CTE для различных типов пропитки, а также рассматривается влияние изменений температуры на зазоры уплотнений, натяги и распределение напряжений на примерах.
Рассмотрены пять типичных случаев отказов — термическое растрескивание, абразивный износ, химическая коррозия, усталостное отслоение и растрескивание из-за напряжений при сборке — с подробным анализом механизмов отказа и практическими мерами по их предотвращению.
Прогнозный анализ тенденций развития отрасли углеродных графитовых уплотнений на ближайшее десятилетие в области инноваций материалов, интеллектуального производства, экологически чистых низкоуглеродных технологий и новых областей применения, предоставляющий стратегические ориентиры для участников отрасли.
Подробное руководство по очистке, инспекции, выравниванию и контролю крутящего момента при установке и снятии уплотнительных колец из углеродного графита, позволяющее избежать хрупких трещин и повреждений рабочих поверхностей, а также продлить срок службы.
Сравнение теплопроводности углеродного графита, графита с металлической пропиткой, PTFE и керамики; анализ механизмов теплопередачи и рассеяния на границах зерен; исследование применения в уплотнениях, подшипниках и нагревательных элементах.
Детальные формулы для давления на торцевое уплотнение, давления пружины и давления среды; значения коэффициента нагрузки K для сбалансированных и несбалансированных уплотнений; полный расчет, продемонстрированный на примере центробежного насоса.
Рекомендуемые значения зазоров между втулками из углеродного графита и валами для водяных, масляных и газовых сред; подробное рассмотрение компенсации теплового расширения, допуска на приработку и распределения допусков, обеспечивающих стабильную работу оборудования.
Систематическое резюме режимов отказа уплотнительных колец из углеродного графита, включая износ рабочей поверхности, термические трещины, хрупкие трещины, коррозионную эрозию и износ при промывке; анализ причин и меры предотвращения для продления срока службы уплотнений.
Сравнение данных по коррозионной стойкости углеродного графита с антимоновой, медной, смоляной и PTFE-пропиткой в различных средах; представление стандартных методов испытаний ASTM и GB; предоставление научной основы для выбора материала.
Для центробежных, поршневых и винтовых компрессоров рассматриваются различия в применении уплотнительных колец из углеродного графита, поршневых колец из углеродного графита и набивочных колец из углеродного графита; приводятся рекомендации по выбору материалов для условий высокой температуры, высокого давления и агрессивных сред.
Испытания ударной вязкости и данных о вязкости разрушения; сравнение ударопрочности графита с антимонием, медью и пропиткой смолой; предложение комплексного улучшения за счёт конструктивного проектирования и модификации материала.
Подробные методы определения плоскостности, включая интерферометрию, индикатор часового типа и пневматическое измерение; стандарты оценки и ключевые моменты эксплуатации для различных классов точности, обеспечивающие качество уплотнительной поверхности.
Построение моделей прогнозирования срока службы на основе скорости износа, значения PV, температуры и коррозии среды; проверка точности моделей с использованием полевых данных; обеспечение возможности профилактического обслуживания уплотнений.
Рассматривая три ключевых параметра условий реактора — давление, температуру и среду — данное руководство подробно описывает критерии выбора уплотнительных колец из углеродного графита, охватывая применимые пределы и выбор материалов для торцевых уплотнений, сальниковых уплотнений и магнитных приводных уплотнений.
Исходя из хрупких характеристик графитовых втулок, в этой статье подробно рассматриваются принципы проектирования допусков посадки втулок с валами и корпусами, включая ключевые расчёты для посадок H7/d8 и H8/f7, компенсацию теплового расширения и рекомендуемые зазоры при сборке.
Подробный анализ факторов, влияющих на теплопроводность материалов из углеродного графита, включая степень графитизации, размер зерен, пористость и процесс пропитки, с предоставлением данных для поддержки высокотемпературного уплотнения и теплового проектирования.
Подробное объяснение расчетов давления пружины торцевого уплотнения включает состав давления на торец, рекомендуемые значения давления пружины, диапазоны для различных условий эксплуатации и принципы проектирования компенсации давления среды. Давление на торец уплотнительного кольца складывается из давления пружины, давления среды и гидравлических сил, действующих на уплотнительную поверхность. Рекомендуемые значения давления пружины обычно выбираются с учетом обеспечения надежного контакта уплотнительных поверхностей при минимальных нагрузках, при этом типичные значения находятся в диапазоне от 0,1 до 0,3 МПа для стандартных условий работы. Для химических и технологических насосов, работающих при высоких давлениях и температурах, давление пружины может быть увеличено до 0,5 МПа и выше, чтобы компенсировать повышенные нагрузки и обеспечить герметичность. В условиях низких давлений и при наличии самосмазывающихся материалов давление пружины может быть снижено для уменьшения износа. Принцип проектирования компенсации давления среды заключается в использовании гидравлических сил среды для частичного или полного уравновешивания давления пружины, что снижает нагрузку на уплотнительные поверхности и увеличивает срок службы торцевого уплотнения. Это достигается за счет конструкции уплотнительных элементов и выбора материалов, обеспечивающих стабильность и надежность работы при изменяющихся рабочих условиях.
Глубокий анализ механизма генерации трения, путей отвода тепла и расчёта повышения температуры для уплотнительных колец из углеродного графита, с предоставлением методов проектирования отвода тепла на основе уравнения теплового баланса, включая поток промывочной жидкости, охлаждающие рубашки и стратегии выбора материалов.
## Detailed explanation of carbon graphite seal rings in automotive water pumps This article provides an in-depth overview of углеродный графит уплотнительные кольца used in automotive water pumps, focusing on their operating characteristics, material selection, common failure modes, and preventive measures. It serves as a practical reference for automotive component engineers involved in the design and maintenance of water pump sealing systems. ### Operating characteristics Углеродный графит уплотнительные кольца in automotive water pumps must withstand continuous exposure to coolant fluids, varying temperatures, and rotational speeds. Their self-lubricating properties and excellent wear resistance ensure reliable sealing performance under dynamic conditions. The material’s thermal conductivity helps dissipate heat generated by friction, maintaining seal integrity and preventing premature failure. ### Material selection Selecting the appropriate grade of углеродный графит is critical for optimal performance. Factors influencing material choice include compatibility with coolant chemistry, operating temperature range, pressure conditions, and required mechanical strength. Common grades such as M106H, M120K, and M154H offer a balance of hardness, wear resistance, and thermal conductivity tailored for automotive water pump applications. Additional treatments like resin impregnation or metal impregnation can enhance sealing performance and durability. ### Typical failure modes Common failure modes for углеродный графит уплотнительные кольца in water pumps include abrasive wear, thermal cracking, chemical corrosion, and surface damage due to improper installation or misalignment. Excessive vibration or pressure fluctuations can also accelerate degradation. Identifying these failure patterns helps in diagnosing issues and improving seal design. ### Preventive measures To extend service life and ensure reliable operation, preventive measures include precise machining tolerances, proper surface finish (Ra), and strict quality control procedures such as входной контроль and контроль первой детали. Correct installation practices, regular maintenance, and monitoring of operating conditions further reduce the risk of premature seal failure. Selecting the right углеродный графит grade and impregnation method based on application requirements is essential for achieving batch-to-batch consistency and long-term reliability. By understanding these aspects, automotive component engineers can make informed decisions when specifying углеродный графит уплотнительные кольца for water pumps, enhancing overall system performance and durability.
Подробное объяснение процессов пропитки, покрытия, сульфидирования и других методов обработки поверхности уплотнений из углеродного графита, включая принципы процессов, параметры, влияние на улучшение характеристик и области применения, предоставляя технологические рекомендации для выбора уплотнений.
## In-depth analysis of the mechanism by which carbon graphite porosity affects sealing performance This article provides a comprehensive examination of how the porosity of углеродный графит influences the sealing performance of уплотнительные кольца and related components. It covers the classification of pore types within the material, methods for calculating permeability, and how the пропитка process compensates for inherent porosity to enhance sealing effectiveness. Additionally, the article offers guidance on optimal porosity values tailored to various sealing applications, ensuring reliable performance under different operational conditions. This detailed analysis supports the design and manufacturing of high-quality mechanical seals by Huahao Sealing, emphasizing the importance of precise пористость control to achieve superior wear resistance, thermal conductivity, and self-lubricating properties essential for chemical and process pumps.
## Подробное объяснение процесса термоусадочной сборки графитных колец и металлических седел В данной статье рассматривается процесс термоусадочной сборки уплотнительных колец из углеродного графита и металлических седел, включая проектирование натяга, расчет температуры нагрева, контроль скорости нагрева и охлаждения, а также анализ типичных отказов. Предоставляются технические рекомендации для оптимизации процессов термоусадки. ### Проектирование натяга Для обеспечения надежной посадки уплотнительного кольца на металлическое седло применяется конструктивный натяг, который рассчитывается с учетом теплового расширения материалов и механических свойств. Натяг должен быть достаточным для предотвращения смещения кольца при эксплуатации, но не настолько большим, чтобы вызвать повреждение графитного материала. ### Расчет температуры нагрева Температура нагрева металлического седла определяется исходя из коэффициента теплового расширения металла и требуемого диаметра после расширения. Расчет позволяет определить оптимальную температуру, при которой седло расширится настолько, чтобы уплотнительное кольцо можно было легко установить без чрезмерных усилий. ### Контроль скорости нагрева и охлаждения Для предотвращения термических напряжений и деформаций в уплотнительном кольце и седле необходимо контролировать скорость нагрева и охлаждения. Рекомендуется постепенный нагрев до расчетной температуры с равномерным распределением тепла, а также медленное охлаждение после сборки для минимизации внутренних напряжений. ### Анализ типичных отказов В процессе термоусадочной сборки могут возникать следующие типичные дефекты: - Трещины или разрушение уплотнительного кольца вследствие чрезмерного натяга или резкого охлаждения. - Деформация металлического седла при неправильном нагреве или превышении температуры. - Недостаточный натяг, приводящий к смещению кольца и снижению герметичности. Понимание причин этих отказов позволяет оптимизировать технологию сборки и повысить надежность торцевых уплотнений. Данные технические рекомендации способствуют улучшению качества и долговечности уплотнительных колец из углеродного графита при их установке на металлические седла с использованием термоусадочного метода.
В статье обобщены 10 наиболее распространённых ошибок при выборе уплотнительных колец из углеродного графита, охватывающих выбор материала, соответствие условиям эксплуатации, конструкцию посадки, установку и техническое обслуживание. Для каждой ошибки приведены рекомендации по исправлению, что помогает инженерам избежать типичных проблем и повысить надёжность торцевых уплотнений.
Основываясь на данных эксплуатации более 500 комплектов углеродных графитовых втулок, поставленных компанией Huahao Sealing Co., Ltd., в данной статье анализируется влияние температуры, нагрузки и среды на срок службы, создаётся модель прогнозирования ресурса и предлагаются инженерные решения по оптимизации.
Систематический анализ распространённых планов промывки API 682, включая планы 11/13/21/23/32/53A, с рассмотрением применимых сценариев, преимуществ, недостатков и принципов выбора для оптимального подбора плана промывки в сочетании с уплотнительными кольцами из углеродного графита.
Детальный анализ принципов сочетания углеродных графитовых уплотнительных колец с сопрягаемыми материалами, такими как карбид кремния, оксид алюминия и карбид вольфрама, включает изучение коэффициентов трения, скоростей износа и условий применения различных схем сочетания.
Анализ гигиенических применений уплотнений из углеродного графита в оборудовании для пищевой, напитковой и фармацевтической промышленности, включая выбор материалов, соответствующих требованиям FDA, конструкцию без смазки и совместимость с очисткой CIP/SIP для соблюдения стандартов безопасности пищевых продуктов.
Анализ состава стоимости материалов, контроль затрат на обработку и стратегии оптимизации полной стоимости жизненного цикла уплотнений из углеродного графита позволяют снизить общие затраты на 20%-40% за счёт выбора пропитки, стандартизированного проектирования и прогнозного обслуживания.
Сравнение применения методов измерения твердости Shore HS, Rockwell HRA, Brinell HB и Shore D для углеродных графитовых материалов включает анализ точности, повторяемости и областей применения каждого метода, что позволяет определить основу для выбора метода в целях контроля качества.
Детальный анализ принципов распределения припуска на обработку, выбора материала инструмента и оптимизации параметров резания для уплотнительных колец из углеродного графита, охватывающий ключевые процессы, включая черновую токарную обработку, чистовую токарную обработку и шлифование, с целью обеспечения точности размеров уплотнений и качества поверхности.
Интерпретация пределов утечки торцевых уплотнений согласно стандартам API 682 и GB/T 14295, анализ критериев определения утечки при различных условиях эксплуатации, а также предоставление диагностики причин утечек и решений по их устранению.
Детальный анализ принципов проектирования приспособлений для установки втулок из углеродного графита, методов использования специализированного инструмента и спецификаций процесса монтажа, с разбором ранних видов отказов, вызванных типичными ошибками при установке, а также предоставлением профессиональных решений для монтажа.
Анализируя тенденции развития рынка уплотнительных колец из углеродного графита в 2026 году, отмечается растущий спрос со стороны новых областей применения, таких как новые источники энергии, полупроводники и водородная энергетика, а также направления замещения импортных материалов отечественными аналогами и инновации в области технологий материалов.
Подробный анализ процесса индивидуального изготовления уплотнительных колец из углеродного графита, включающий подтверждение требований, выбор материала, разработку решения, пробное производство образцов, массовое производство и сервис доставки, что помогает клиентам эффективно выполнить требования по индивидуальному изготовлению.
Свяжитесь с нашей инженерной командой для получения техспецификаций, индивидуальных решений или конкурентных цен. Мы ответим в течение 24 часов.
