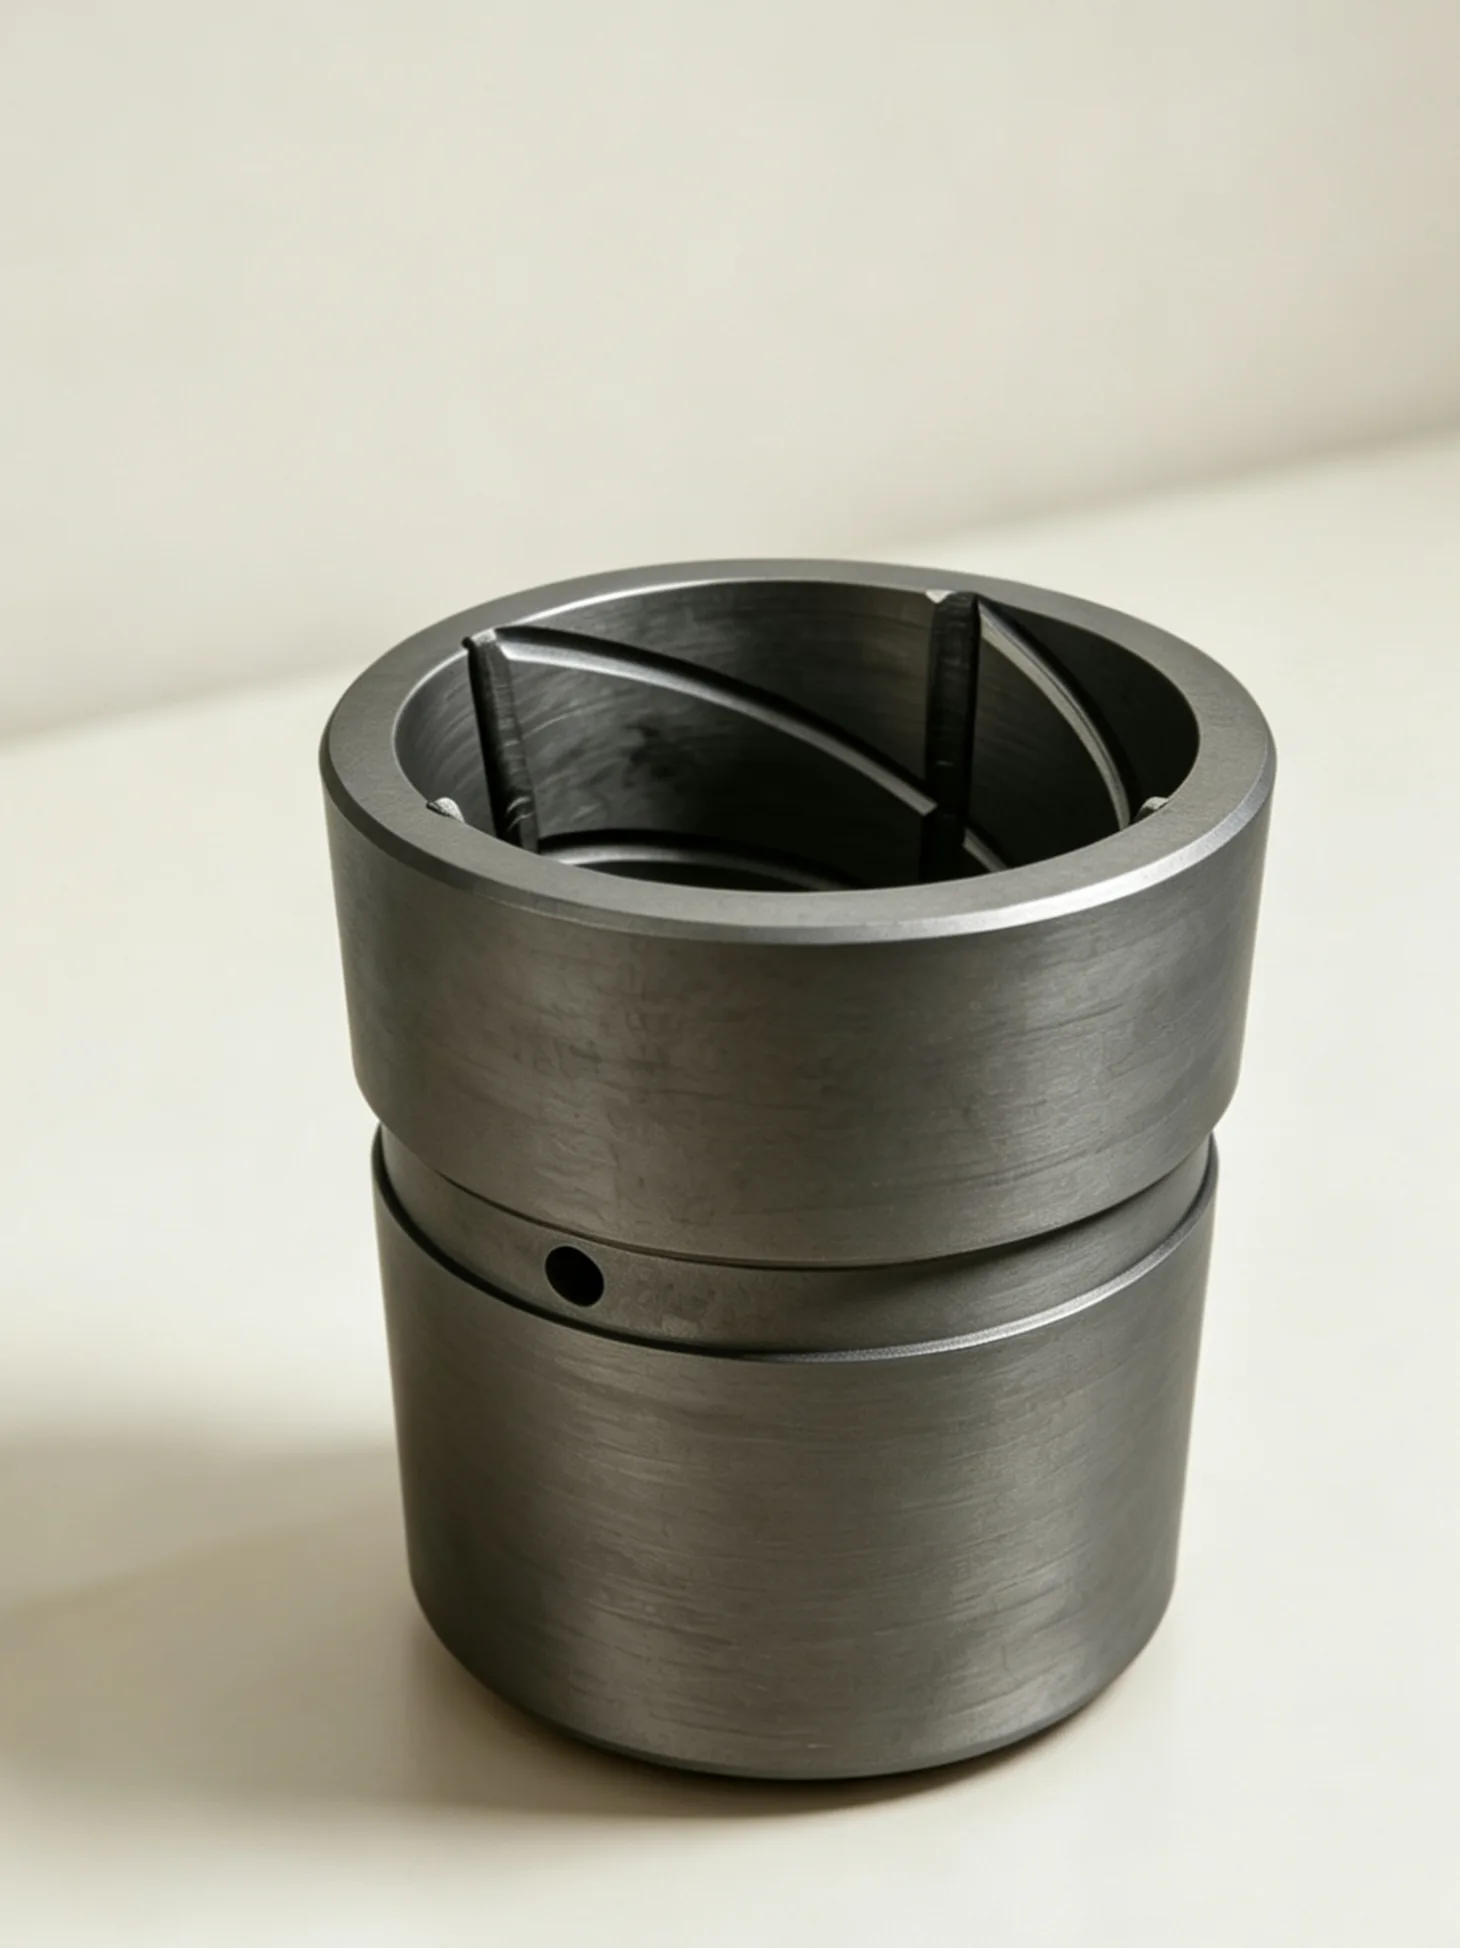
부싱은 반경 방향 하중을 지지하고 회전 샤프트를 안내하는 얇은 벽의 슬리브입니다. 카본 그라파이트 부싱은 외부 오일 공급이 필요하지 않다는 장점이 있습니다. 층상 흑연 구조가 샤프트에 전이막을 형성해 마찰 계수를 0.04-0.15로 낮추고, 8-70 W/m·K의 열전도율로 마찰열을 전달합니다. 따라서 오일을 공급할 수 없거나 오일이 제품을 오염시킬 수 있는 수중 펌프, 하수 펌프, 화학 펌프 및 침수 장비에서는 일반적으로 청동 대신 카본 그라파이트를 사용합니다.
| Temperature | -50°C ~ 300°C · 350°C with anti-oxidation impregnation |
| Pressure | ≤ 15 MPa |
| Surface speed | ≤ 20 m/s |
| Coefficient of friction | 0.04 – 0.15 (dry) |
| Recommended PV | 0.8 – 1.2 MPa·m/s (phenolic impregnated) |
| Media | Fresh water, sewage, seawater, oils, weak acids/alkalis, organic solvents |
| Shaft counterface | 304/316 stainless polished to Ra 0.2 µm recommended |
| Clearance | Dry-running duty typically 2.5 – 3‰ of shaft diameter |
외부 윤활 시스템 불필요 — 건식 운전 또는 경계 윤활 조건에서 전이막이 형성되어 수중 및 침수 장비에 적합
펌핑 유체에 오일 오염이 발생하지 않아 식품, 제약 및 전자 공정의 청정도 요건 충족
해수와 약산·약알칼리의 공격에 저항합니다. 해수 펌프에서 청동 부싱에 흔히 발생하는 갈바닉 부식과 코팅 손실이 없습니다
열팽창이 낮고 치수 안정성이 우수하며, 8-70 W/m·K의 열전도율로 마찰열을 전달해 국부 과열과 샤프트 고착 가능성을 줄입니다
도면에 따라 길이 대 직경 비가 큰 형상, 얇은 벽, 단차, 홈 및 나선형 홈 제작 가능; 기공 폐쇄를 제어하기 위해 함침 전후 가공 지정 가능
펌핑되는 물 자체로 윤활되는 수중 및 하수 펌프용 샤프트 지지 슬리브
유체에 침식되는 청동 부싱을 대체하는 화학 펌프 및 공정 펌프용 가이드 부싱
유압 장비 및 밸브 스템용 부싱
반응기 교반기용 중간 베어링 슬리브
식품 및 제약 장비용 무급유 자기 윤활 부싱
펌프 및 수중 장비용 자기 윤활 카본 그라파이트 부싱, 내고온 및 내식성.
View details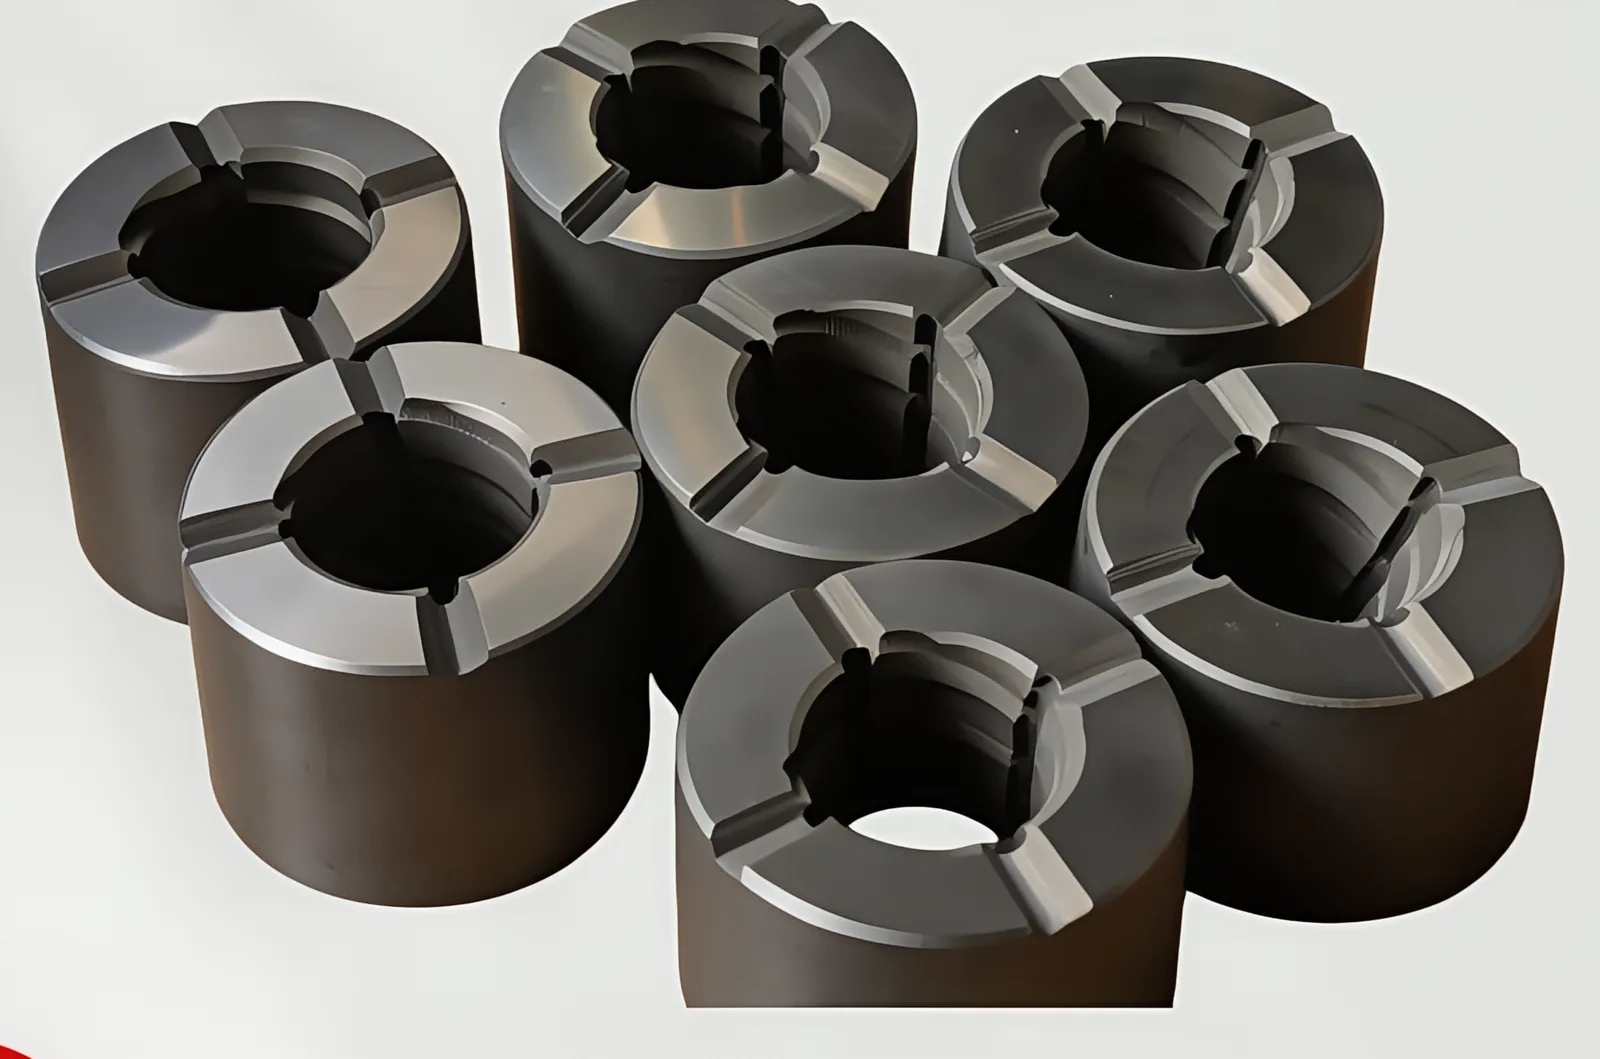
고강도 자기 윤활 그라파이트 베어링, 중부하 회전 장비용.
View details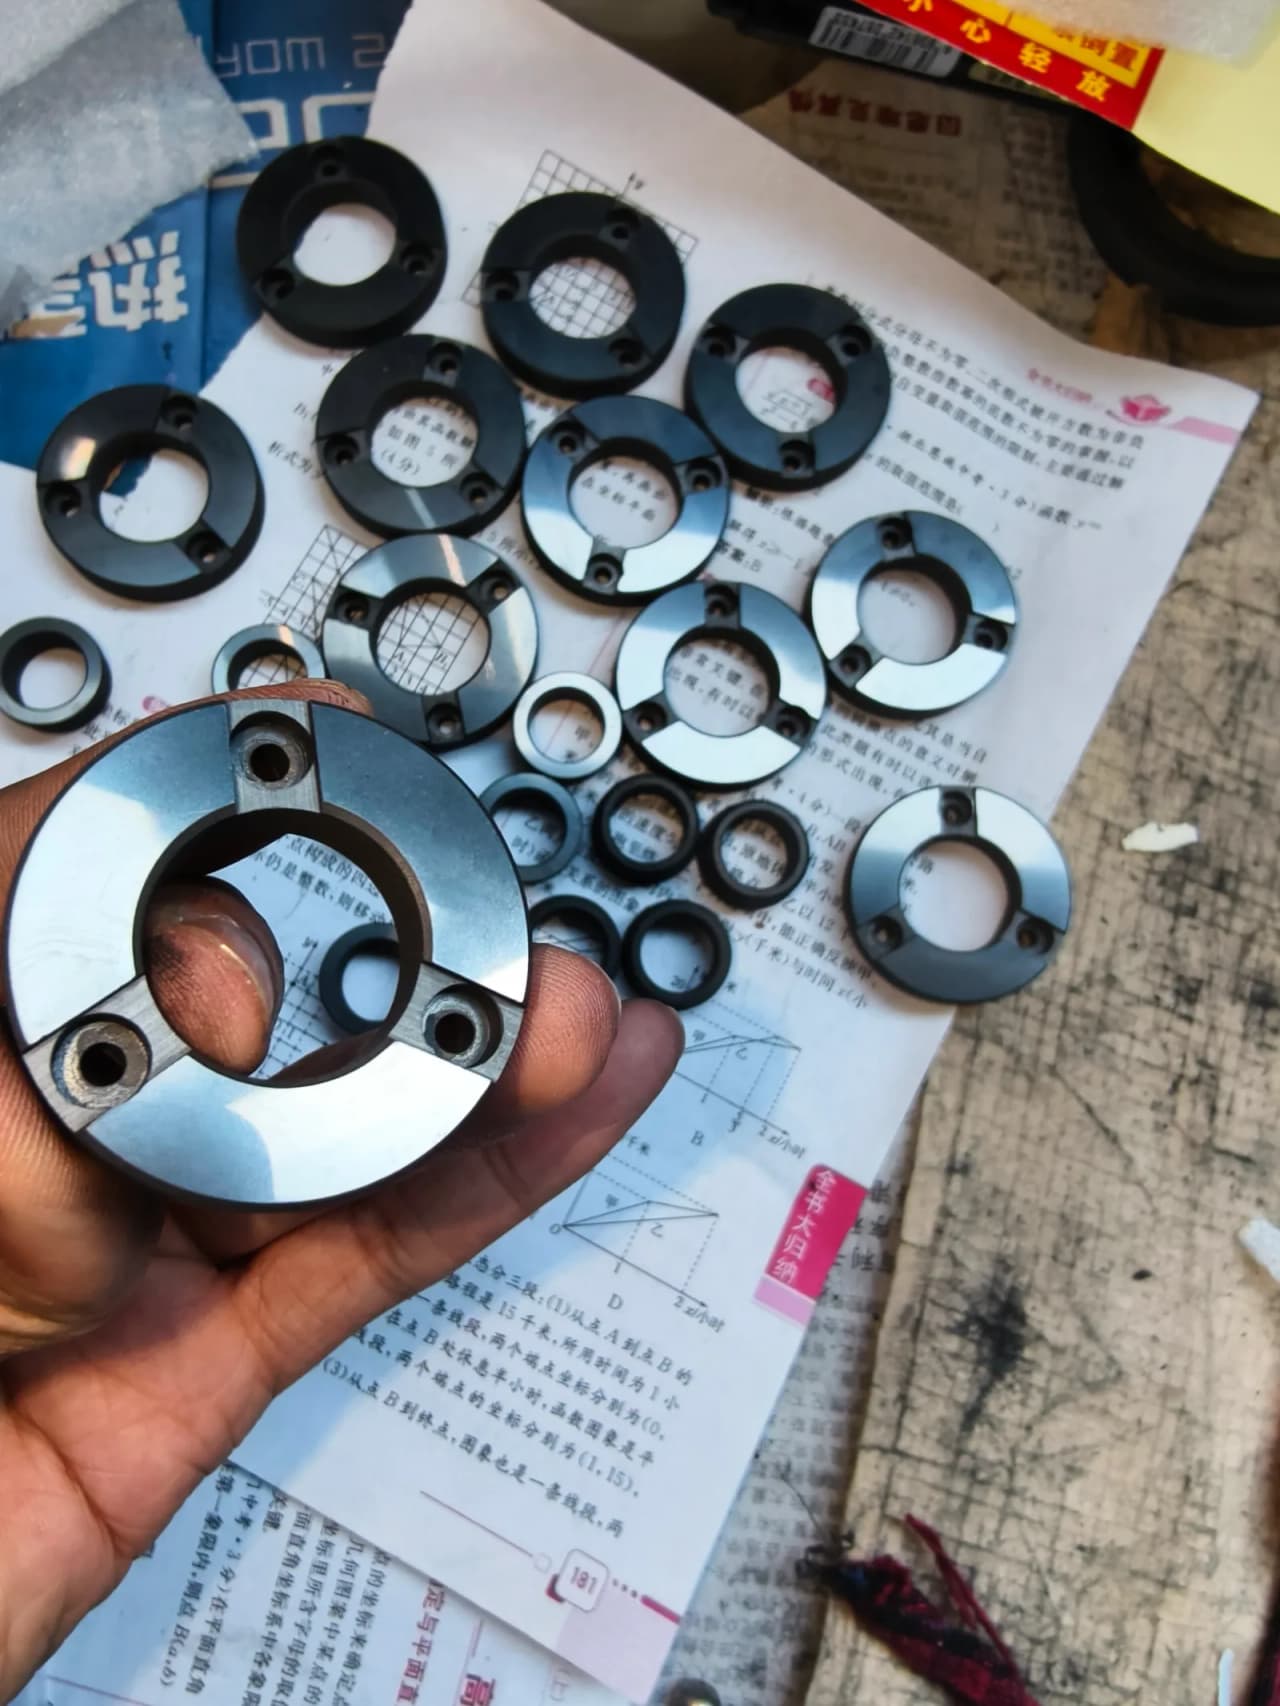
축방향 하중 지지용 내마모성 자기 윤활 그라파이트 스러스트 디스크.
View details
청정 유체 원심 펌프용 범용 카본 그라파이트 씰링.
View details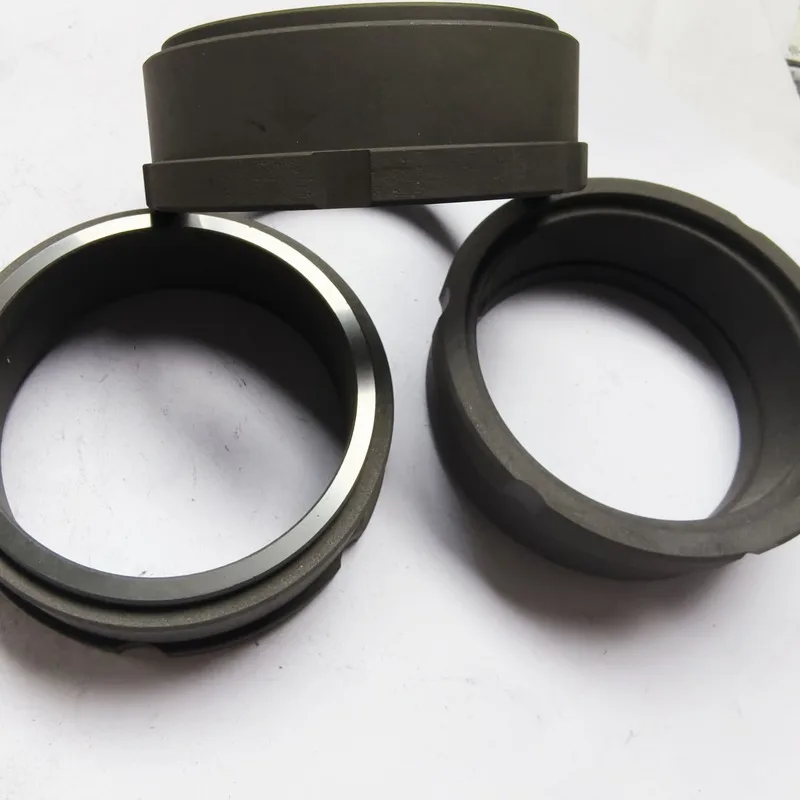
중고압용 밸런스형 카본 그라파이트 씰링.
View details아니요. 카본 그라파이트는 고체 윤활제입니다. 층간의 약한 반데르발스 결합으로 층이 서로 미끄러지며 샤프트에 전이막을 형성해 마찰을 0.04-0.15로 낮춥니다. 이것이 바로 수중 및 침수 장비에 사용되는 이유입니다. 펌핑 유체와 재료가 서로 적합한 경우 유체가 베어링을 냉각해 수명을 더욱 연장합니다.
부싱은 축 방향 공간이 제한된 곳에서 중간 정도의 반경 방향 하중을 받으며 샤프트를 안내하는 얇은 벽의 슬리브입니다. 흑연 베어링(GB 시리즈)은 벽이 더 두껍고 반경 방향 압력 최대 20 MPa의 높은 하중 등급을 제공해 중부하 및 충격 회전에 적합합니다. 반경 방향 하중과 사용 가능한 공간을 기준으로 선택하십시오. 하중이 크거나 충격이 있으면 베어링을, 공간이 제한된 안내 용도에는 부싱을 선택합니다. 수직 장비에는 축 방향 하중을 지지하도록 샤프트 끝단에 흑연 스러스트 디스크도 필요합니다.
대부분 가능합니다. 다만 간극을 다시 계산해야 합니다. 카본 그라파이트는 청동보다 열팽창이 낮고, 건식 마찰에서는 열을 방출하기 위해 더 넓은 간극이 필요하므로 건식 운전 조건에서는 일반적으로 샤프트 직경의 2.5-3‰를 한쪽 간극으로 적용합니다(직경 30 mm 샤프트의 경우 약 0.08 mm). 샤프트 상대면은 304/316 스테인리스강으로 제작하고 Ra 0.2 µm 정도로 연마해야 합니다. 샤프트 표면이 거칠면 흑연이 마모됩니다. 샤프트 직경, 회전 속도, 유체 및 온도를 보내 주시면 적합한 등급을 다시 선정하고 도면을 발행해 드립니다.
그렇습니다. 주요 고장 원인 중 하나입니다. 고형물 농도가 50 mg/L를 초과하면 간극이 3체 연마 마모 영역이 되어 부싱 수명이 60-80% 감소합니다. 모래 함량이 높은 강물 이송 조건에서 측정된 흑연 부싱 수명은 약 1800 hours에 불과했습니다. 50 µm 자기 필터를 추가해 강자성 입자를 제거하자 수명이 초기 값의 85% 이상인 약 5100 hours로 회복되었습니다. 고형물을 제거할 수 없는 경우에는 경도가 더 높은 안티몬 함침 등급을 선택하고, 입자를 씻어 내도록 부싱에 직선형 또는 나선형 홈을 가공하십시오.
